
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-20 Pochodzenie: Strona
Konfigurowanie linii produkcyjnej dla rur o wielu średnicach wymaga ścisłego wyważenia. Należy dokładnie porównać codzienną elastyczność produkcji z ogólną wydajnością maszyny. Częste zmiany średnic często prowadzą do wysokiego wskaźnika braków i kosztownych przestojów, jeśli system jest źle skonfigurowany. Żadna pojedyncza konfiguracja wytłaczania nie pozwala optymalnie wyprodukować zarówno przewodu elektrycznego o średnicy 16 mm, jak i rur wodociągowych o średnicy 630 mm. Próba rozciągnięcia jednej maszyny na ekstremalne rozmiary powoduje poważne naprężenia mechaniczne. Niszczy także integralność polimeru.
Efektywna konfiguracja fabryczna wymaga ukierunkowania na konkretne, realistyczne nawiasy rozmiarów, aby zachować wąskie tolerancje produkcyjne. Przeanalizujemy sprawdzone ramy, które pomogą kierownikom produkcji i nabywcom technicznym w skutecznej ocenie konfiguracji sprzętu. Dowiesz się jak skonfigurować m.in Linia do wytłaczania rur PVC z sukcesem. Ten przewodnik zapewnia płynną obsługę różnych zakresów średnic bez poświęcania jakości produktu lub opłacalności ekonomicznej zakładu.
Konfiguracja dla różnych średnic wymaga zsynchronizowanych regulacji w matrycy wytłaczarki, próżniowym zbiorniku kalibracyjnym, odciągu i nożu.
Wybór odpowiedniego rozmiaru wspornika (np. 16–63 mm w porównaniu z 75–250 mm) zapobiega degradacji materiału i marnowaniu energii.
Produkcja na dużą skalę i o małej średnicy (np. przewodów elektrycznych) jest najbardziej opłacalna w przypadku zastosowania konfiguracji dwużyłowej.
Ocena możliwości szybkiej wymiany narzędzi maszyny ma kluczowe znaczenie dla obliczenia rzeczywistej ogólnej efektywności sprzętu (OEE).
Zrozumienie ukrytych kosztów zmiany wymiarów rur ma kluczowe znaczenie dla kierowników produkcji. Kiedy operatorzy zmieniają rozmiar rur, godziny pracy szybko się kumulują. Oczyszczone odpady materiałowe bezpośrednio wpływają na marżę zysku zakładu. Maszyny wymagają znacznego czasu stabilizacji termicznej, zanim uzyskają akceptowalną jakość. Podczas przełączenia nie można przyspieszać cykli ogrzewania lub chłodzenia.
Należy ustalić jasne kryteria sukcesu dla dowolnej konfiguracji. Dla sąsiadujących rozmiarów rur należy dążyć do czasu przezbrajania poniżej dwóch godzin. Potrzebujesz konfiguracji systemu zapewniającej znaczną redukcję złomu w fazach rozruchu. Należy także zadbać o stałą grubość ścianki. Ta spójność gwarantuje zgodność ze standardowym współczynnikiem wymiarów (SDR) w całym spektrum średnic docelowych. SDR reprezentuje stosunek średnicy rury do grubości ścianki. Utrzymanie tego współczynnika zapobiega awariom pola.
Proaktywnie zajmij się poważnymi zagrożeniami związanymi z wdrożeniem. W niektórych zakładach wytłaczarka o dużej wydajności pracuje z rurami o małych średnicach. To niedopasowane podejście powoduje nadmierny czas przebywania materiału wewnątrz lufy. Wrażliwy związek PVC pozostaje nagrzany zbyt długo. Ostatecznie ulega degradacji, odbarwia i pali się wewnątrz maszyny. Zniszczysz gotowy produkt i potencjalnie uszkodzisz stalowy profil śruby. Musisz dopasować skalę sprzętu bezpośrednio do swojej rzeczywistości wymiarowej.
Podgrzej wstępnie zapasowe elementy matrycy w dedykowanym piekarniku przed wymianą ich na wytłaczarkę.
Dokumentuj dokładne profile temperatur dla każdego wymiaru w centralnej instrukcji obsługi.
Usuń materiały przejściowe za pomocą taniej żywicy złomowej zamiast najwyższej jakości dziewiczych związków.
Konstrukcja formy bezpośrednio wpływa na ostateczną jakość rury. Określa również, jak szybko Twój zespół może zmieniać wielkość produkcji. Przed zakupem nowego sprzętu należy dokładnie ocenić funkcje oprzyrządowania.
Obróbka sztywnego PCV wymaga bardzo specyficznych konfiguracji matryc krzyżowych. Głowice te zapewniają optymalny rozkład stopu w różnych szczelinach pierścieniowych. Zapobiegają słabym spawom w gotowym produkcie z tworzywa sztucznego. Dobre matryce pająka doskonale równoważą prędkość przepływu polimeru. Rozprowadzają równomiernie materiał zanim opuści on krawędź maszyny.
Podczas wymiany sworzni i tulei operatorzy wykonują określone czynności:
Bezpiecznie odkręć czoło matrycy, używając żaroodpornego sprzętu ochronnego.
Aby zmienić wewnętrzną średnicę rury, usuń istniejący wewnętrzny kołek matrycowy.
Wyjmij zewnętrzną tuleję matrycy, aby zmodyfikować zewnętrzną średnicę rury.
Przed zamontowaniem nowych komponentów dokładnie wyczyść wszystkie kanały przepływowe.
Dokręć wszystkie śruby mocujące równomiernie, dokładnie zgodnie ze specyfikacjami producenta.
Precyzja ma ogromne znaczenie podczas wymiany narzędzi. Podczas obróbki lub wybierania tych komponentów należy dokładnie obliczyć rozszerzalność cieplną. Normy zgodności, takie jak ASTM i DIN, wymagają dokładnych tolerancji fizycznych w temperaturach roboczych, a nie w temperaturze pokojowej. Zimna stal ma inne właściwości niż stal podgrzana do 190°C.
Centrowanie matrycy pozostaje absolutnie kluczowe w codziennych operacjach. Potrzebujesz łatwo dostępnych, wielopunktowych śrub regulacyjnych na głowicy gwinciarskiej. Śruby te pomagają utrzymać jednolitą grubość ścianki podczas zmiany rozmiaru. Umożliwiają operatorom mikroregulację przepływu stopionego polimeru w czasie rzeczywistym. Ignorowanie czyszczenia krawędzi matrycy podczas wymiany jest częstym błędem. Nawet mikroskopijne, zdegradowane cząstki PVC uderzają w powierzchnię rury, powodując natychmiastowe pogorszenie jakości.
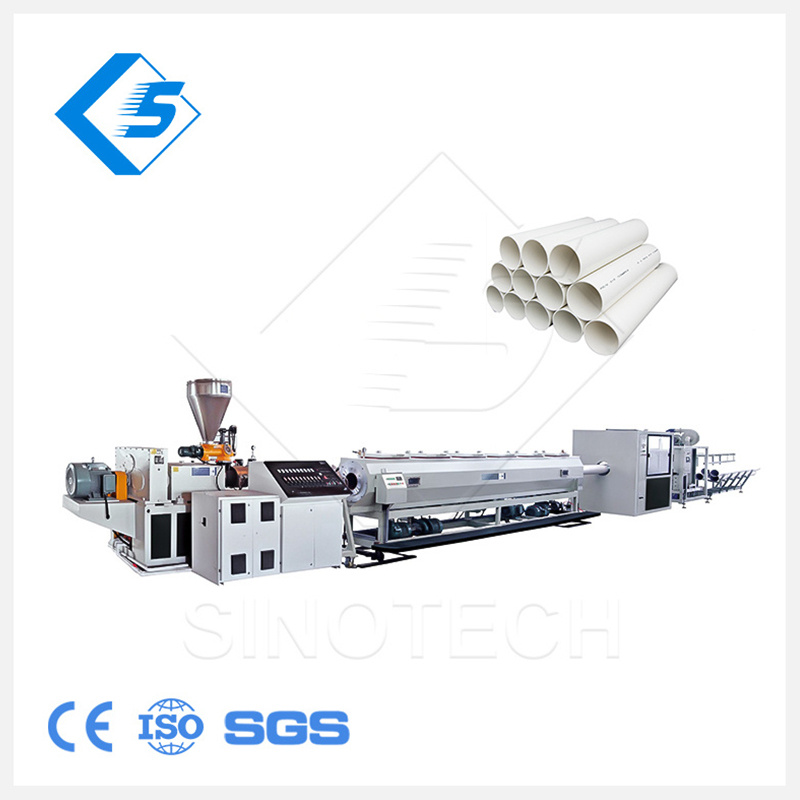
Zbiorniki próżniowe do wymiarowania decydują o ostatecznym kształcie rury. Należy precyzyjnie wyregulować wewnętrzne ciśnienie podciśnienia w oparciu o średnicę i grubość ścianki. Rury cienkościenne wymagają wysoce kontrolowanego, niższego poziomu próżni. Wysokie ciśnienie zbyt agresywnie wyciąga miękkie ściany na zewnątrz lub powoduje nagłe zawalenie się konstrukcji. Rury grubościenne wymagają intensywnego chłodzenia wodą, aby szybko zestalić ogromną objętość polimeru.
Tuleje kalibracyjne, często nazywane kalibratorami, utrzymują dokładną średnicę zewnętrzną. W zakładach zazwyczaj stosuje się tuleje do szybkiej wymiany z mosiądzu lub stali nierdzewnej. Operatorzy muszą porównać konstrukcje pierścieni wodnych z konstrukcjami z tulejami szczelinowymi. Decyzja ta w dużym stopniu zależy od oczekiwanych wymagań dotyczących prędkości linii. Linie dużych prędkości na ogół działają lepiej przy zastosowaniu konstrukcji szczelinowych. Zapewniają doskonałe smarowanie powierzchni i redukują drgania spowodowane tarciem.
Rozważmy fizykę definiującą długość komory chłodzącej. Większe średnice rur wymagają wykładniczo dłuższych dróg wody chłodzącej. Ciepło przenika bardzo powoli przez grube plastikowe ściany. Aby uzyskać maksymalną elastyczność, należy skonfigurować modułowe zbiorniki opryskiwacza. Te modułowe konfiguracje bezproblemowo obsługują większe rury. Operatorzy mogą po prostu ominąć określone sekcje zbiornika podczas mniejszych serii produkcyjnych. Ta strategia inteligentnego obejścia zapobiega zajmowaniu przez sprzęt niepotrzebnej przestrzeni w fabryce.
Nieprawidłowe ustawienia podciśnienia powodują znaczną owalność rury. Wada ta powoduje, że rura staje się lekko eliptyczna, a nie idealnie okrągła. Owalność psuje późniejszy proces dopasowania. Zawsze należy utrzymywać oddzielne obiegi wody lodowej dla tulei kalibracyjnej i głównego zbiornika chłodzącego. Gwarantuje to precyzyjne blokowanie wymiarów natychmiast po opuszczeniu głowicy przez materiał.
Jednostki odciągające, czyli gąsienice trakcyjne, przeciągają wytłaczany materiał przez linię produkcyjną. Należy dokładnie skalować siłę uciągu w zależności od wagi produktu. Małe rury wymagają jedynie prostego dwupasmowego systemu gąsienicowego. Większe i cięższe rury wymagają solidnych konfiguracji z trzema, czterema lub sześcioma pasami. Dodatkowe gumowe paski skutecznie zapobiegają poślizgowi mechanicznemu. Zapobiegają również odkształcaniu się ciepłej rury przez zespół jezdny poprzez równomierne rozłożenie nacisku na obwodzie.
Napędy o zmiennej częstotliwości (VFD) sterują tymi mechanicznymi ściągaczami. Potrzebujesz dokładnej synchronizacji prędkości pomiędzy głównym ślimakiem wytłaczarki a jednostką odciągającą. Ta precyzyjna synchronizacja określa ostateczną grubość ścianki rury. Niewielkie niedopasowanie prędkości powoduje natychmiastowe powstawanie złomu produkcyjnego.
Operacje cięcia i gniazdowania kończą proces wytłaczania. Frezy planetarne należy skonfigurować dla dużych średnic. Łopatki planetarne obracają się całkowicie wokół obwodu rury. Wcinają się głęboko w tworzywo sztuczne i jednocześnie fazują grubą krawędź, nie powodując pękania sztywnego materiału. Do mniejszych rozmiarów należy używać szybkobieżnych gilotyn lub przecinarek Maszyna do wytłaczania rur z tworzyw sztucznych . Te prostsze frezy bez trudu dotrzymują kroku szybkim wydajnościom.
Regulacja maszyn do dzwonowania w linii wymaga takiej samej uwagi. Należy wymienić trzpienie grzejne i formy formujące, aby dopasować je do nowych wymiarów. Ostrożnie skonfiguruj je dla kielichów typu U, typu R lub prostokątnych, w oparciu o specyfikacje rur klienta. Nierównomierne podgrzanie końca rury przed spęcznieniem powoduje rozdwajanie się końcówek i marnowanie produktu.
Produkcja na dużą skalę i przy małych średnicach wymaga wysoce wyspecjalizowanych rozwiązań produkcyjnych. Wytłaczanie dwuniciowe doskonale odpowiada na tę specyficzną potrzebę rynku.
Powinieneś skonfigurować dedykowany Maszyna do produkcji rur PVC do profili elektrycznych. Stosowanie głowicy z podwójną lub czterema matrycami okazuje się znacznie bardziej opłacalne w przypadku przewodów elektrycznych o średnicy od 16 mm do 32 mm. Działa znacznie lepiej niż przesuwanie żyłki jednożyłowej do niestabilnych, ekstremalnych prędkości linii. Niezwykle wysokie prędkości pojedynczej linii często powodują rozdarcie powierzchni i niestabilność kalibracji.
Oceń dokładnie kompromisy inżynieryjne. Konfiguracje dwuniciowe nieuchronnie zwiększają złożoność operacyjną. Operatorzy muszą jednocześnie zarządzać zbiornikami o podwójnej kalibracji. Muszą monitorować dwie oddzielne jednostki odciągowe umieszczone obok siebie. Jednak ta specyficzna konfiguracja skutecznie podwaja całkowitą wydajność wyjściową. Maksymalizuje zdolność topienia rdzenia wytłaczarki bez ryzyka degradacji materiału.
Nabywcy techniczni potrzebują ustrukturyzowanych ram do oceny inwestycji w sprzęt kapitałowy. Należy skutecznie zrównoważyć elastyczność maszyny z ekonomiką produkcji surowej.
Zdefiniuj swój podstawowy asortyment produktów: Zidentyfikuj konkretne rozmiary wymiarowe stanowiące 80% całkowitej wielkości produkcji. Skonfiguruj moc głównego silnika wytłaczarki i konstrukcję ślimaka specjalnie pod kątem tego opłacalnego, optymalnego miejsca.
Zgrupuj pozostałe 20%: Zorganizuj mniejsze zamówienia w logiczne rodziny zmian. Strategia ta minimalizuje potrzebę całkowitego demontażu głowicy matrycy. Wymieniasz tylko określone części narzędzi w ramach wcześniej zaplanowanego przedziału wymiarowego.
Rygorystycznie oceniaj dostawców OEM: oprzyj ostateczną decyzję o zakupie na ich precyzyjnych pakietach narzędzi. Upewnij się, że zapewniają niezawodne lokalne wsparcie posprzedażowe w zakresie złożonej kalibracji maszyn.
Uwzględnij możliwości zgodności i zwrot z inwestycji w swoich ostatecznych obliczeniach. Rozważ integrację zautomatyzowanych grawimetrycznych systemów dozowania. Systemy te ważą surowiec w sposób ciągły. Podają dokładną ilość gramów na metr do gardzieli zasilającej wytłaczarki. Kosztują znacznie więcej z góry. Jednakże automatycznie dostosowują podawanie materiału w przypadku zmiany średnicy lub prędkości linii. Drastycznie redukują nadmierną ilość złomu rurowego. Ta automatyzacja gwarantuje zgodność z normami regulacyjnymi bez wysiłku, jednocześnie eliminując błąd ludzki przy zmianie rozmiaru.
Wspornik docelowy |
Najlepszy typ maszyny |
Idealna konfiguracja rozmiaru |
Typowy czas zmiany |
|---|---|---|---|
16 mm - 63 mm |
Wytłaczarka dwuniciowa |
Szybkowymienne przymiarki szczelinowe |
1 - 2 godziny |
75 mm - 250 mm |
Linia jednożyłowa |
Modułowe zbiorniki do chłodzenia natryskowego |
2 - 3 godziny |
315 mm - 630 mm |
Wytłaczarka o dużej wytrzymałości |
Przecinarka planetarna i pasek wielopasowy |
3 - 4 godziny |
Konfiguracja linii produkcyjnej dla różnych średnic pozostaje głęboko systemowym procesem inżynierskim. To nigdy nie jest tylko izolowana wymiana części oprzyrządowania. Najbardziej dochodowe fabryki dopasowują przedziały wielkości maszyn bezpośrednio do zapotrzebowania na sprzedaż o najwyższym wolumenie. Nie chcą zmuszać jednej maszyny do robienia wszystkiego źle.
Wykonaj poniższe, praktyczne kroki, aby ulepszyć konfigurację produkcyjną:
Przed skontaktowaniem się z dostawcami sprzętu przygotuj kompleksową matrycę specyfikacji produktu.
Wyraźnie podaj dokładne średnice docelowe, wymaganą SDR/grubość ścianki i oczekiwaną wydajność w kg/h.
Zamiast przeglądać ogólne katalogi maszyn, poproś o niestandardowe pakiety narzędzi dostosowane specjalnie do sąsiadujących rozmiarów.
Dokładnie przeszkol swoich operatorów w zakresie wymaganych protokołów stabilizacji termicznej, aby zapobiec złomowi.
Zainwestuj w szybkowymienne tuleje kalibracyjne, aby zminimalizować przestoje podczas przejść.
Odp.: Pojedyncza linia do wytłaczania działa najlepiej w wąskim zakresie, takim jak 16–63 mm, 50–160 mm lub 110–315 mm. Wypychanie sprzętu daleko poza standardowy wspornik poważnie zmniejsza wydajność cieplną. Zagraża to również tolerancjom produktu i zwiększa straty materiałowe.
Odp.: Zmiany ustawień zwykle trwają od jednej do czterech godzin. Ten harmonogram zależy w dużej mierze od poziomu automatyzacji fabryki. Zależy to również od tego, czy wymieniasz całą głowicę, czy tylko sworzeń i tuleję, oraz od wymaganego czasu stabilizacji termicznej.
O: Nie. Wielotaśmowe jednostki odciągowe można łatwo regulować w określonych zakresach wymiarowych. Należy jednak zmienić profile bloków gumowych lub wyregulować wewnętrzny nacisk paska, aby dokładnie pasował do nowego konturu rury, aby zapobiec poślizgowi.
