
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-08-20 Pinagmulan: Site
Ang pag-configure ng linya ng produksyon para sa maraming diameter ng tubo ay nangangailangan ng mahigpit na pagkilos sa pagbabalanse. Dapat mong maingat na timbangin ang pang-araw-araw na kakayahang umangkop sa produksyon laban sa pangkalahatang kahusayan ng makina. Ang madalas na pagpapalit ng diameter ay kadalasang humahantong sa mataas na mga rate ng scrap at magastos na downtime kung hindi maganda ang pag-configure mo sa system. Walang solong extrusion setup ang mahusay na gumagawa ng parehong 16mm electrical conduit at 630mm municipal water pipe. Ang pagtatangkang i-stretch ang isang makina sa mga sukdulang sukat ay nagdudulot ng matinding mekanikal na stress. Sinisira din nito ang integridad ng polimer.
Ang mahusay na factory setup ay nangangailangan ng pag-target ng mga partikular, makatotohanang laki ng bracket upang mapanatili ang mahigpit na pagpapaubaya sa pagmamanupaktura. Susuriin namin ang isang napatunayang balangkas upang matulungan ang mga tagapamahala ng produksyon at mga teknikal na mamimili na epektibong suriin ang kanilang setup ng kagamitan. Matututuhan mo kung paano i-configure ang a Matagumpay na Linya ng PVC Pipe Extrusion . Tinitiyak ng gabay na ito na maayos mong pinangangasiwaan ang iba't ibang hanay ng diameter nang hindi sinasakripisyo ang kalidad ng output ng produkto o ang kakayahang mabuhay ng iyong pasilidad.
Ang pag-configure para sa iba't ibang diameter ay nangangailangan ng mga naka-synchronize na pagsasaayos sa extruder die, vacuum calibration tank, haul-off, at cutter.
Ang pagpili ng tamang laki ng bracket (hal., 16-63mm vs. 75-250mm) ay pumipigil sa pagkasira ng materyal at nasayang na enerhiya.
Ang mataas na volume, maliit na diameter na produksyon (tulad ng mga de-koryenteng conduit) ay pinaka kumikita kapag gumagamit ng dual-strand na configuration.
Ang pagsusuri sa mabilisang pagbabago ng mga kakayahan sa tooling ng makina ay kritikal sa pagkalkula ng tunay na pangkalahatang kahusayan ng kagamitan (OEE).
Ang pag-unawa sa mga nakatagong gastos sa pagpapalit ng mga sukat ng tubo ay nananatiling mahalaga para sa mga tagapamahala ng produksyon. Kapag nagpalit ang mga operator ng laki ng tubo, mabilis na naipon ang mga oras ng paggawa. Direktang kumakain ng mga nalinis na basurang materyal sa mga margin ng tubo ng pasilidad. Ang mga makina ay nangangailangan ng makabuluhang oras ng thermal stabilization bago sila makagawa ng katanggap-tanggap na kalidad. Hindi mo maaaring madaliin ang pag-init o paglamig sa panahon ng pagbabago.
Dapat kang magtatag ng malinaw na pamantayan sa tagumpay para sa anumang pagsasaayos. Dapat mong i-target ang mga oras ng pagbabago sa ilalim ng dalawang oras para sa mga katabing laki ng tubo. Kailangan mo ng setup ng system na nagbubunga ng napakalaking pagbawas ng scrap sa mga yugto ng pagsisimula. Dapat mo ring tiyakin na pare-pareho ang kapal ng pader. Ginagarantiyahan ng pagkakapare-parehong ito ang pagsunod sa Standard Dimension Ratio (SDR) sa kabuuan ng iyong target na diameter spectrum. Kinakatawan ng SDR ang ratio ng diameter ng pipe sa kapal ng pader. Ang pagpapanatili ng ratio na ito ay pumipigil sa mga pagkabigo sa field.
Tugunan ang mga malubhang panganib sa pagpapatupad nang maagap. Pinipilit ng ilang pasilidad ang isang high-capacity extruder na magpatakbo ng maliliit na diameter ng pipe. Ang hindi tugmang diskarte na ito ay lumilikha ng labis na materyal na oras ng paninirahan sa loob ng bariles. Ang sensitibong PVC compound ay nananatiling pinainit nang masyadong mahaba. Sa kalaunan ay bumababa, nagdidilim at nasusunog sa loob ng makina. Sinisira mo ang tapos na produkto at posibleng masira ang profile ng steel screw. Dapat mong direktang itugma ang sukat ng kagamitan sa iyong mga dimensional na katotohanan.
I-pre-heat ang mga ekstrang bahagi ng die sa isang nakalaang oven bago palitan ang mga ito sa extruder.
Idokumento ang eksaktong mga profile ng temperatura para sa bawat dimensyon sa isang central operating manual.
I-purge ang mga transition material gamit ang murang scrap resin sa halip na mga premium virgin compound.
Ang disenyo ng amag ay direktang nagdidikta ng panghuling kalidad ng tubo. Tinutukoy din nito kung gaano kabilis maaaring lumipat ang iyong koponan sa mga laki ng pagmamanupaktura. Dapat mong suriing mabuti ang mga feature ng tooling bago bumili ng bagong kagamitan.
Ang matibay na pagpoproseso ng PVC ay nangangailangan ng lubos na tiyak na mga pagsasaayos ng spider die. Tinitiyak ng mga die head na ito ang pinakamainam na pamamahagi ng pagkatunaw sa iba't ibang annular gaps. Pinipigilan nila ang mahinang mga linya ng hinang sa tapos na produktong plastik. Ang magandang spider ay namatay balanse ng polimer na bilis ng daloy ng perpektong. Ibinahagi nila ang materyal nang pantay-pantay bago ito lumabas sa labi ng makina.
Sinusunod ng mga operator ang mga partikular na hakbang sa panahon ng pagpapalit ng pin at bushing:
I-unbolt ang die face nang ligtas gamit ang heat-resistant protective gear.
Alisin ang umiiral na panloob na die pin upang baguhin ang panloob na diameter ng tubo.
I-extract ang outer die bushing para baguhin ang panlabas na diameter ng pipe.
Linisin nang mabuti ang lahat ng mga channel ng daloy bago mag-install ng mga bagong bahagi.
Torque ang lahat ng mounting bolts nang pantay-pantay sa eksaktong mga detalye ng tagagawa.
Napakahalaga ng katumpakan sa panahon ng mga pagpapalit ng tool na ito. Dapat mong tumpak na kalkulahin ang thermal expansion kapag mina-machining o pinipili ang mga bahaging ito. Ang mga pamantayan sa pagsunod tulad ng ASTM at DIN ay humihiling ng eksaktong pisikal na pagpapaubaya sa mga temperatura ng pagpapatakbo, hindi temperatura ng silid. Iba ang sukat ng malamig na bakal kaysa sa bakal na pinainit hanggang 190°C.
Ang die centering ay nananatiling ganap na mahalaga para sa pang-araw-araw na operasyon. Kailangan mo ng madaling ma-access na multi-point adjustment screws sa die head. Ang mga tornilyo na ito ay nakakatulong na mapanatili ang pare-parehong kapal ng pader kapag nagpapalipat-lipat sa mga laki. Pinapayagan nila ang mga operator na i-micro-adjust ang daloy ng polymer melt sa real-time. Ang pagwawalang-bahala sa paglilinis ng labi sa panahon ng pagpapalit ay nagsisilbing isang karaniwang pagkakamali. Kahit na ang mga microscopic degraded PVC particle ay nakakapuntos sa ibabaw ng tubo, na nagiging sanhi ng agarang pagtanggi sa kalidad.
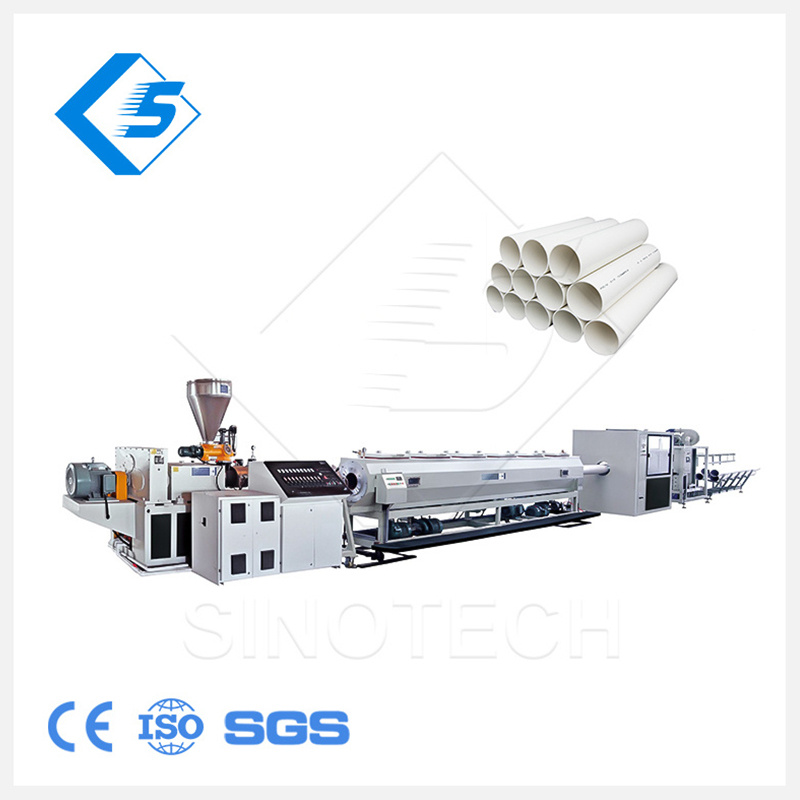
Idinidikta ng mga vacuum sizing tank ang huling hugis ng tubo. Dapat mong ayusin ang panloob na presyon ng vacuum nang tumpak batay sa parehong diameter at kapal ng pader. Ang mga tubo na may manipis na pader ay nangangailangan ng lubos na kontrolado, mas mababang antas ng vacuum. Ang mataas na presyon ay humihila ng malambot na pader palabas nang masyadong agresibo o nagiging sanhi ng biglaang pagbagsak ng istruktura. Ang mga tubo na may makapal na pader ay nangangailangan ng matinding paglamig ng tubig upang mabilis na patigasin ang kanilang napakalaking dami ng polymer.
Ang mga manggas ng pagkakalibrate, kadalasang tinatawag na mga sizers, ay nagpapanatili ng eksaktong panlabas na diameter. Ang mga pasilidad ay karaniwang gumagamit ng tanso o hindi kinakalawang na asero na quick-change sizes na manggas. Dapat suriin ng mga operator ang mga disenyo ng water ring laban sa mga disenyo ng may slotted na manggas. Ang desisyong ito ay lubos na nakadepende sa inaasahang mga kinakailangan sa bilis ng linya. Ang mga high-speed na linya ay karaniwang gumaganap nang mas mahusay gamit ang mga slotted na disenyo. Nagbibigay sila ng superyor na pagpapadulas sa ibabaw at binabawasan ang mga marka ng friction chatter.
Isaalang-alang ang pisika na tumutukoy sa haba ng cooling chamber. Ang mas malalaking diameter ng tubo ay nangangailangan ng mas mahabang daanan ng paglamig ng tubig. Napakabagal na paglipat ng init sa pamamagitan ng makapal na plastik na dingding. Dapat mong i-configure ang mga modular spray tank para sa maximum na kakayahang umangkop. Ang mga modular setup na ito ay tumatanggap ng mas malalaking tubo nang walang putol. Maaaring i-bypass lang ng mga operator ang mga partikular na seksyon ng tangke sa panahon ng mas maliliit na produksyon. Pinipigilan ng matalinong diskarte sa bypass na ito ang kagamitan na kumonsumo ng hindi kinakailangang espasyo sa sahig ng pabrika.
Ang maling setting ng vacuum ay nagdudulot ng matinding ovality ng pipe. Ang depektong ito ay nangangahulugan na ang tubo ay nagiging bahagyang elliptical sa halip na perpektong bilog. Ang ovality ay sumisira sa downstream fitting process sa ibang pagkakataon. Palaging panatilihin ang hiwalay na mga circuit ng pinalamig na tubig para sa manggas ng pagkakalibrate at sa pangunahing tangke ng paglamig. Ginagarantiyahan nito ang tumpak na dimensional na pag-lock kaagad pagkatapos umalis ang materyal sa ulo ng mamatay.
Ang mga haul-off unit, o mga traction caterpillar, ay hinihila ang extruded na materyal sa iyong linya ng produksyon. Dapat mong sukatin nang tumpak ang puwersa ng traksyon depende sa bigat ng produkto. Ang mga maliliit na tubo ay nangangailangan lamang ng isang simpleng dalawang-belt na sistema ng uod. Ang mas malalaking, mas mabibigat na tubo ay nangangailangan ng matatag na tatlo, apat, o anim na sinturon na setup. Ang mga sobrang sinturong goma ay epektibong pumipigil sa pagkadulas ng makina. Pinipigilan din nila ang yunit ng traksyon mula sa pagpapa-deform ng mainit na tubo sa pamamagitan ng pamamahagi ng pull pressure nang pantay-pantay sa buong circumference.
Kinokontrol ng Variable Frequency Drives (VFDs) ang mga mechanical pullers na ito. Kailangan mo ng eksaktong pag-synchronize ng bilis sa pagitan ng pangunahing extruder screw at ng haul-off unit. Ang tumpak na pag-synchronize na ito ay nagdidikta ng panghuling kapal ng pader ng pipe. Ang isang bahagyang hindi pagtutugma ng bilis ay lumilikha ng instant na scrap ng pagmamanupaktura.
Tinatapos ng mga operasyon ng pagputol at pag-socket ang proseso ng pagpilit. Dapat mong i-configure ang mga planetary cutter para sa malalaking diameter. Ang mga planetary blades ay ganap na umiikot sa paligid ng circumference ng tubo. Pinutol nila nang malalim ang plastik at i-chamfer ang makapal na gilid nang sabay-sabay nang hindi nabibitak ang matibay na materyal. Gumamit ng high-speed guillotine o saw cutter para sa mas maliliit na sukat sa a Plastic Pipe Extrusion Machine . Ang mga mas simpleng cutter na ito ay nakakasabay sa mabilis na mga rate ng output nang walang kahirap-hirap.
Ang pagsasaayos ng mga in-line na belling machine ay nangangailangan ng pantay na atensyon. Dapat mong palitan ang mga heating mandrel at bumubuo ng mga hulma upang tumugma sa mga bagong sukat. Maingat na i-set up ang mga ito para sa U-type, R-type, o rectangular socket batay sa mga detalye ng pipe ng kliyente. Ang hindi pagpapainit sa dulo ng tubo nang pantay-pantay bago ang pag-bell ay nagiging sanhi ng mga split end at nasayang na produkto.
Ang mataas na dami, maliit na diameter na produksyon ay nangangailangan ng mataas na dalubhasang mga solusyon sa pagmamanupaktura. Ang dual-strand extrusion ay sumasagot sa partikular na pangangailangan ng market na ito.
Dapat mong i-configure ang isang nakatuon PVC Conduit Pipe Making Machine para sa mga electrical profile. Ang pagpapatakbo ng dual-die o four-die head ay nagpapatunay na higit na kumikita para sa 16mm hanggang 32mm electrical conduit. Ito ay mas mahusay kaysa sa pagtulak ng isang single-strand na linya sa hindi matatag, matinding bilis ng linya. Ang napakataas na single-line na bilis ay kadalasang nagdudulot ng pagkapunit sa ibabaw at kawalang-tatag ng pagkakalibrate.
Maingat na suriin ang mga trade-off ng engineering. Ang mga dual-strand setup ay hindi maiiwasang magpapataas ng pagiging kumplikado ng pagpapatakbo. Dapat pangasiwaan ng mga operator ang mga tangke ng dual-calibration nang sabay-sabay. Dapat nilang subaybayan ang dalawang magkahiwalay na haul-off unit na magkatabi. Gayunpaman, ang partikular na pagsasaayos na ito ay epektibong nagdodoble sa iyong kabuuang kapasidad ng output. Pina-maximize nito ang pangunahing kakayahan sa pagtunaw ng extruder nang hindi nanganganib sa pagkasira ng materyal.
Ang mga teknikal na mamimili ay nangangailangan ng isang nakabalangkas na balangkas upang suriin ang mga pamumuhunan sa kagamitan sa kapital. Dapat mong balansehin ang kakayahang umangkop ng makina laban sa hilaw na ekonomiya ng produksyon nang epektibo.
Tukuyin ang iyong pangunahing halo ng produkto: Tukuyin ang mga partikular na sukat ng dimensyon na bumubuo sa 80% ng iyong kabuuang dami ng produksyon. I-configure ang iyong pangunahing extruder na kapasidad ng motor at disenyo ng turnilyo partikular para sa mapagkakakitaang sweet spot na ito.
Igrupo ang iyong natitirang 20%: Ayusin ang mas maliliit na order sa lohikal na pagbabago ng mga pamilya. Ang diskarteng ito ay nagpapaliit sa pangangailangan para sa kumpletong die head tear-down. Magpapalit ka lang ng mga partikular na bahagi ng tooling sa loob ng pre-planned dimensional bracket.
Suriing mabuti ang mga vendor ng OEM: I-base ang iyong panghuling desisyon sa pagbili sa kanilang mga tumpak na tooling package. Tiyaking nagbibigay sila ng maaasahang lokal na suporta pagkatapos ng benta para sa kumplikadong pagkakalibrate ng makina.
I-factor ang mga kakayahan sa pagsunod at return on investment sa iyong mga huling kalkulasyon. Isaalang-alang ang pagsasama ng mga automated na gravimetric dosing system. Ang mga sistemang ito ay patuloy na tumitimbang ng hilaw na materyal. Pinapakain nila ang eksaktong gramo-per-meter sa extruder feed throat. Malaki ang halaga ng mga ito sa unahan. Gayunpaman, awtomatiko nilang inaayos ang materyal na feed kapag binago mo ang mga diameter o bilis ng linya. Sila ay lubhang binabawasan ang sobrang timbang na scrap ng tubo. Ginagarantiyahan ng automation na ito ang pagsunod sa pamantayan ng regulasyon nang walang kahirap-hirap habang inaalis ang error ng tao sa mga pagbabago sa laki.
Target na Bracket |
Pinakamahusay na Uri ng Makina |
Tamang Pag-set up ng Sukat |
Karaniwang Panahon ng Pagbabago |
|---|---|---|---|
16mm - 63mm |
Dual-Strand Extruder |
Mabilis na baguhin ang mga slotted sizers |
1 - 2 Oras |
75mm - 250mm |
Single-Strand Line |
Modular spray cooling tank |
2 - 3 Oras |
315mm - 630mm |
Heavy-Duty Extruder |
Planetary cutter at multi-belt |
3 - 4 na Oras |
Ang pag-configure ng linya ng produksyon para sa iba't ibang diameter ay nananatiling isang malalim na sistemang proseso ng engineering. Ito ay hindi lamang isang nakahiwalay na palitan ng bahagi ng tool. Ang mga pinakakumikitang pabrika ay direktang tumutugma sa kanilang mga bracket ng laki ng makina sa kanilang pinakamataas na dami ng mga hinihingi sa pagbebenta. Tumanggi silang pilitin ang isang makina na gawin ang lahat nang hindi maganda.
Sundin ang mga susunod na hakbang na naaaksyunan na ito para mapahusay ang iyong configuration ng produksyon:
Bumuo ng isang komprehensibong matrix ng detalye ng produkto bago makipag-ugnayan sa mga supplier ng kagamitan.
Ilista ang iyong eksaktong mga diameter ng target, kinakailangang kapal ng SDR/pader, at malinaw na inaasahang output sa kg/oras.
Humiling ng mga custom na tooling package na partikular na iniakma sa mga katabing laki sa halip na mag-browse ng mga generic na katalogo ng makina.
Sanayin nang husto ang iyong mga operator sa mga kinakailangang protocol ng thermal stabilization upang maiwasan ang mga scrap.
Mamuhunan sa quick-change calibration sleeves para mabawasan ang downtime sa panahon ng mga transition.
A: Ang isang solong linya ng extrusion ay pinakamahusay na gumagana sa loob ng isang mahigpit na naka-bracket na hanay, tulad ng 16-63mm, 50-160mm, o 110-315mm. Ang pagtulak ng mga kagamitan na lampas sa karaniwang bracket ay lubhang nakakabawas sa thermal efficiency. Nakompromiso din nito ang mga pagpapaubaya sa produkto at pinapataas ang materyal na basura.
A: Ang mga pagbabago sa setup ay karaniwang umaabot mula isa hanggang apat na oras. Ang timeline na ito ay lubos na nakadepende sa antas ng iyong factory automation. Depende din ito kung papalitan mo ang buong ulo ng die o ang pin at bushing lang, kasama ang kinakailangang oras ng thermal stabilization.
A: Hindi. Ang mga multi-belt haul-off na unit ay madaling mag-adjust sa loob ng mga partikular na saklaw ng dimensyon. Gayunpaman, dapat mong baguhin ang mga profile ng rubber block o ayusin ang panloob na presyon ng sinturon upang tumugma sa bagong tabas ng tubo nang eksakto upang maiwasan ang pagdulas.
