
Қарау саны: 0 Автор: Сайт редакторы Жариялау уақыты: 2026-08-20 Шығу орны: Сайт
Бірнеше құбыр диаметрі үшін өндірістік желіні конфигурациялау қатаң теңгерім актісін талап етеді. Сіз күнделікті өндіріс икемділігін машинаның жалпы тиімділігімен мұқият өлшеп алуыңыз керек. Диаметрді жиі ауыстыру, егер жүйені нашар конфигурацияласаңыз, көбінесе жоғары сынықтар мен қымбат тұруға әкеледі. Бірде-бір экструзия қондырғысы 16 мм электр құбырын да, 630 мм қалалық су құбырларын да оңтайлы түрде шығармайды. Бір машинаны экстремалды өлшемдер бойынша созуға әрекет жасау ауыр механикалық кернеуді тудырады. Ол сондай-ақ полимердің тұтастығын бұзады.
Тиімді зауытты орнату қатаң өндірістік төзімділіктерді сақтау үшін нақты, нақты өлшемді жақшаларды бағыттауды талап етеді. Біз өндірістік менеджерлер мен техникалық сатып алушыларға жабдықты орнатуды тиімді бағалауға көмектесетін дәлелденген құрылымды зерттейміз. a конфигурациялауды үйренесіз ПВХ құбырының экструзия желісі сәтті өтті. Бұл нұсқаулық өнім шығару сапасын немесе мекеменің экономикалық өміршеңдігін жоғалтпай, әртүрлі диаметрлі диапазондарды біркелкі өңдеуді қамтамасыз етеді.
Әртүрлі диаметрлер үшін конфигурациялау үшін экструдер пішіні, вакуумды калибрлеу цистернасы, тасымалдау және кескіш бойынша синхрондалған реттеулер қажет.
Дұрыс өлшемді кронштейнді таңдау (мысалы, 16-63 мм және 75-250 мм) материалдың тозуын және энергияны ысырап етуді болдырмайды.
Қос тізбекті конфигурацияны пайдаланған кезде үлкен көлемді, шағын диаметрлі өндіріс (электр өткізгіші сияқты) ең тиімді болып табылады.
Құрылғының жылдам өзгеретін құрал мүмкіндіктерін бағалау жабдықтың шынайы жалпы тиімділігін (OEE) есептеу үшін өте маңызды.
Құбыр өлшемдерін ауыстырудың жасырын шығындарын түсіну өндіріс менеджерлері үшін өте маңызды болып қала береді. Операторлар құбыр өлшемдерін ауыстырған кезде, жұмыс уақыты тез жиналады. Тазартылған материал қалдықтары кәсіпорынның пайдасына тікелей түседі. Машиналар қолайлы сапаны шығарғанға дейін айтарлықтай термиялық тұрақтандыру уақытын қажет етеді. Ауыстыру кезінде қыздыру немесе салқындату циклдарын жылдамдата алмайсыз.
Кез келген конфигурация үшін нақты табыс критерийлерін орнатуыңыз керек. Көршілес құбыр өлшемдері үшін екі сағаттан аз ауыстыру уақытын белгілеу керек. Іске қосу кезеңдерінде қалдықтарды жаппай азайтуға мүмкіндік беретін жүйені орнату қажет. Сондай-ақ, тұрақты қабырға қалыңдығын қамтамасыз ету керек. Бұл сәйкестік бүкіл мақсатты диаметр спектрі бойынша Стандартты өлшем қатынасының (SDR) сәйкестігіне кепілдік береді. SDR құбыр диаметрінің қабырға қалыңдығына қатынасын білдіреді. Бұл қатынасты сақтау өріс ақауларының алдын алады.
Іске асырудың ауыр тәуекелдерін белсенді түрде шешіңіз. Кейбір қондырғылар үлкен сыйымдылықты экструдерді шағын құбыр диаметрлерін іске қосуға мәжбүрлейді. Бұл сәйкес келмейтін тәсіл баррель ішінде материалдың шамадан тыс тұру уақытын тудырады. Сезімтал ПВХ қоспасы тым ұзақ қызады. Ол ақырында нашарлайды, түсі өзгереді және құрылғының ішінде күйіп кетеді. Сіз дайын өнімді бұзасыз және болат бұранда профилін зақымдауы мүмкін. Жабдық масштабын өлшемдік шындыққа тікелей сәйкестендіру керек.
Қосалқы қалып компоненттерін экструдерге ауыстырмас бұрын арнайы пеште алдын ала қыздырыңыз.
Орталық пайдалану нұсқаулығында әрбір өлшем үшін нақты температура профильдерін құжаттаңыз.
Жоғары сапалы тың қосылыстардың орнына арзан қалдықтарды шайыр арқылы өтпелі материалдарды тазартыңыз.
Қалыптың дизайны құбырдың соңғы сапасын тікелей анықтайды. Ол сондай-ақ сіздің командаңыздың өндіріс өлшемдерін қаншалықты жылдам ауыстыра алатындығын анықтайды. Жаңа жабдықты сатып алмас бұрын құрал мүмкіндіктерін мұқият бағалауыңыз керек.
Қатты ПВХ өңдеу өте ерекше өрмекші пішінді конфигурацияларды қажет етеді. Бұл қалыптар бастары әртүрлі сақиналы саңылаулар бойынша балқыманың оңтайлы таралуын қамтамасыз етеді. Олар дайын пластмасса өніміндегі әлсіз дәнекерлеу сызықтарын болдырмайды. Жақсы өрмекші өлекселер полимер ағынының жылдамдығын тамаша теңестіреді. Олар материалды машина ерінінен шықпас бұрын біркелкі таратады.
Операторлар түйреуіштер мен төлкелерді ауыстыру кезінде нақты қадамдарды орындайды:
Ыстыққа төзімді қорғаныш құралын пайдаланып қалып бетін қауіпсіз босатыңыз.
Құбырдың ішкі диаметрін өзгерту үшін бар ішкі штампты алыңыз.
Құбырдың сыртқы диаметрін өзгерту үшін сыртқы қалыптағы втулканы алыңыз.
Жаңа құрамдастарды орнатпас бұрын барлық ағын арналарын мұқият тазалаңыз.
Барлық монтаждық болттарды өндірушінің нақты сипаттамаларына сәйкес біркелкі бұраңыз.
Бұл құралдарды ауыстыру кезінде дәлдік өте маңызды. Бұл компоненттерді өңдеу немесе таңдау кезінде термиялық кеңеюді дәл есептеу керек. ASTM және DIN сияқты сәйкестік стандарттары бөлме температурасында емес, жұмыс температурасында нақты физикалық төзімділікті талап етеді. Суық болат 190°С дейін қыздырылған болаттан өзгеше өлшенеді.
Қалыптарды орталықтандыру күнделікті операциялар үшін өте маңызды болып қала береді. Қалып басындағы оңай қол жетімді көп нүктелі реттеу бұрандалары қажет. Бұл бұрандалар өлшемдер арасында ауысқанда біркелкі қабырға қалыңдығын сақтауға көмектеседі. Олар операторларға нақты уақыт режимінде полимер балқымаларының ағынын микро реттеуге мүмкіндік береді. Своптар кезінде ерінді тазалауды елемеу жалпы қателік болып табылады. Тіпті микроскопиялық деградацияланған ПВХ бөлшектері құбырдың бетіне сызат түсіріп, сапаны бірден қабылдамайды.
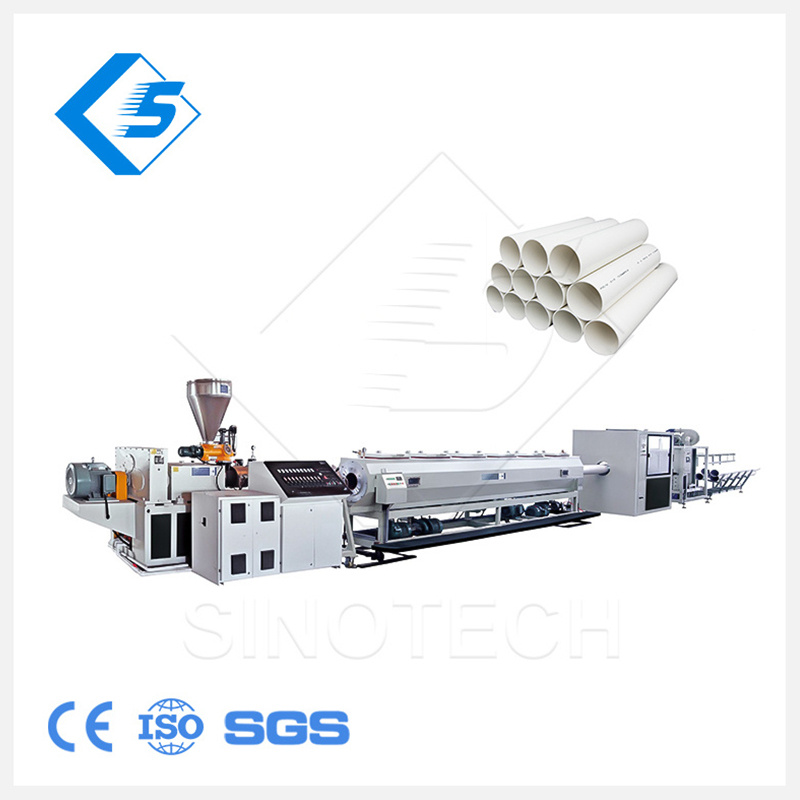
Вакуумдық өлшемді цистерналар құбырдың соңғы пішінін белгілейді. Ішкі вакуумдық қысымды диаметрі мен қабырғасының қалыңдығына қарай дәл реттеу керек. Жіңішке қабырғалы құбырлар жоғары бақыланатын, төменгі вакуум деңгейін талап етеді. Жоғары қысым жұмсақ қабырғаларды тым агрессивті түрде сыртқа тартады немесе құрылымның кенеттен бұзылуына әкеледі. Қалың қабырғалы құбырлар полимерлердің массалық көлемін тез қатайту үшін судың қарқынды салқындатылуын қажет етеді.
Көбінесе өлшемдер деп аталатын калибрлеу гильзалары нақты сыртқы диаметрді сақтайды. Нысандарда әдетте жезден немесе тот баспайтын болаттан жасалған жылдам өзгеретін өлшемді жеңдер қолданылады. Операторлар су сақинасының конструкцияларын саңылаулы жең конструкцияларына қарсы бағалауы керек. Бұл шешім желі жылдамдығының күтілетін талаптарына байланысты. Жоғары жылдамдықты желілер әдетте ойық конструкцияларды пайдалану арқылы жақсырақ жұмыс істейді. Олар үстіңгі жағын жақсы майлауды қамтамасыз етеді және үйкеліс дірілдерін азайтады.
Салқындату камерасының ұзындығын анықтайтын физиканы қарастырайық. Құбырлардың үлкен диаметрлері салқындату суының экспоненциалды түрде ұзағырақ жолдарын талап етеді. Қалың пластик қабырғалар арқылы жылу өте баяу өтеді. Максималды икемділік үшін модульдік бүріккіш цистерналарды конфигурациялау керек. Бұл модульдік қондырғылар үлкенірек құбырларды біркелкі орналастырады. Операторлар кішігірім өндірістер кезінде арнайы резервуар бөлімдерін айналып өте алады. Бұл ақылды айналып өту стратегиясы жабдықтың зауыттың қажетсіз кеңістігін тұтынуына жол бермейді.
Қате вакуум параметрлері құбырдың қатты сопақтығын тудырады. Бұл ақау құбырдың мінсіз дөңгелек орнына сәл эллипс тәрізді болатынын білдіреді. Сопақша кейінірек төменгі қондыру процесін бұзады. Әрқашан калибрлеу гильзасы мен негізгі салқындату ыдысы үшін бөлек салқындатылған су тізбектерін ұстаңыз. Бұл материал матрицадан шыққаннан кейін дәл өлшемді құлыптауға кепілдік береді.
Тасымалдау қондырғылары немесе тартқыш шынжыр табандар экструдталған материалды өндірістік желі арқылы тартады. Өнімнің салмағына байланысты тарту күшін дәл өлшеу керек. Кішігірім құбырларға қарапайым екі белдікті шынжыр табанды жүйе қажет. Үлкенірек, ауыр құбырлар үш, төрт немесе алты белдікті орнатуды талап етеді. Қосымша резеңке белдіктер механикалық сырғып кетуді тиімді болдырмайды. Олар сонымен қатар тарту қысымын шеңбер бойымен біркелкі тарату арқылы тартқыш қондырғының жылы құбырды деформациялауын тоқтатады.
Айнымалы жиілік жетектері (VFD) осы механикалық тартқыштарды басқарады. Негізгі экструдер бұрандасы мен тасымалдау құрылғысы арасында дәл жылдамдықты синхрондау қажет. Бұл дәл синхрондау құбырдың соңғы қабырғасының қалыңдығын белгілейді. Жылдамдықтың шамалы сәйкессіздігі лезде өндіріс қалдықтарын жасайды.
Кесу және розеткаға салу операциялары экструзия процесін аяқтайды. Үлкен диаметрлер үшін планеталық кескіштерді конфигурациялау керек. Планеталық қалақшалар толығымен құбырдың айналасында айналады. Олар пластикті терең кесіп, қатты материалды сындырмай, қалың жиегін бір уақытта кеседі. Жоғары жылдамдықты гильотинді немесе кішірек өлшемдер үшін ара кескіштерін пайдаланыңыз Пластикалық құбырларды экструзиялау машинасы . Бұл қарапайым кескіштер жылдам шығу жылдамдығымен еш қиындықсыз қарқын алады.
Желідегі иілгіш машиналарды реттеу бірдей назар аударуды қажет етеді. Жаңа өлшемдерге сәйкестендіру үшін қыздыру оқпандары мен қалыптау қалыптарын ауыстыру керек. Оларды тұтынушы құбырының сипаттамаларына негізделген U-типті, R-типті немесе тікбұрышты розеткаларға мұқият орнатыңыз. Құбырдың ұшын кесу алдында біркелкі қыздырмау ұштардың жарылуына және өнімнің ысырап болуына әкеледі.
Үлкен көлемді, шағын диаметрлі өндіріс жоғары мамандандырылған өндірістік шешімдерді талап етеді. Екі тізбекті экструзия нарықтың осы сұранысына толық жауап береді.
Сіз арнайы конфигурациялауыңыз керек ПВХ құбырларын жасайтын машина . Электрлік профильдерге арналған 16 мм-ден 32 мм-ге дейінгі электр өткізгіш үшін қос немесе төрт өлшегіш бастиегімен жұмыс істеу әлдеқайда тиімдірек. Ол бір жіпті желіні тұрақсыз, экстремалды желі жылдамдығына итеруден әлдеқайда жақсы жұмыс істейді. Өте жоғары бір сызықты жылдамдықтар көбінесе беттің жыртылуын және калибрлеудің тұрақсыздығын тудырады.
Инженерлік айырбастарды мұқият бағалаңыз. Қос тізбекті орнатулар операциялық күрделілікті сөзсіз арттырады. Операторлар қос калибрлі резервуарларды бір уақытта басқаруы керек. Олар екі бөлек жүк түсіру қондырғысын қатар бақылауы керек. Дегенмен, бұл арнайы конфигурация жалпы шығару сыйымдылығын екі есе арттырады. Ол материалдың деградациясына қауіп төндірмей, экструдердің өзегін балқыту мүмкіндігін барынша арттырады.
Техникалық сатып алушылар күрделі жабдықты инвестициялауды бағалау үшін құрылымдық жүйені қажет етеді. Сіз машина икемділігін шикізат өндірісінің экономикасымен тиімді теңестіруіңіз керек.
Негізгі өнім қоспасын анықтаңыз: жалпы өндіріс көлемінің 80% құрайтын нақты өлшемдік өлшемдерді анықтаңыз. Негізгі экструдер қозғалтқышының сыйымдылығын және бұранданың дизайнын осы пайдалы тәтті нүкте үшін конфигурациялаңыз.
Қалған 20% топтаңыз: кішігірім тапсырыстарды логикалық ауысу топтарына ұйымдастырыңыз. Бұл стратегия матрицаның басын толығымен жырту қажеттілігін азайтады. Сіз тек алдын ала жоспарланған өлшемдік жақшаның ішінде арнайы құрал бөліктерін ауыстырасыз.
OEM жеткізушілерін мұқият бағалаңыз: сатып алу туралы соңғы шешіміңізді олардың нақты құралдар пакеттеріне негіздеңіз. Олар күрделі машинаны калибрлеу үшін сенімді жергілікті сатылымнан кейінгі қолдауды қамтамасыз ететініне көз жеткізіңіз.
Қорытынды есептеулеріңізге сәйкестік мүмкіндіктерін және инвестицияның қайтарылуын көрсетіңіз. Автоматтандырылған гравиметриялық мөлшерлеу жүйелерін біріктіруді қарастырыңыз. Бұл жүйелер шикізатты үздіксіз өлшейді. Олар экструдердің қоректену жолына метріне дәл грамм береді. Олар алдын ала айтарлықтай қымбатқа түседі. Дегенмен, диаметрлерді немесе желі жылдамдығын өзгерткен кезде олар материал беруді автоматты түрде реттейді. Олар артық салмақты құбыр сынықтарын күрт азайтады. Бұл автоматтандыру өлшемді ауыстыру кезінде адам қатесін жоя отырып, нормативтік стандарттарға оңай сәйкестікке кепілдік береді.
Мақсатты жақша |
Ең жақсы машина түрі |
Идеал өлшемді орнату |
Әдеттегі ауысу уақыты |
|---|---|---|---|
16мм - 63мм |
Қос тізбекті экструдер |
Саңылаулы өлшемдерді жылдам өзгерту |
1 - 2 сағат |
75 мм - 250 мм |
Бір тізбекті желі |
Модульдік бүріккіш салқындату цистерналары |
2 - 3 сағат |
315 мм - 630 мм |
Ауыр жүкті экструдер |
Планетарлық кескіш және көп белдік |
3 - 4 сағат |
Әртүрлі диаметрлер үшін өндірістік желіні конфигурациялау терең жүйелі инженерлік процесс болып қала береді. Бұл ешқашан тек оқшауланған құрал бөлшектерін ауыстыру емес. Ең табысты зауыттар өздерінің машина өлшемдерінің жақшаларын олардың ең жоғары сатылым сұраныстарына тікелей сәйкестендіреді. Олар бір машинаны бәрін нашар жасауға мәжбүрлеуден бас тартады.
Өндіріс конфигурациясын жақсарту үшін келесі әрекет етуге болатын қадамдарды орындаңыз:
Жабдық жеткізушілеріне хабарласпас бұрын, өнім сипаттамасының толық матрицасын жасаңыз.
Нақты мақсатты диаметрлерді, талап етілетін SDR/қабырға қалыңдығын және кг/сағ бойынша күтілетін өнімділікті нақты көрсетіңіз.
Жалпы машина каталогтарын шолудың орнына іргелес өлшемдерге арнайы бейімделген теңшелетін құрал пакеттерін сұраңыз.
Операторларыңызды сынықтарды болдырмау үшін қажетті термиялық тұрақтандыру протоколдары бойынша мұқият оқытыңыз.
Өтпелер кезінде тоқтау уақытын азайту үшін жылдам өзгеретін калибрлеу гильзаларына инвестиция салыңыз.
A: Бір экструзия сызығы 16-63мм, 50-160мм немесе 110-315мм сияқты тығыз кронштейнді диапазонда жақсы жұмыс істейді. Жабдықты стандартты кронштейннен әлдеқайда итеру жылу тиімділігін айтарлықтай төмендетеді. Ол сондай-ақ өнімнің төзімділігін бұзады және материалдық қалдықтарды арттырады.
A: Орнатуды ауыстыру әдетте бір сағаттан төрт сағатқа дейін болады. Бұл уақыт шкаласы зауыттың автоматтандыру деңгейіне байланысты. Бұл сонымен қатар қажетті термиялық тұрақтандыру уақытымен қатар, бүкіл матрица басын немесе жай ғана түйреуіш пен төлкені ауыстыруға байланысты.
A: Жоқ. Көп белдікті тасымалдау құрылғылары белгілі бір өлшемдер ауқымында оңай реттеледі. Дегенмен, сырғуды болдырмау үшін резеңке блок профильдерін өзгерту немесе жаңа құбыр контурына дәл сәйкес келетін ішкі белдік қысымын реттеу керек.
