
Kyke: 0 Skrywer: Werfredakteur Publiseertyd: 2026-08-20 Oorsprong: Werf
Om 'n produksielyn vir veelvuldige pypdiameters op te stel, vereis 'n streng balanseringshandeling. U moet daaglikse produksiebuigsaamheid noukeurig opweeg teen algehele masjiendoeltreffendheid. Gereelde deursnee-wisselings lei dikwels tot hoë skroottariewe en duur stilstand as jy die stelsel swak konfigureer. Geen enkele ekstrusie-opstelling produseer beide 16mm elektriese buis en 630mm munisipale waterpype optimaal nie. Om een masjien oor uiterste dimensionele groottes te strek, veroorsaak erge meganiese spanning. Dit verwoes ook polimeerintegriteit.
Doeltreffende fabrieksopstelling vereis gerig op spesifieke, realistiese grootte hakies om streng vervaardigingstoleransies te handhaaf. Ons sal 'n bewese raamwerk ondersoek om produksiebestuurders en tegniese kopers te help om hul toerustingopstelling effektief te evalueer. Jy sal leer hoe om 'n PVC-pyp-ekstrusielyn suksesvol. Hierdie gids verseker dat jy verskillende deursneereekse glad hanteer sonder om produkuitsetkwaliteit of jou fasiliteit se ekonomiese lewensvatbaarheid in te boet.
Om vir verskillende diameters te konfigureer, vereis gesinchroniseerde aanpassings oor die ekstrudermatrys, vakuumkalibrasietenk, afvoer en snyer.
Die keuse van die regte grootte bracket (bv. 16-63mm vs. 75-250mm) voorkom materiaal-agteruitgang en vermorsde energie.
Hoë-volume, klein deursnee produksie (soos elektriese leiding) is die winsgewendste wanneer 'n dubbelstreng-konfigurasie gebruik word.
Die evaluering van 'n masjien se vinnige verandering gereedskap vermoëns is van kritieke belang vir die berekening van ware algehele toerusting doeltreffendheid (OEE).
Om die verborge koste van die verandering van pypafmetings te verstaan, bly noodsaaklik vir produksiebestuurders. Wanneer operateurs pypgroottes verander, akkumuleer arbeidsure vinnig. Gesuiwerde materiaalafval vreet direk in fasiliteit se winsmarges in. Masjiene benodig aansienlike termiese stabiliseringstyd voordat hulle aanvaarbare kwaliteit produseer. Jy kan nie die verhitting- of verkoelingsiklusse tydens 'n oorskakeling haas nie.
Jy moet duidelike sukseskriteria vir enige konfigurasie daarstel. Jy moet omskakeltye minder as twee uur teiken vir aangrensende pypgroottes. Jy benodig 'n stelselopstelling wat massiewe afvalvermindering tydens opstartfases oplewer. U moet ook konsekwente muurdikte verseker. Hierdie konsekwentheid waarborg nakoming van Standard Dimension Ratio (SDR) oor jou hele teikendeursneespektrum. SDR verteenwoordig die verhouding van pyp deursnee tot wanddikte. Die handhawing van hierdie verhouding voorkom veldmislukkings.
Pak die ernstige implementeringsrisiko's proaktief aan. Sommige fasiliteite dwing 'n hoëkapasiteit-ekstruder om klein pypdiameters te laat loop. Hierdie benadering wat nie ooreenstem nie, skep oormatige materiële verblyftyd binne die loop. Die sensitiewe PVC-verbinding bly te lank verhit. Dit word uiteindelik afgebreek, verkleur en brand binne die masjien. Jy verwoes die voltooide produk en beskadig moontlik die staalskroefprofiel. Jy moet toerustingskaal direk by jou dimensionele realiteite pas.
Voorverhit die komponente van die spaarmatrys in 'n toegewyde oond voordat dit op die ekstruder omgeruil word.
Dokumenteer presiese temperatuurprofiele vir elke dimensie in 'n sentrale bedryfshandleiding.
Maak oorgangsmateriaal skoon deur goedkoop afvalhars te gebruik in plaas van premium maagdelike verbindings.
Vormontwerp dikteer die finale pypkwaliteit direk. Dit bepaal ook hoe vinnig jou span vervaardigingsgroottes kan verander. U moet gereedskapkenmerke noukeurig evalueer voordat u nuwe toerusting koop.
Rigiede PVC-verwerking vereis hoogs spesifieke spinnekopvormkonfigurasies. Hierdie matryskope verseker optimale smeltverspreiding oor verskillende ringvormige gapings. Hulle voorkom swak sweislyne in die voltooide plastiekproduk. Goeie spinnekoppe balanseer polimeervloeisnelheid perfek. Hulle versprei die materiaal eenvormig voordat dit die masjienlip verlaat.
Operateurs volg spesifieke stappe tydens pen- en busruil:
Ontgrendel die matrysvlak veilig met hittebestande beskermende toerusting.
Verwyder die bestaande interne matrijspen om die pyp binnedeursnee te verander.
Trek die buitenste spuitbus uit om die buitenste deursnee van die pyp te verander.
Maak alle vloeikanale deeglik skoon voordat nuwe komponente geïnstalleer word.
Draai alle monteerboute eweredig aan volgens presiese vervaardigerspesifikasies.
Presisie is baie belangrik tydens hierdie ruilmiddels. U moet termiese uitsetting akkuraat bereken wanneer u hierdie komponente bewerk of kies. Voldoeningstandaarde soos ASTM en DIN vereis presiese fisiese toleransies by operasionele temperature, nie kamertemperatuur nie. Koue staal meet anders as staal wat tot 190°C verhit is.
Die sentrering bly absoluut noodsaaklik vir daaglikse bedrywighede. Jy benodig maklik toeganklike meerpuntverstellingskroewe op die matrijskop. Hierdie skroewe help om eenvormige wanddikte te handhaaf wanneer tussen groottes verskuif word. Dit laat operateurs toe om polimeersmeltvloei intyds te mikro-aanpas. Om die lipskoonmaak tydens omruilings te ignoreer, dien as 'n algemene fout. Selfs mikroskopiese afgebreekte PVC-deeltjies kry die pypoppervlak, wat onmiddellike kwaliteitverwerping veroorsaak.
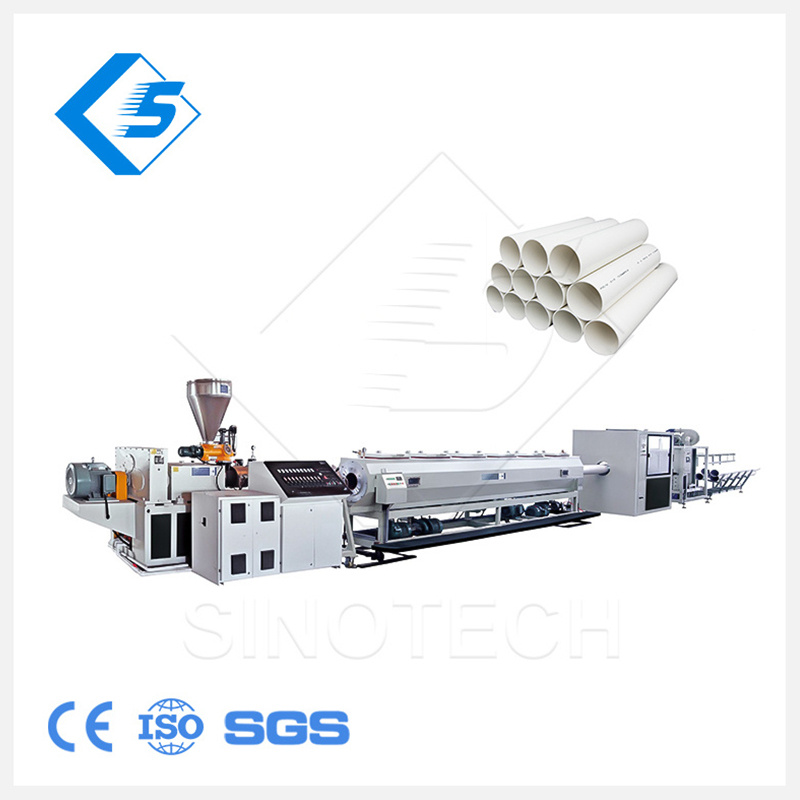
Vakuum grootte tenks dikteer die finale pyp vorm. U moet interne vakuumdruk presies aanpas op grond van beide deursnee en wanddikte. Dunwandige pype vereis hoogs beheerde, laer vakuumvlakke. Hoë druk trek sagte mure te aggressief na buite of veroorsaak skielike strukturele ineenstorting. Dikwandige pype benodig intense waterverkoeling om hul massiewe polimeervolume vinnig te stol.
Kalibrasiemoue, wat dikwels sizers genoem word, handhaaf die presiese buitenste deursnee. Fasiliteite gebruik tipies koper of vlekvrye staal vinnige verandering grootte moue. Operateurs moet waterringontwerpe teen gleufmouontwerpe evalueer. Hierdie besluit hang baie af van verwagte lynspoedvereistes. Hoëspoedlyne presteer oor die algemeen beter met gleufontwerpe. Hulle verskaf uitstekende oppervlak smering en verminder wrywing kletsmerke.
Oorweeg die fisika wat die lengte van die verkoelingskamer definieer. Groter pypdiameters vereis eksponensieel langer verkoelingswaterpaaie. Hitte word baie stadig deur dik plastiekmure oorgedra. Jy moet modulêre spuittenks opstel vir maksimum buigsaamheid. Hierdie modulêre opstellings akkommodeer groter pype naatloos. Operateurs kan bloot spesifieke tenkseksies omseil tydens kleiner produksielopies. Hierdie slim omseilstrategie verhoed dat toerusting onnodige fabrieksvloerspasie verbruik.
Verkeerde vakuuminstellings veroorsaak ernstige pypovaalheid. Hierdie gebrek beteken dat die pyp effens ellipties word in plaas van perfek rond. Ovaliteit verwoes later die stroomafpasproses. Handhaaf altyd aparte verkoelde waterkringe vir die kalibrasiehuls en die hoofverkoelingstenk. Dit verseker presiese dimensionele sluiting onmiddellik nadat die materiaal die matryskop verlaat het.
Aftrekeenhede, of trekruspes, trek die geëxtrudeerde materiaal deur jou produksielyn. Jy moet trekkrag akkuraat skaal afhangende van die produkgewig. Klein pypies het net 'n eenvoudige tweegordelruspestelsel nodig. Groter, swaarder pype vereis robuuste drie-, vier- of sesbandopstellings. Ekstra rubberbande voorkom meganiese gly effektief. Hulle keer ook dat die trekkrag-eenheid die warm pyp vervorm deur trekdruk eweredig oor die omtrek te versprei.
Veranderlike frekwensie-aandrywers (VFD's) beheer hierdie meganiese trekkers. Jy benodig presiese spoedsinchronisasie tussen die hoofekstruderskroef en die aftrekeenheid. Hierdie presiese sinchronisasie dikteer die finale pypwanddikte. 'n Effense spoed-wanverhouding skep onmiddellike vervaardigingsafval.
Sny- en sokbewerkings voltooi die ekstrusieproses. Jy moet planetêre snyers vir groot diameters konfigureer. Planetêre lemme draai heeltemal om die pypomtrek. Hulle sny diep in die plastiek en sny die dik rand gelyktydig af sonder om die stewige materiaal te kraak. Gebruik hoëspoed-guillotine of saagsnyers vir kleiner groottes op 'n Plastiekpyp-ekstrusiemasjien . Hierdie eenvoudiger snyers hou moeiteloos tred met vinnige uitsettempo's.
Die aanpassing van in-lyn belmasjiene vereis ewe veel aandag. Jy moet verwarmingsdore omruil en vorms vorm om by die nuwe afmetings te pas. Stel hulle noukeurig op vir U-tipe, R-tipe of reghoekige voetstukke gebaseer op kliënt pyp spesifikasies. Versuim om die pyppunt eweredig te verhit voordat dit geklop word, veroorsaak gesplete punte en vermorste produk.
Hoëvolume, klein deursnee produksie vereis hoogs gespesialiseerde vervaardigingsoplossings. Dubbelstring-ekstrusie beantwoord perfek aan hierdie spesifieke markbehoefte.
Jy moet 'n toegewyde PVC-buispypmaakmasjien vir elektriese profiele. Om 'n dubbel- of vier-matryskop te laat loop, is baie meer winsgewend vir 16 mm tot 32 mm elektriese buise. Dit werk baie beter as om 'n enkelstrenglyn na onstabiele, uiterste lynspoed te druk. Uiters hoë enkellynspoed veroorsaak dikwels oppervlakskeur en kalibrasie-onstabiliteit.
Evalueer die ingenieurs-afruilings noukeurig. Dubbelstring-opstellings verhoog onvermydelik die operasionele kompleksiteit. Operateurs moet dubbelkalibrasietenks gelyktydig bestuur. Hulle moet twee afsonderlike afvoereenhede langs mekaar monitor. Hierdie spesifieke konfigurasie verdubbel egter effektief jou totale uitsetkapasiteit. Dit maksimeer die ekstruder se kernsmeltvermoë sonder om materiaalafbraak te waag.
Tegniese kopers benodig 'n gestruktureerde raamwerk om kapitaaltoerustingbeleggings te evalueer. Jy moet masjienbuigsaamheid teen rou produksie-ekonomie effektief balanseer.
Definieer jou kernprodukmengsel: Identifiseer die spesifieke dimensionele groottes wat 80% van jou totale produksievolume uitmaak. Konfigureer jou hoof-ekstrudermotorkapasiteit en skroefontwerp spesifiek vir hierdie winsgewende sweet spot.
Groepeer jou oorblywende 20%: Organiseer kleiner bestellings in logiese omskakelingsfamilies. Hierdie strategie verminder die behoefte aan volledige afbreek van die kop. Jy ruil slegs spesifieke gereedskaponderdele binne 'n voorafbeplande dimensionele hakie om.
Evalueer OEM-verskaffers streng: Baseer jou finale aankoopbesluit op hul presiese gereedskappakkette. Maak seker dat hulle betroubare plaaslike na-verkope ondersteuning bied vir komplekse masjienkalibrasie.
Faktor nakoming vermoëns en opbrengs op belegging in jou finale berekeninge. Oorweeg om outomatiese gravimetriese doseerstelsels te integreer. Hierdie stelsels weeg grondstowwe voortdurend. Hulle voer presiese gram-per-meter in die ekstrudervoerkeel in. Hulle kos vooraf aansienlik meer. Hulle pas egter outomaties materiaaltoevoer aan wanneer jy deursnee of lynspoed verander. Hulle verminder oorgewig pypskrot drasties. Hierdie outomatisering waarborg moeiteloos voldoening aan regulatoriese standaarde, terwyl menslike foute van grootte-oorgange verwyder word.
Teikenbeugel |
Beste tipe masjien |
Ideale grootte-opstelling |
Tipiese oorskakelingstyd |
|---|---|---|---|
16mm - 63mm |
Dubbel-strand-ekstruder |
Snelveranderende gleufgroottes |
1 - 2 ure |
75 mm - 250 mm |
Enkelstrenglyn |
Modulêre spuitverkoelingstenks |
2 - 3 ure |
315 mm - 630 mm |
Swaardiens-ekstruder |
Planetêre snyer & multi-band |
3 - 4 ure |
Die opstel van 'n produksielyn vir verskillende diameters bly 'n diep sistemiese ingenieursproses. Dit is nooit net 'n geïsoleerde werktuigonderdeelruil nie. Die winsgewendste fabrieke pas hul masjiengrootte-hakies direk by hul hoogste-volume verkoopseise. Hulle weier om een masjien te dwing om alles swak te doen.
Volg hierdie uitvoerbare volgende stappe om jou produksiekonfigurasie te verbeter:
Stel 'n omvattende produkspesifikasiematriks op voordat u toerustingverskaffers kontak.
Lys jou presiese teikendiameters, vereiste SDR/wanddikte en verwagte uitset in kg/uur duidelik.
Versoek pasgemaakte gereedskappakkette wat spesifiek aangepas is vir aangrensende groottes in plaas daarvan om deur generiese masjienkatalogusse te blaai.
Lei jou operateurs deeglik op oor vereiste termiese stabiliseringsprotokolle om afval te voorkom.
Belê in kalibrasiehulse om vinnig te verander om stilstand tydens oorgange te verminder.
A: 'n Enkele ekstrusielyn werk die beste binne 'n stywe hakiesreeks, soos 16-63 mm, 50-160 mm of 110-315 mm. Om toerusting ver verby 'n standaardbeugel te druk, verminder termiese doeltreffendheid ernstig. Dit kompromitteer ook produktoleransies en verhoog materiaalvermorsing.
A: Opstellingswisselings wissel gewoonlik van een tot vier uur. Hierdie tydlyn hang baie af van jou fabrieksoutomatiseringsvlak. Dit hang ook af of jy die hele matryskop of net die pen en bus omruil, saam met die vereiste termiese stabiliseringstyd.
A: Nee. Multi-gordel-aftrek-eenhede verstel maklik binne spesifieke dimensionele reekse. Jy moet egter die rubberblokprofiele verander of die interne banddruk aanpas om presies by die nuwe pypkontoer te pas om gly te voorkom.
