
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-08-20 Kaynak: Alan
Bir üretim hattını birden fazla boru çapına göre yapılandırmak sıkı bir dengeleme eylemi gerektirir. Günlük üretim esnekliğini genel makine verimliliğiyle dikkatlice tartmalısınız. Sistemi kötü yapılandırırsanız, sık çap değişimleri sıklıkla yüksek hurda oranlarına ve maliyetli arıza sürelerine yol açar. Hiçbir ekstrüzyon kurulumu hem 16 mm elektrik borusunu hem de 630 mm belediye su borularını optimum şekilde üretemez. Bir makineyi aşırı boyutlara genişletmeye çalışmak ciddi mekanik strese neden olur. Aynı zamanda polimer bütünlüğünü de bozar.
Verimli fabrika kurulumu, sıkı üretim toleranslarını korumak için spesifik, gerçekçi boyut braketlerinin hedeflenmesini gerektirir. Üretim yöneticilerinin ve teknik alıcıların ekipman kurulumlarını etkili bir şekilde değerlendirmelerine yardımcı olmak için kanıtlanmış bir çerçeveyi araştıracağız. Nasıl yapılandırılacağını öğreneceksiniz PVC Boru Ekstrüzyon Hattı başarıyla tamamlandı. Bu kılavuz, ürün çıktı kalitesinden veya tesisinizin ekonomik sürdürülebilirliğinden ödün vermeden çeşitli çap aralıklarını sorunsuz bir şekilde işlemenizi sağlar.
Farklı çaplar için yapılandırma, ekstruder kalıbı, vakum kalibrasyon tankı, çekme ve kesici arasında senkronize ayarlamalar gerektirir.
Doğru boyutta braketin seçilmesi (örneğin 16-63 mm vs. 75-250 mm) malzemenin bozulmasını ve enerji israfını önler.
Yüksek hacimli, küçük çaplı üretim (elektrik boruları gibi), çift hatlı bir konfigürasyon kullanıldığında en karlı olanıdır.
Bir makinenin hızlı değiştirilebilen takımlama yeteneklerinin değerlendirilmesi, gerçek genel ekipman verimliliğinin (OEE) hesaplanması açısından kritik öneme sahiptir.
Boru boyutlarını değiştirmenin gizli maliyetlerini anlamak, üretim yöneticileri için hayati önem taşıyor. Operatörler boru boyutlarını değiştirdiğinde işçilik saatleri hızla birikir. Temizlenen malzeme atıkları doğrudan tesisin kar marjlarını tüketir. Makineler kabul edilebilir kaliteyi üretmeden önce önemli bir termal stabilizasyon süresine ihtiyaç duyar. Geçiş sırasında ısıtma veya soğutma çevrimlerini aceleye getiremezsiniz.
Herhangi bir konfigürasyon için net başarı kriterleri oluşturmalısınız. Bitişik boru boyutları için geçiş sürelerini iki saatin altında hedeflemelisiniz. Başlangıç aşamalarında büyük oranda hurda azaltımı sağlayacak bir sistem kurulumuna ihtiyacınız var. Ayrıca tutarlı duvar kalınlığına da sahip olmalısınız. Bu tutarlılık, hedef çap spektrumunuzun tamamında Standart Boyut Oranı (SDR) uyumluluğunu garanti eder. SDR, boru çapının et kalınlığına oranını temsil eder. Bu oranın korunması saha arızalarını önler.
Ciddi uygulama risklerini proaktif bir şekilde ele alın. Bazı tesisler yüksek kapasiteli bir ekstruderin küçük boru çaplarını çalıştırmasını zorunlu kılar. Bu uyumsuz yaklaşım, malzemenin namlu içinde aşırı kalma süresine neden olur. Hassas PVC bileşiği çok uzun süre ısıtılır. Sonunda makinenin içinde bozulur, rengi değişir ve yanar. Bitmiş ürünü bozarsınız ve potansiyel olarak çelik vida profiline zarar verirsiniz. Ekipman ölçeğini doğrudan boyutsal gerçekliklerinizle eşleştirmelisiniz.
Yedek kalıp bileşenlerini ekstrüdere takmadan önce özel bir fırında önceden ısıtın.
Her boyut için kesin sıcaklık profillerini merkezi bir kullanım kılavuzunda belgeleyin.
Birinci sınıf işlenmemiş bileşikler yerine düşük maliyetli hurda reçine kullanarak geçiş malzemelerini temizleyin.
Kalıp tasarımı nihai boru kalitesini doğrudan belirler. Ayrıca ekibinizin üretim boyutlarını ne kadar hızlı değiştirebileceğini de belirler. Yeni ekipman satın almadan önce takım özelliklerini dikkatlice değerlendirmelisiniz.
Sert PVC işleme, son derece spesifik örümcek kalıp konfigürasyonları gerektirir. Bu kalıp kafaları, değişen dairesel boşluklarda optimum eriyik dağılımını sağlar. Bitmiş plastik üründeki zayıf kaynak çizgilerini önlerler. İyi örümcek kalıpları polimer akış hızını mükemmel şekilde dengeler. Malzemeyi makine dudağından çıkmadan önce eşit şekilde dağıtırlar.
Operatörler pim ve burç değişimi sırasında belirli adımları izler:
Isıya dayanıklı koruyucu donanım kullanarak kalıp yüzeyini güvenli bir şekilde sökün.
Borunun iç çapını değiştirmek için mevcut iç kalıp pimini çıkarın.
Borunun dış çapını değiştirmek için dış kalıp burcunu çıkarın.
Yeni bileşenleri takmadan önce tüm akış kanallarını iyice temizleyin.
Tüm montaj cıvatalarını tam üretici spesifikasyonlarına göre eşit şekilde sıkın.
Bu takım değişimleri sırasında hassasiyet son derece önemlidir. Bu bileşenleri işlerken veya seçerken termal genleşmeyi doğru bir şekilde hesaplamanız gerekir. ASTM ve DIN gibi uyumluluk standartları, oda sıcaklığında değil çalışma sıcaklıklarında kesin fiziksel toleranslar gerektirir. Soğuk çelik, 190°C'ye ısıtılan çelikten farklı ölçüm yapar.
Kalıp merkezleme günlük operasyonlar için kesinlikle hayati önem taşıyor. Pafta kafasında kolayca erişilebilen çok noktalı ayar vidalarına ihtiyacınız vardır. Bu vidalar, boyutlar arasında geçiş yaparken eşit duvar kalınlığının korunmasına yardımcı olur. Operatörlerin polimer eriyik akışını gerçek zamanlı olarak mikro ayarlamasına olanak tanır. Değiştirmeler sırasında kalıp dudağı temizliğini göz ardı etmek yaygın bir hatadır. Mikroskobik düzeyde bozunmuş PVC parçacıkları bile boru yüzeyini çizerek kalitenin anında reddedilmesine neden olur.
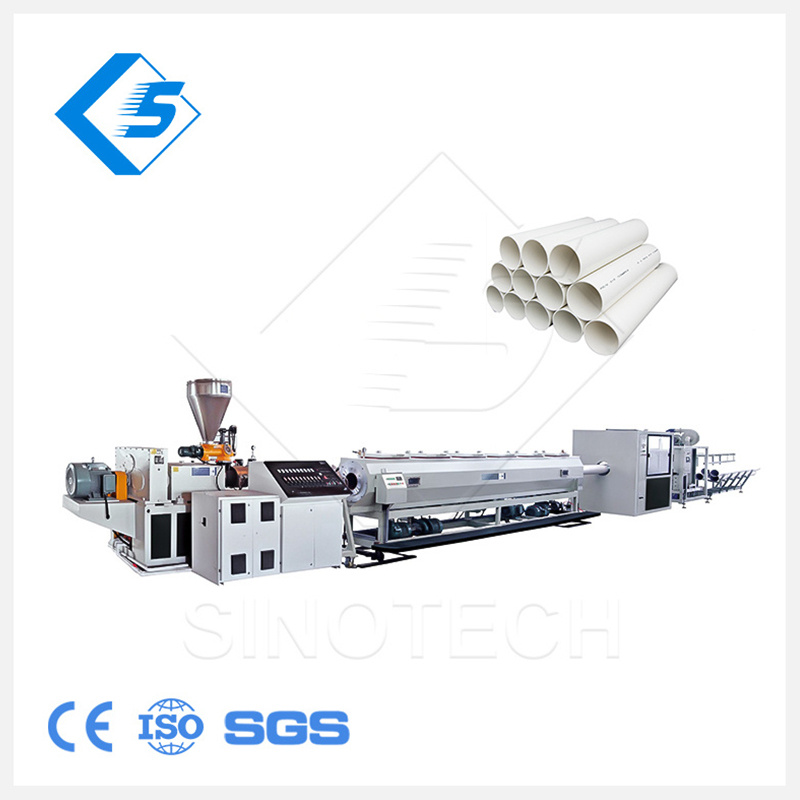
Vakumlu boyutlandırma tankları nihai boru şeklini belirler. İç vakum basıncını hem çapa hem de et kalınlığına göre hassas bir şekilde ayarlamanız gerekir. İnce duvarlı borular yüksek düzeyde kontrollü, daha düşük vakum seviyeleri gerektirir. Yüksek basınç, yumuşak duvarları çok agresif bir şekilde dışarı doğru çeker veya ani yapısal çökmeye neden olur. Kalın duvarlı borular, büyük polimer hacimlerinin hızlı bir şekilde katılaşması için yoğun su soğutmasına ihtiyaç duyar.
Genellikle boyutlandırıcı olarak adlandırılan kalibrasyon manşonları, tam dış çapı korur. Tesislerde genellikle pirinç veya paslanmaz çelik hızlı değiştirilebilen boyutlandırma manşonları kullanılır. Operatörler su halkası tasarımlarını yarıklı manşon tasarımlarıyla karşılaştırmalıdır. Bu karar büyük ölçüde beklenen hat hızı gereksinimlerine bağlıdır. Yüksek hızlı hatlar genellikle oluklu tasarımlar kullanıldığında daha iyi performans gösterir. Üstün yüzey yağlaması sağlarlar ve sürtünme izlerini azaltırlar.
Soğutma odası uzunluğunu tanımlayan fiziği göz önünde bulundurun. Daha büyük boru çapları katlanarak daha uzun soğutma suyu yolları gerektirir. Isı, kalın plastik duvarlardan çok yavaş aktarılır. Maksimum esneklik için modüler püskürtme tanklarını yapılandırmalısınız. Bu modüler kurulumlar daha büyük boruları sorunsuz bir şekilde barındırır. Operatörler, daha küçük üretim çalışmaları sırasında belirli tank bölümlerini kolayca atlayabilir. Bu akıllı bypass stratejisi, ekipmanın gereksiz fabrika alanı tüketmesini önler.
Yanlış vakum ayarları ciddi boru ovalliğine neden olur. Bu kusur, borunun tamamen yuvarlak olmak yerine hafif eliptik hale gelmesi anlamına gelir. Ovallik daha sonra aşağı yöndeki montaj sürecini bozar. Kalibrasyon manşonu ve ana soğutma tankı için her zaman ayrı soğutulmuş su devreleri bulundurun. Bu, malzeme kalıp kafasından çıktıktan hemen sonra hassas boyutsal kilitlemeyi garanti eder.
Çekme üniteleri veya çekiş tırtılları, ekstrüzyona tabi tutulan malzemeyi üretim hattınızdan çeker. Ürün ağırlığına bağlı olarak çekiş kuvvetini doğru bir şekilde ölçeklendirmeniz gerekir. Küçük borular için yalnızca basit bir iki bantlı tırtıl sistemine ihtiyaç vardır. Daha büyük, daha ağır borular, sağlam üç, dört veya altı bantlı kurulumlar gerektirir. Ekstra kauçuk kayışlar mekanik kaymayı etkili bir şekilde önler. Ayrıca çekme basıncını çevre boyunca eşit şekilde dağıtarak çekiş ünitesinin sıcak boruyu deforme etmesini de önlerler.
Değişken Frekanslı Sürücüler (VFD'ler) bu mekanik çekicileri kontrol eder. Ana ekstruder vidası ile çekme ünitesi arasında tam hız senkronizasyonuna ihtiyacınız vardır. Bu hassas senkronizasyon, nihai boru et kalınlığını belirler. Hafif bir hız uyumsuzluğu anında üretim hurdasına neden olur.
Kesme ve soketleme işlemleri ekstrüzyon işlemini tamamlar. Büyük çaplar için planet kesicileri yapılandırmanız gerekir. Planet bıçaklar tamamen boru çevresi etrafında dönmektedir. Plastiği derinlemesine keserler ve sert malzemeyi çatlatmadan aynı anda kalın kenarı pahlarlar. Daha küçük boyutlar için yüksek hızlı giyotin veya testere kesiciler kullanın. Plastik Boru Ekstrüzyon Makinesi . Bu daha basit kesiciler, hızlı çıktı hızlarına zahmetsizce ayak uydurur.
Hat içi muf makinelerinin ayarlanması da aynı derecede dikkat gerektirir. Yeni boyutlara uyum sağlamak için ısıtma mandrellerini ve şekillendirme kalıplarını değiştirmelisiniz. Müşterinin boru spesifikasyonlarına göre bunları U tipi, R tipi veya dikdörtgen soketlere göre dikkatlice ayarlayın. Muflama öncesinde boru ucunun eşit şekilde ısıtılmaması, uçların kırılmasına ve ürünün israfına neden olur.
Yüksek hacimli, küçük çaplı üretim, son derece uzmanlaşmış üretim çözümleri gerektirir. Çift iplikli ekstrüzyon, bu özel pazar ihtiyacına mükemmel bir şekilde yanıt veriyor.
Özel bir yapılandırma yapmalısınız PVC Boru Boru Yapma Makinesi . Elektrik profilleri için Çift kalıplı veya dört kalıplı kafayı çalıştırmak, 16 mm'den 32 mm'ye kadar elektrik boruları için çok daha karlı olduğunu kanıtlıyor. Tek hatlı bir hattı dengesiz, aşırı hat hızlarına itmekten çok daha iyi çalışır. Son derece yüksek tek hat hızları sıklıkla yüzey yırtılmasına ve kalibrasyon kararsızlığına neden olur.
Mühendislik değiş tokuşlarını dikkatlice değerlendirin. Çift hatlı kurulumlar kaçınılmaz olarak operasyonel karmaşıklığı artırır. Operatörler çift kalibrasyonlu tankları aynı anda yönetmelidir. İki ayrı çekme ünitesini yan yana izlemeleri gerekiyor. Ancak bu özel konfigürasyon, toplam çıktı kapasitenizi etkili bir şekilde iki katına çıkarır. Malzemenin bozulmasını riske atmadan ekstruderin çekirdek eritme kapasitesini maksimuma çıkarır.
Teknik alıcıların sermaye ekipmanı yatırımlarını değerlendirmek için yapılandırılmış bir çerçeveye ihtiyaçları vardır. Makine esnekliğini ham üretim ekonomisiyle etkili bir şekilde dengelemeniz gerekir.
Temel ürün karışımınızı tanımlayın: Toplam üretim hacminizin %80'ini oluşturan belirli boyutsal boyutları tanımlayın. Ana ekstruder motor kapasitenizi ve vida tasarımınızı bu karlı tatlı noktaya özel olarak yapılandırın.
Kalan %20'yi gruplandırın: Daha küçük siparişleri mantıksal geçiş aileleri halinde düzenleyin. Bu strateji, kalıp kafasının tamamen sökülmesi ihtiyacını en aza indirir. Yalnızca önceden planlanmış boyutsal braket içindeki belirli takım parçalarını değiştirirsiniz.
OEM satıcılarını titizlikle değerlendirin: Nihai satın alma kararınızı onların hassas takım paketlerine göre verin. Karmaşık makine kalibrasyonu için güvenilir yerel satış sonrası destek sağladıklarından emin olun.
Nihai hesaplamalarınızda uyumluluk yeteneklerini ve yatırım getirisini hesaba katın. Otomatik gravimetrik dozaj sistemlerini entegre etmeyi düşünün. Bu sistemler sürekli olarak hammaddeyi tartmaktadır. Ekstruder besleme boğazına metre başına tam olarak gram beslerler. Ön ödemede önemli ölçüde daha pahalıya mal oluyorlar. Ancak çapları veya hat hızlarını değiştirdiğinizde malzeme beslemesini otomatik olarak ayarlarlar. Aşırı ağır boru hurdasını büyük ölçüde azaltırlar. Bu otomasyon, boyut geçişlerinde insan hatasını ortadan kaldırırken düzenleyici standart uyumluluğunu zahmetsizce garanti eder.
Hedef Braketi |
En İyi Makine Tipi |
İdeal Boyutlandırma Kurulumu |
Tipik Geçiş Süresi |
|---|---|---|---|
16mm - 63mm |
Çift Telli Ekstruder |
Hızlı değiştirilebilen oluklu boyutlandırıcılar |
1 - 2 Saat |
75mm - 250mm |
Tek Hatlı Hat |
Modüler sprey soğutma tankları |
2 - 3 Saat |
315mm - 630mm |
Ağır Hizmet Ekstruder |
Planet kesici ve çoklu bant |
3 - 4 Saat |
Farklı çaplar için bir üretim hattının yapılandırılması, derinden sistemik bir mühendislik süreci olmaya devam etmektedir. Bu asla yalnızca izole edilmiş bir takım parçası değişimi değildir. En kârlı fabrikalar makine boyutu gruplarını doğrudan en yüksek hacimli satış talepleriyle eşleştirir. Bir makineyi her şeyi kötü yapmaya zorlamayı reddediyorlar.
Üretim yapılandırmanızı geliştirmek için aşağıdaki uygulanabilir sonraki adımları izleyin:
Ekipman tedarikçileriyle iletişime geçmeden önce kapsamlı bir ürün özellikleri matrisi taslağı hazırlayın.
Tam hedef çaplarınızı, gereken SDR/et kalınlığını ve beklenen çıktıyı kg/saat cinsinden net bir şekilde listeleyin.
Genel makine kataloglarına göz atmak yerine, özellikle bitişik boyutlara göre uyarlanmış özel takımlama paketleri talep edin.
Hurdayı önlemek için operatörlerinizi gerekli termal stabilizasyon protokolleri konusunda kapsamlı bir şekilde eğitin.
Geçişler sırasında aksama süresini en aza indirmek için hızlı değiştirilebilen kalibrasyon manşonlarına yatırım yapın.
C: Tek bir ekstrüzyon hattı, 16-63 mm, 50-160 mm veya 110-315 mm gibi sıkı bir şekilde parantezlenmiş bir aralıkta en iyi şekilde çalışır. Ekipmanı standart bir braketin çok ötesine itmek, termal verimliliği ciddi şekilde azaltır. Aynı zamanda ürün toleranslarından ödün verir ve malzeme israfını artırır.
C: Kurulum değişiklikleri genellikle bir ila dört saat arasında değişir. Bu zaman çizelgesi büyük ölçüde fabrika otomasyon seviyenize bağlıdır. Bu aynı zamanda gerekli termal stabilizasyon süresinin yanı sıra tüm kalıp kafasını mı yoksa sadece pimi ve burcu mu değiştireceğinize bağlıdır.
C: Hayır. Çok bantlı çekme üniteleri, belirli boyut aralıkları dahilinde kolayca ayarlanır. Ancak kaymayı önlemek için lastik blok profillerini değiştirmeniz veya iç bant basıncını yeni boru konturuna tam olarak uyacak şekilde ayarlamanız gerekir.
