
Преглеждания: 0 Автор: Редактор на сайта Време на публикуване: 20.08.2026 Произход: сайт
Конфигурирането на производствена линия за множество диаметри на тръби изисква строг акт на балансиране. Трябва внимателно да претеглите ежедневната производствена гъвкавост спрямо цялостната ефективност на машината. Честите промени на диаметъра често водят до високи проценти на скрап и скъпи престой, ако конфигурирате системата лошо. Нито една настройка за екструдиране не произвежда оптимално едновременно 16 mm електрически тръбопровод и 630 mm общински водопроводни тръби. Опитът да се разтегне една машина в екстремни размери причинява сериозно механично напрежение. Освен това разрушава целостта на полимера.
Ефективната фабрична настройка изисква насочване към конкретни, реалистични размери, за да се поддържат тесни производствени толеранси. Ще проучим доказана рамка, за да помогнем на производствените мениджъри и техническите купувачи да оценят ефективно настройката на оборудването си. Ще научите как да конфигурирате a Линията за екструдиране на PVC тръби успешно работи. Това ръководство гарантира, че работите безпроблемно с различни диапазони на диаметъра, без да жертвате качеството на продукта или икономическата жизнеспособност на вашето съоръжение.
Конфигурирането за различни диаметри изисква синхронизирани настройки в матрицата на екструдера, резервоара за вакуумно калибриране, изтеглянето и ножа.
Избирането на правилния размер на конзолата (напр. 16-63 mm срещу 75-250 mm) предотвратява разграждането на материала и загубата на енергия.
Производството с голям обем и малък диаметър (като електрически тръбопроводи) е най-изгодно, когато се използва конфигурация с двойна нишка.
Оценяването на възможностите за бърза смяна на инструменти на машината е от решаващо значение за изчисляване на истинската цялостна ефективност на оборудването (OEE).
Разбирането на скритите разходи за смяна на размерите на тръбите остава жизненоважно за производствените мениджъри. Когато операторите сменят размера на тръбите, работните часове се натрупват бързо. Пречистените материални отпадъци директно изяждат маржовете на печалбата на съоръжението. Машините изискват значително време за термична стабилизация, преди да произвеждат приемливо качество. Не можете да бързате с циклите на отопление или охлаждане по време на смяна.
Трябва да установите ясни критерии за успех за всяка конфигурация. Трябва да насочите времето за смяна под два часа за съседни размери на тръбите. Имате нужда от системна настройка, която да доведе до огромно намаляване на скрап по време на фазите на стартиране. Трябва също да осигурите постоянна дебелина на стената. Тази консистенция гарантира съответствие със стандартното съотношение на размерите (SDR) в целия ви спектър от целеви диаметри. SDR представлява съотношението на диаметъра на тръбата към дебелината на стената. Поддържането на това съотношение предотвратява повреди на място.
Обърнете внимание на сериозните рискове при внедряването проактивно. Някои съоръжения принуждават екструдера с голям капацитет да работи с тръби с малки диаметри. Този несъответстващ подход създава прекомерно време на престой на материала вътре в цевта. Чувствителното PVC съединение остава нагрято твърде дълго. В крайна сметка се разгражда, обезцветява се и изгаря вътре в машината. Съсипвате готовия продукт и потенциално повредите стоманения винтов профил. Трябва да съпоставите мащаба на оборудването директно с вашите размерни реалности.
Загрейте предварително резервните компоненти на матрицата в специална фурна, преди да ги размените в екструдера.
Документирайте точните температурни профили за всяко измерение в централно ръководство за работа.
Пречистете преходните материали, като използвате евтина скрап смола вместо първокласни първични съединения.
Дизайнът на формата директно диктува крайното качество на тръбата. Той също така определя колко бързо вашият екип може да смени производствените размери. Трябва внимателно да оцените характеристиките на инструментите, преди да закупите ново оборудване.
Твърдата обработка на PVC изисква изключително специфични конфигурации на паяжини. Тези матрици осигуряват оптимално разпределение на стопилката в различни пръстеновидни междини. Те предотвратяват слабите заваръчни линии в крайния пластмасов продукт. Добрите паякови матрици перфектно балансират скоростта на полимерния поток. Те разпределят равномерно материала преди да излезе от устната на машината.
Операторите следват конкретни стъпки по време на смяна на щифтове и втулки:
Развийте безопасно лицето на матрицата, като използвате топлоустойчиви защитни средства.
Отстранете съществуващия вътрешен щанцов щифт, за да промените вътрешния диаметър на тръбата.
Извадете външната втулка на матрицата, за да промените външния диаметър на тръбата.
Почистете старателно всички канали на потока, преди да инсталирате нови компоненти.
Затегнете равномерно всички монтажни болтове според точните спецификации на производителя.
Прецизността е от голямо значение по време на тези смени на инструменти. Трябва да изчислите топлинното разширение точно, когато обработвате или избирате тези компоненти. Стандартите за съответствие като ASTM и DIN изискват точни физически толеранси при работни температури, а не при стайна температура. Студената стомана измерва различно от стоманата, нагрята до 190°C.
Центрирането на матрицата остава изключително важно за ежедневните операции. Нуждаете се от леснодостъпни многоточкови регулиращи винтове на матрицата. Тези винтове спомагат за поддържането на еднаква дебелина на стената при смяна на размери. Те позволяват на операторите да регулират микро потока на полимерната стопилка в реално време. Пренебрегването на почистването на устните по време на размяната служи като често срещана грешка. Дори микроскопични разградени PVC частици нарязват повърхността на тръбата, причинявайки незабавно отхвърляне на качеството.
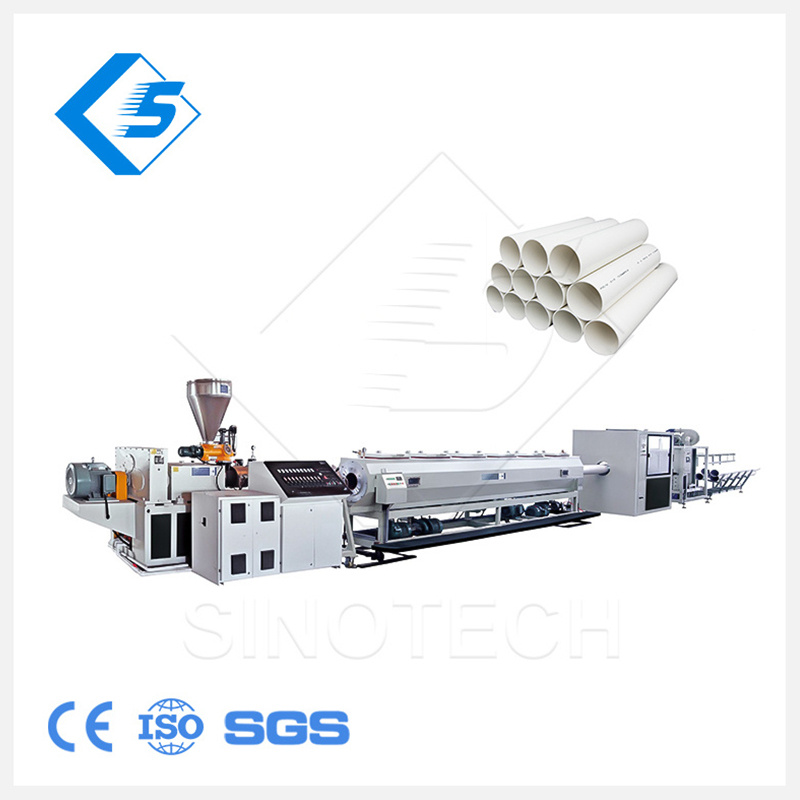
Резервоарите за вакуумно оразмеряване диктуват крайната форма на тръбата. Трябва да регулирате вътрешното вакуумно налягане прецизно въз основа както на диаметъра, така и на дебелината на стената. Тънкостенните тръби изискват силно контролирани, по-ниски нива на вакуум. Високото налягане издърпва меките стени навън твърде агресивно или причинява внезапно структурно срутване. Тръбите с дебели стени изискват интензивно водно охлаждане, за да втвърдят бързо масивния си полимерен обем.
Калибриращите втулки, често наричани размери, поддържат точния външен диаметър. Съоръженията обикновено използват месингови или неръждаеми стоманени гилзи за бързо сменяне на размера. Операторите трябва да оценят дизайна на водния пръстен спрямо дизайна на втулката с прорези. Това решение зависи до голяма степен от очакваните изисквания за скорост на линията. Високоскоростните линии обикновено се представят по-добре, като използват дизайни с прорези. Те осигуряват превъзходно смазване на повърхността и намаляват следите от триене.
Помислете за физиката, определяща дължината на охладителната камера. По-големите диаметри на тръбите изискват експоненциално по-дълги пътища на охлаждащата вода. Топлината се предава много бавно през дебели пластмасови стени. Трябва да конфигурирате модулни резервоари за пръскане за максимална гъвкавост. Тези модулни настройки побират безпроблемно по-големи тръби. Операторите могат просто да заобикалят определени резервоарни секции по време на по-малки производствени серии. Тази интелигентна стратегия за байпас не позволява оборудването да заема ненужно фабрично пространство.
Неправилните настройки на вакуума причиняват сериозна овалност на тръбата. Този дефект означава, че тръбата става леко елипсовидна вместо идеално кръгла. Овалността съсипва процеса на монтиране надолу по веригата по-късно. Винаги поддържайте отделни кръгове на охладена вода за калибровъчната втулка и основния охладителен резервоар. Това гарантира прецизно заключване на размерите веднага след като материалът напусне главата на матрицата.
Изтеглящите агрегати или тяговите гъсеници изтеглят екструдирания материал през вашата производствена линия. Трябва точно да мащабирате теглителната сила в зависимост от теглото на продукта. Малките тръби се нуждаят само от обикновена гъсеница с два ремъка. По-големите, по-тежки тръби изискват здрави три, четири или шест ремъчни настройки. Допълнителните гумени колани предотвратяват ефективно механичното приплъзване. Те също така спират тяговата единица от деформиране на топлата тръба, като разпределят натиска на теглене равномерно по цялата обиколка.
Задвижванията с променлива честота (VFD) управляват тези механични тегличи. Нуждаете се от точна синхронизация на скоростта между главния шнек на екструдера и блока за изтегляне. Тази прецизна синхронизация определя крайната дебелина на стената на тръбата. Леко несъответствие на скоростта създава моментален производствен брак.
Операциите по рязане и гнезда завършват процеса на екструдиране. Трябва да конфигурирате планетарни фрези за големи диаметри. Планетарните лопатки се въртят изцяло около обиколката на тръбата. Те се врязват дълбоко в пластмасата и едновременно скосяват дебелия ръб, без да напукват твърдия материал. Използвайте високоскоростна гилотина или триони за по-малки размери на a Машина за екструдиране на пластмасови тръби . Тези по-прости фрези вървят в крак с бързите скорости на производителност без усилие.
Регулирането на вградените машини за камбанка изисква същото внимание. Трябва да смените нагревателните дорници и формовъчните форми, за да съответстват на новите размери. Настройте ги внимателно за U-тип, R-тип или правоъгълни гнезда въз основа на спецификациите на тръбата на клиента. Неуспехът да се нагрее равномерно края на тръбата преди камбанката причинява разделени краища и загуба на продукт.
Производството с голям обем и малък диаметър изисква високоспециализирани производствени решения. Екструзията с две нишки отговаря идеално на тази специфична пазарна нужда.
Трябва да конфигурирате специален Машина за производство на PVC тръби за електрически профили. Използването на глава с двойна матрица или глава с четири матрици се оказва много по-изгодно за 16 mm до 32 mm електрически проводник. Работи много по-добре от натискането на едножилна линия до нестабилни, екстремни скорости на линията. Изключително високите еднолинейни скорости често причиняват разкъсване на повърхността и нестабилност на калибрирането.
Оценете внимателно инженерните компромиси. Настройките с двойна верига неизбежно увеличават оперативната сложност. Операторите трябва да управляват резервоари с двойно калибриране едновременно. Те трябва да наблюдават две отделни единици за изтегляне един до друг. Въпреки това, тази специфична конфигурация ефективно удвоява вашия общ изходен капацитет. Той максимизира способността за топене на сърцевината на екструдера, без риск от разграждане на материала.
Техническите купувачи се нуждаят от структурирана рамка за оценка на инвестициите в капиталово оборудване. Трябва да балансирате ефективно между гъвкавостта на машината и икономиката на суровото производство.
Определете основния си продуктов микс: Определете конкретните размери, съставляващи 80% от общия ви производствен обем. Конфигурирайте капацитета на главния двигател на екструдера и конструкцията на винта специално за това печелившо сладко място.
Групирайте останалите си 20%: Организирайте по-малките поръчки в логически семейства за смяна. Тази стратегия минимизира необходимостта от пълно разрушаване на главата на матрицата. Разменяте само конкретни части на инструмента в рамките на предварително планирана размерна скоба.
Оценявайте стриктно доставчиците на OEM: Базирайте окончателното си решение за покупка на техните прецизни пакети с инструменти. Уверете се, че осигуряват надеждна местна следпродажбена поддръжка за комплексно калибриране на машината.
Включете във вашите окончателни изчисления възможностите за съответствие и възвръщаемостта на инвестицията. Помислете за интегриране на автоматизирани гравиметрични дозиращи системи. Тези системи претеглят суровината непрекъснато. Те подават точни грамове на метър в захранващото гърло на екструдера. Те струват значително повече предварително. Те обаче автоматично регулират подаването на материал, когато промените диаметрите или скоростите на линията. Те драстично намаляват остатъците от тръби с наднормено тегло. Тази автоматизация гарантира безпроблемно съответствие с регулаторните стандарти, като същевременно премахва човешката грешка при преходите на размера.
Целева скоба |
Най-добър тип машина |
Идеална настройка на размера |
Типично време за смяна |
|---|---|---|---|
16 мм - 63 мм |
Двунишков екструдер |
Бързосменяеми шлицови размери |
1 - 2 часа |
75 мм - 250 мм |
Еднонишкова линия |
Модулни резервоари за охлаждане със спрей |
2 - 3 часа |
315 мм - 630 мм |
Екструдер за тежък режим на работа |
Планетарна резачка и мулти-ремък |
3 - 4 часа |
Конфигурирането на производствена линия за различни диаметри остава дълбоко системен инженерен процес. Това никога не е само изолирана смяна на инструментални части. Най-печелившите фабрики съгласуват размерите на своите машини директно с техните изисквания за най-големи продажби. Те отказват да принудят една машина да прави всичко лошо.
Следвайте тези приложими следващи стъпки, за да подобрите производствената си конфигурация:
Изгответе изчерпателна матрица за продуктова спецификация, преди да се свържете с доставчиците на оборудване.
Посочете ясно вашите точни целеви диаметри, необходимия SDR/дебелина на стената и очакваната производителност в kg/hr.
Поискайте персонализирани пакети с инструменти, специално пригодени за съседни размери, вместо да преглеждате общи каталози на машини.
Обучете щателно вашите оператори на необходимите протоколи за термична стабилизация, за да предотвратите брак.
Инвестирайте в бързосменяеми калибриращи втулки, за да минимизирате времето за престой по време на преходи.
О: Една линия за екструдиране работи най-добре в рамките на плътно ограничен диапазон, като 16-63 mm, 50-160 mm или 110-315 mm. Избутването на оборудването далеч отвъд стандартната скоба значително намалява топлинната ефективност. Той също така компрометира толерансите на продукта и увеличава материалните отпадъци.
О: Промяната на настройките обикновено варира от един до четири часа. Тази времева линия зависи до голяма степен от нивото на автоматизация на вашия завод. Зависи също дали сменяте цялата глава на матрицата или само щифта и втулката, заедно с необходимото време за термична стабилизация.
A: Не. Мултилентовите изтеглящи устройства се настройват лесно в рамките на определени диапазони на размерите. Трябва обаче да смените профилите на гумените блокове или да регулирате вътрешното налягане на лентата, за да съответства точно на новия контур на тръбата, за да предотвратите приплъзване.
