
Преглеждания: 0 Автор: Редактор на сайта Време на публикуване: 2026-06-25 Произход: сайт


Пластмасовите отпадъци или PVC сместа не стават материал за многократна употреба случайно. Има нужда от контролиран процес. А Производствената линия за екструдиране на PVC гранулиране превръща подготвената пластмаса в стабилни гранули за по-късно екструдиране, формоване или смесване. В тази статия ще научите всяка ключова стъпка, защо има значение и как дизайнът на линията влияе върху крайното качество на пелетите.
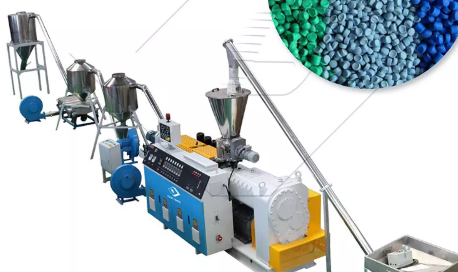
Пластмасовото гранулиране е процес на превръщане на пластмасов материал в еднородни гранули или пелети чрез подготовка, топене, екструзия, рязане, охлаждане и събиране. Това е повече от просто раздробяване, защото материалът трябва да бъде почистен, изсушен, пластифициран и оформен в използваема форма. А Производствената линия за екструдиране на PVC гранулиране е предназначена за PVC съединения, рециклиран PVC и пластифицирани PVC материали. Помага за контролиране на захранването, температурата, потока на стопилката, пелетизирането и охлаждането. Доброто гранулиране зависи от чиста суровина, стабилна екструзия, правилно филтриране, точно рязане и подходящо охлаждане. Лошото сушене, смесени материали, износени ножове или грешни температурни настройки могат да доведат до мехурчета, неравномерни пелети, обезцветяване и нестабилна обработка надолу по веригата.
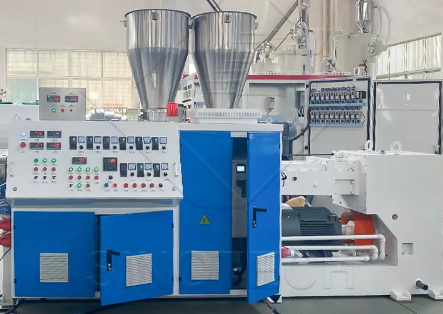
Пластмасовото гранулиране означава превръщане на пластмасов материал в малки, еднакви гранули. След това тези гранули могат да се използват отново при екструдиране, леене под налягане, смесване или други процеси на производство на пластмаси. В много фабрики тази стъпка помага за превръщането на скрап или готова смес в по-стабилен и по-лесен за обработка материал.
Важно е да се разбере, че пластмасовото гранулиране не е само намаляване на размера. Натрошаването или нарязването само прави пластмасата по-малка. Гранулирането обикновено отива по-далеч. Той подготвя материала, разтопява го, пластифицира го, прокарва го през матрица, нарязва го на пелети, охлажда го и го събира за следващия производствен етап.
Гранули и пелети често се използват по подобен начин. Някои хора използват 'гранули' за рециклиран или преработен материал и 'пелети' за по-равномерна промишлена суровина. При практическото производство целта е същата: чист, течлив материал със стабилен размер, форма и поведение при обработка.
Пластмасовото гранулиране има значение, защото подобрява стабилността на хранене и повторното използване на материала. Насипен скрап, прах, люспи или смесени фрагменти може да е трудно да се подадат в производствена машина. Гранулите са по-лесни за съхранение, транспортиране, измерване и обработка. Ето защо често се използва производствена линия за пластмасово гранулиране преди по-нататъшното производство.
Процесът на гранулиране на пластмаса започва преди материалът да стигне до екструдера. Първо, пластмасата трябва да бъде сортирана по вид материал, цвят, степен и ниво на замърсяване. Тази стъпка е от решаващо значение, тъй като смесени или несъвместими пластмаси могат да причинят лош поток на стопилка, нестабилна продукция и слаби крайни продукти.
След сортиране големите пластмасови парчета се натрошават или нарязват на по-малки люспи. Това помага на материала да се подава по-равномерно в следващото оборудване. За твърда пластмаса раздробяването намалява големите части на управляеми парчета. За по-меки материали процесът може да изисква по-добър контрол на подаването, за да се предотврати образуването на мостове или неравномерен поток.
Измиването премахва прах, пясък, масло, етикети, метални частици и други замърсявания. Ако тези замърсители останат в материала, те могат да повредят оборудването, да блокират филтри, да оставят черни петна или да намалят качеството на пелетите. След измиване материалът трябва да се изсуши. Влагата може да причини мехурчета, разпенване, лошо качество на повърхността и нестабилно налягане при екструдиране.
След това изсушеният материал влиза в екструдера. Вътре в цевта топлината и винтовото срязване омекотяват и разтопяват пластмасата. Винтът пренася материала напред, компресира го, смесва го и помага за образуването на еднаква стопилка. За PVC този етап се нуждае от внимателен контрол, тъй като прекомерната топлина може да повлияе на стабилността на материала.
Филтрирането премахва твърдите примеси от разтопената пластмаса. Дегазирането премахва уловения въздух, влага или летливи вещества. Тези две стъпки помагат за подобряване на плътността и външния вид на пелетите. Накрая разтопената пластмаса се оформя през матрица, нарязва се на пелети, охлажда се, изсушава се, ако е необходимо, пресява се и се събира.
Съвет: Винаги разглеждайте прането и сушенето като стъпки за контрол на качеството, а не само стъпки за подготовка. Лошото изсушаване може да съсипе иначе стабилния процес на екструдиране.
А Производствената линия за екструдиране на PVC гранулиране е изградена за обработка на материали на основата на PVC в еднородни гранули. Суровината може да включва PVC прах, PVC смес, рециклиран PVC, пластифициран PVC или смесени формулировки. Тъй като PVC има специфично поведение при обработка, линията трябва да контролира подаването, топлината, действието на шнека и пелетизирането по-внимателно от много прости системи за рециклиране на пластмаса.
Захранващата система изпраща материал в екструдера с постоянна скорост. Ако подаването е нестабилно, винтът не може да поддържа постоянно налягане. Това може да доведе до колебания в производителността, неравномерно топене, неправилен размер на пелетите или материални отпадъци. За прахообразни или меки PVC смеси, стабилното хранене е особено важно.
Екструдерът е ядрото на линията. Неговият винт и цилиндър трябва да поддържат пластифициране, смесване и изграждане на налягане. Обработката на PVC изисква балансирано срязване и температура. Твърде малкото топлина може да причини лошо пластифициране. Твърде много топлина може да доведе до обезцветяване, миризма или разграждане на материала. Ето защо зоните за контрол на температурата имат значение.
След разтопяване материалът преминава през матрицата и системата за пелетизиране. Методът на пелетизиране влияе върху формата на пелетите, размера, качеството на повърхността и поведението при охлаждане. След това пелетите се охлаждат и изсушават преди да влязат в събирателната система.
Пълната линия за гранулиране обикновено включва няколко свързани единици. Всеки от тях влияе върху стабилността на крайния резултат. Трошачката или шредерът редуцира големи отпадъци, твърди парчета, филми или профили в по-малък материал. Това улеснява подаването и помага на екструдера да работи по-стабилно.
Шнекът и цевта са основните работни части на екструдера. Винтът придвижва материала напред, докато го смесва и компресира. Цевта осигурява контролирано нагряване около винта. Заедно те определят колко добре е разтопена и хомогенизирана пластмасата.
Бункерът, моторът, скоростната кутия и системата за управление също играят важна роля. Бункерът управлява захранването. Моторът и скоростната кутия осигуряват въртящ момент и скорост. Системата за управление помага на операторите да регулират температурата, скоростта на шнека и други настройки. Тези части трябва да работят заедно, за да поддържат производството стабилно.
Устройствата за охлаждане, рязане и събиране завършват процеса. Те оформят разтопената пластмаса в използваеми пелети и я подготвят за опаковане или по-нататъшно производство.
Зона за оборудване |
Основна функция |
Защо има значение |
Дробилка или шредер |
Намалява размера на материала |
Поддържа стабилно хранене |
Система за хранене |
Изпраща материал в екструдера |
Предотвратява колебанията на изхода |
Винт и варел |
Топи и смесва пластмаса |
Контролира качеството на стопилката |
Умря глава |
Оформя разтопен материал |
Влияе на консистенцията на пелетите |
Пелетизатор |
Нарязва материала на пелети |
Контролира размера на пелетите |
Устройство за охлаждане и изсушаване |
Стабилизира и изсушава пелетите |
Намалява проблемите с влагата |
Забележка: Изборът на оборудване трябва да следва състоянието на материала, а не само очакваната производителност. PVC прахът, мекият PVC и рециклираният PVC може да се нуждаят от различни настройки за подаване и екструдиране.
Студеното пелетиране и горещото пелетиране са два често срещани метода. При студено пелетизиране екструдерът избутва разтопена пластмаса през матрица, за да образува нишки. Тези нишки първо се охлаждат, често с вода или въздух, и след това се нарязват на пелети. Този метод се използва широко, тъй като е прост, стабилен и подходящ за много стандартни процеси на гранулиране чрез екструзия.
При горещо пелетизиране разтопената пластмаса се нарязва близо до лицето на матрицата преди охлаждане надолу по веригата. Този метод може да подобри автоматизацията и формата на пелетите за определени материали. Може също така да намали някои стъпки на манипулиране, в зависимост от дизайна на линията и поведението на материала.
Изборът на правилния метод зависи от вида на пластмасата, търсенето на продукция, изискването за формата на пелетите, метода на охлаждане, плана за поддръжка и производствения бюджет. За PVC гранулиране изборът трябва също така да вземе предвид чувствителността към топлина и стабилността на формулата. Подходящ метод за пелетизиране може да намали дефектите на пелетите и да подобри непрекъснатостта на производството.
Чистотата на суровините е един от най-важните фактори. Прах, етикети, масло, пясък или метални частици могат да повлияят на качеството на стопилката и крайния вид на пелетите. Те могат също да увеличат налягането на филтъра и да намалят живота на оборудването. Чистият материал дава на линията по-добър шанс за производство на стабилни гранули.
Контролът на температурата е друг ключов фактор. По време на екструдирането всяка нагревателна зона трябва да отговаря на нуждите за обработка на материала. PVC се нуждае от внимателно управление на температурата, тъй като може да бъде чувствителен към прегряване. Стабилната температура спомага за подобряване на пластификацията и намалява обезцветяването или разграждането.
Конфигурацията на винтовете също влияе върху качеството. Подходящ винт помага за смесване на материала, поддържане на налягането и създаване на равномерна стопилка. Ако винтът не отговаря на материала, линията може да произведе неравномерни пелети, слаб поток или нестабилен изход.
Рязането и охлаждането са също толкова важни. Тъпите остриета, лошото подравняване или нестабилната скорост на ножа могат да създадат фини частици, дълги пелети или неправилни форми. Охлаждането трябва да е достатъчно бързо, за да стабилизира формата на пелетите, но не трябва да създава проблеми с излишната влага.
Съвет: Ако качеството на пелетите се промени внезапно, проверете влажността на суровината, състоянието на ножа и температурата на екструдиране, преди да смените основното оборудване.
SINOTECH Machinery Co., Ltd. предоставя решения за пластмасови машини, включително оборудване за екструдиране на PVC гранулиране за клиенти, които се нуждаят от стабилно производство на PVC пелети. Производствената линия за екструдиране на PVC гранулиране на компанията може да поддържа захранване, екструзия, пластифициране, пелетизиране, охлаждане, сушене и събиране на PVC съединения, рециклиран PVC и пластифицирани PVC материали.
Стойността на линията не е само в производството на пелети. Помага на клиентите да изградят по-контролиран производствен процес. Чрез съпоставяне на метода на подаване, конструкцията на шнека, системата за пелетизиране, метода на охлаждане и нивото на автоматизация към материала, линията може да намали нестабилната производителност, дефектите на пелетите и ненужния престой.
За PVC материалите стабилната обработка е особено важна. Линията се нуждае от надежден контрол на температурата, постоянен поток на стопилка, подходящо филтриране, точно рязане и ефективно охлаждане. Тези характеристики спомагат за подобряване на консистенцията на пелетите и правят гранулите по-лесни за използване при по-късни процеси на екструдиране или формоване.
Компанията също така подпомага избора на оборудване и планирането на производството. Клиентите могат да обсъдят вида на суровината, очаквания капацитет, размера на пелетите, разположението на цеха и изискванията за процеса, преди да изберат линия. Това помага да се избегне несъответстващо оборудване и поддържа по-плавна настройка на проекта.
Нестабилното хранене е често срещан проблем. Може да идва от неправилни люспи, лек материал, слаб поток в бункера или непостоянен размер на суровината. Когато захранването е нестабилно, налягането на екструдера се променя. Това се отразява на размера и производителността на пелетите.
Мехурчетата или образуването на пяна често идват от влага, задържан въздух или летливи остатъци. По-доброто изсушаване и обезгазяване обикновено може да намали този проблем. Ако материалът е чист, но остават мехурчета, температурата на екструдиране и скоростта на шнека също трябва да се проверят.
Непостоянният размер на пелетите може да се дължи на износени остриета, нестабилно екструзионно налягане, лошо охлаждане или неправилни настройки на пелетизатора. Този проблем може да повлияе на захранването и топенето надолу по веригата. Редовната проверка на острието помага да се запази формата на пелетите по-стабилна.
Разграждане на материала или обезцветяване може да се случи, когато температурата е твърде висока, времето на престой е твърде дълго или материалът съдържа примеси. За PVC този риск изисква повече внимание. Операторите трябва внимателно да регулират температурата и да избягват ненужно прегряване.
Пластмасовото гранулиране превръща готовата пластмаса в пелети за многократна употреба. Процесът включва сортиране, раздробяване, измиване, сушене, екструзия, филтриране, пелетизиране, охлаждане и събиране. Всяка стъпка влияе върху крайното качество. Добре проектираната производствена линия за екструдиране на PVC гранулиране помага за подобряване на стабилността на пелетите, намаляване на отпадъците и поддържа по-гладко производство надолу по веригата.
О: Превръща пластмасата в еднородни гранули за повторна употреба.
A: Производствена линия за екструдиране на PVC гранулиране захранва, топи, нарязва, охлажда и събира PVC пелети.
О: Влагата може да причини мехурчета и нестабилно екструдиране.
О: Цената зависи от изхода, конфигурацията и автоматизацията.
О: Износени ножове, нестабилно налягане или лошо охлаждане.
О: Подобрява повторната употреба, захранването и обработката на материали.


