
Kyke: 0 Skrywer: Werfredakteur Publiseertyd: 2026-06-25 Oorsprong: Werf


Plastiekafval of PVC-verbindings word nie per ongeluk herbruikbare materiaal nie. Dit benodig 'n beheerde proses. A PVC-granulasie-ekstrusieproduksielyn verander voorbereide plastiek in stabiele korrels vir latere ekstrusie, giet of samestelling. In hierdie artikel sal jy elke sleutelstap leer, hoekom dit saak maak en hoe lynontwerp die finale korrelkwaliteit beïnvloed.
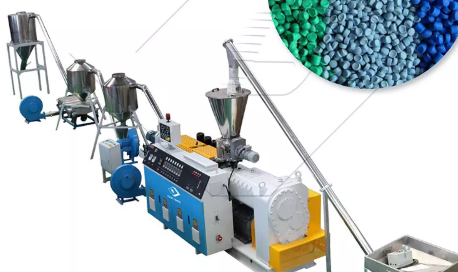
Plastiekgranulering is die proses om plastiekmateriaal in eenvormige korrels of korrels te verander deur voorbereiding, smelting, ekstrusie, sny, verkoeling en versameling. Dit is meer as eenvoudige vergruising, want die materiaal moet skoongemaak, gedroog, geplastiseer en in 'n bruikbare vorm gevorm word. A PVC Granulation Extrusion Production Line is ontwerp vir PVC-verbindings, herwonne PVC, en geplastiseerde PVC-materiaal. Dit help om voeding, temperatuur, smeltvloei, korrelvorming en verkoeling te beheer. Goeie granulasie hang af van skoon grondstof, stabiele ekstrusie, behoorlike filtrasie, akkurate sny en geskikte verkoeling. Swak droog, gemengde materiaal, verslete lemme of verkeerde temperatuurinstellings kan lei tot borrels, ongelyke korrels, verkleuring en onstabiele stroomaf-verwerking.
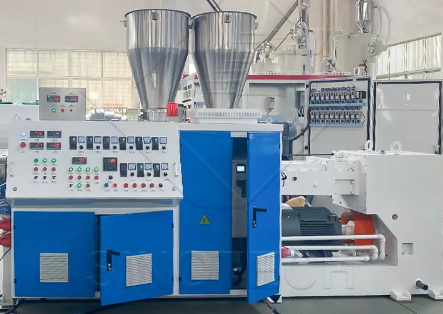
Plastiekgranulering beteken die omskakeling van plastiekmateriaal in klein, eenvormige korrels. Hierdie korrels kan dan weer in ekstrusie-, spuitgiet-, samestellings- of ander plastiekproduksieprosesse gebruik word. In baie fabrieke help hierdie stap om skroot of voorbereide verbinding in 'n meer stabiele en makliker hanteerbare materiaal te verander.
Dit is belangrik om te verstaan dat plastiekgranulasie nie net groottevermindering is nie. Om plastiek te vergruis of te versnipper maak plastiek net kleiner. Granulasie gaan gewoonlik verder. Dit berei die materiaal voor, smelt dit, maak dit plastiek, druk dit deur 'n matrys, sny dit in korrels, verkoel dit en versamel dit vir die volgende produksiestadium.
Korrels en korrels word dikwels op soortgelyke maniere gebruik. Sommige mense gebruik 'korrels' vir herwonne of verwerkte materiaal en 'korrels' vir meer eenvormige industriële grondstof. In praktiese produksie is die doel dieselfde: 'n skoon, vloeibare materiaal met stabiele grootte, vorm en verwerkingsgedrag.
Plastiekgranulering maak saak omdat dit voerstabiliteit en materiaalhergebruik verbeter. Los afval, poeier, vlokkies of gemengde fragmente kan moeilik wees om in 'n produksiemasjien in te voer. Korrels is makliker om te berg, vervoer, meet en verwerk. Dit is hoekom 'n plastiekgranulasie-produksielyn dikwels voor verdere vervaardiging gebruik word.
Die plastiekgranuleringsproses begin voordat die materiaal die ekstruder bereik. Eerstens moet die plastiek volgens materiaaltipe, kleur, graad en kontaminasievlak gesorteer word. Hierdie stap is krities omdat gemengde of onversoenbare plastiek swak smeltvloei, onstabiele uitset en swak finale produkte kan veroorsaak.
Na sortering word groot plastiekstukke fyngedruk of in kleiner vlokkies gesnipper. Dit help om die materiaal meer eweredig in die volgende toerusting in te voer. Vir stewige plastiek verminder versnippering groot dele in hanteerbare stukke. Vir sagter materiale kan die proses beter voerbeheer benodig om oorbrugging of ongelyke vloei te voorkom.
Was verwyder stof, sand, olie, etikette, metaaldeeltjies en ander onsuiwerhede. As hierdie kontaminante in die materiaal bly, kan hulle toerusting beskadig, filters blokkeer, swart kolle laat, of korrelkwaliteit verminder. Na die was moet die materiaal gedroog word. Vog kan borrels, skuimvorming, swak oppervlakkwaliteit en onstabiele ekstrusiedruk veroorsaak.
Die gedroogde materiaal gaan dan die ekstruder binne. Binne die loop, hitte en skroef skeer versag en smelt die plastiek. Die skroef dra die materiaal vorentoe, druk dit saam, meng dit en help om 'n eenvormige smelt te vorm. Vir PVC benodig hierdie stadium noukeurige beheer omdat oormatige hitte materiaalstabiliteit kan beïnvloed.
Filtrering verwyder vaste onsuiwerhede uit die gesmelte plastiek. Ontgassing verwyder vasgevang lug, vog of vlugtige stowwe. Hierdie twee stappe help om korreldigtheid en voorkoms te verbeter. Laastens word die gesmelte plastiek deur 'n matrys gevorm, in korrels gesny, afgekoel, gedroog indien nodig, gesif en versamel.
Wenk: Behandel was en droog altyd as gehaltebeheerstappe, nie net voorbereidingstappe nie. Swak droog kan 'n andersins stabiele ekstrusieproses verwoes.
A PVC Granulation Extrusion Produksielyn is gebou om PVC-gebaseerde materiale in eenvormige korrels te verwerk. Die grondstof kan PVC-poeier, PVC-verbinding, herwonne PVC, geplastiseerde PVC of gemengde formulerings insluit. Aangesien PVC spesifieke verwerkingsgedrag het, moet die lyn voeding, hitte, skroefwerking en korrelvorming noukeuriger beheer as baie eenvoudige plastiekherwinningstelsels.
Die voerstelsel stuur materiaal teen 'n konstante tempo in die ekstruder. As voeding onstabiel is, kan die skroef nie konstante druk handhaaf nie. Dit kan lei tot uitsetfluktuasie, ongelyke smelt, onreëlmatige korrelgrootte of materiaalvermorsing. Vir poeier of sagte PVC-verbindings is stabiele voeding veral belangrik.
Die ekstruder is die kern van die lyn. Die skroef en loop moet plastisering, vermenging en drukbou ondersteun. PVC-verwerking benodig gebalanseerde skuif en temperatuur. Te min hitte kan swak plastisering veroorsaak. Te veel hitte kan verkleuring, reuk of verswakte materiaal veroorsaak. Dit is hoekom temperatuurbeheersones saak maak.
Na smelting gaan die materiaal deur die matrijskop en korrelstelsel. Die pelletiseringsmetode beïnvloed korrelvorm, grootte, oppervlakkwaliteit en verkoelingsgedrag. Die korrels word dan afgekoel en gedroog voordat dit die versamelingstelsel binnegaan.
'n Volledige granulasielyn bevat gewoonlik verskeie gekoppelde eenhede. Elkeen beïnvloed die stabiliteit van die finale uitset. Die breker of versnipperaar verminder groot afval, stewige stukke, films of profiele tot kleiner materiaal. Dit maak voeding makliker en help die ekstruder om meer bestendig te werk.
Die skroef en loop is die belangrikste werkende dele van die ekstruder. Die skroef beweeg materiaal vorentoe terwyl dit gemeng en saamgepers word. Die loop verskaf beheerde verhitting rondom die skroef. Saam bepaal hulle hoe goed die plastiek gesmelt en gehomogeniseer word.
Die bak, motor, ratkas en beheerstelsel speel ook belangrike rolle. Die hopper bestuur voeding. Die motor en ratkas verskaf wringkrag en spoed. Die beheerstelsel help operateurs om temperatuur, skroefspoed en ander instellings aan te pas. Hierdie onderdele moet saamwerk om produksie stabiel te hou.
Verkoelings-, sny- en versameleenhede voltooi die proses. Hulle vorm die gesmelte plastiek in bruikbare korrels en berei dit voor vir verpakking of verdere produksie.
Toerustingsarea |
Hooffunksie |
Hoekom dit saak maak |
Breker of versnipperaar |
Verminder materiaalgrootte |
Ondersteun stabiele voeding |
Voedingstelsel |
Stuur materiaal in ekstruder |
Voorkom uitsetskommeling |
Skroef en vat |
Smelt en meng plastiek |
Beheer smeltkwaliteit |
Sterf kop |
Vorm gesmelte materiaal |
Beïnvloed korrelkonsekwentheid |
Pelletiseerder |
Sny materiaal in korrels |
Beheer korrelgrootte |
Verkoeling en droog eenheid |
Stabiliseer en droog korrels |
Verminder vogprobleme |
Let wel: Toerustingkeuse moet die materiaaltoestand volg, nie net die verwagte uitset nie. PVC-poeier, sagte PVC en herwonne PVC kan verskillende voeding- en ekstrusie-instellings benodig.
Koue pelletisering en warm pelletisering is twee algemene metodes. In koue pelletisering druk die ekstruder gesmelte plastiek deur 'n matrys om stringe te vorm. Hierdie stringe word eers afgekoel, dikwels deur water of lug, en dan in korrels gesny. Hierdie metode word wyd gebruik omdat dit eenvoudig, stabiel en geskik is vir baie standaard ekstrusiegranulasieprosesse.
In warm pelletisering word die gesmelte plastiek naby die matrysvlak gesny voordat stroomaf afgekoel word. Hierdie metode kan outomatisering en korrelvorm vir sekere materiale verbeter. Dit kan ook sommige hanteringstappe verminder, afhangende van die lynontwerp en materiaalgedrag.
Die keuse van die regte metode hang af van die plastiektipe, uitsetvraag, korrelvormvereiste, verkoelingsmetode, instandhoudingsplan en produksiebegroting. Vir PVC-granulering moet die keuse ook hittesensitiwiteit en formuleringstabiliteit in ag neem. 'n Geskikte korrelmaakmetode kan korreldefekte verminder en produksiekontinuïteit verbeter.
Netheid van grondstowwe is een van die grootste faktore. Stof, etikette, olie, sand of metaaldeeltjies kan smeltkwaliteit en finale korrelvoorkoms beïnvloed. Hulle kan ook filterdruk verhoog en toerusting se lewe verminder. Skoon materiaal gee die lyn 'n beter kans om stabiele korrels te produseer.
Temperatuurbeheer is nog 'n sleutelfaktor. Tydens ekstrusie moet elke verhittingsone by die materiaal se verwerkingsbehoeftes pas. PVC benodig noukeurige temperatuurbestuur omdat dit sensitief kan wees vir oorverhitting. Stabiele temperatuur help om plastisering te verbeter en verminder verkleuring of agteruitgang.
Skroefkonfigurasie beïnvloed ook kwaliteit. 'n Geskikte skroef help om die materiaal te meng, druk te handhaaf en 'n eenvormige smelt te skep. As die skroef nie by die materiaal pas nie, kan die lyn ongelyke korrels, swak vloei of onstabiele uitset produseer.
Sny en afkoel is net so belangrik. Dowwe lemme, swak belyning of onstabiele snyspoed kan fyn fyntjies, lang korrels of onreëlmatige vorms skep. Verkoeling moet vinnig genoeg wees om korrelvorm te stabiliseer, maar dit behoort nie oortollige vogprobleme te skep nie.
Wenk: As korrelkwaliteit skielik verander, kontroleer grondstofvog, snyertoestand en ekstrusietemperatuur voordat groot toerusting vervang word.
SINOTECH Machinery Co., Ltd. bied plastiekmasjinerie-oplossings, insluitend PVC-granulasie-ekstrusietoerusting vir kliënte wat stabiele PVC-korrelproduksie benodig. Die maatskappy se PVC-granulasie-ekstrusieproduksielyn kan voeding, ekstrusie, plastisering, pelletisering, verkoeling, droging en versameling vir PVC-verbindings, herwonne PVC en geplastiseerde PVC-materiaal ondersteun.
Die waarde van die lyn is nie net in die maak van korrels nie. Dit help kliënte om 'n meer beheerde produksieproses te bou. Deur die voermetode, skroefontwerp, korrelstelsel, verkoelingsmetode en outomatiseringsvlak by die materiaal aan te pas, kan die lyn onstabiele uitset, korreldefekte en onnodige stilstand verminder.
Vir PVC-materiale is stabiele verwerking veral belangrik. Die lyn benodig betroubare temperatuurbeheer, bestendige smeltvloei, geskikte filtrasie, akkurate sny en doeltreffende verkoeling. Hierdie kenmerke help om korrelkonsekwentheid te verbeter en maak die korrels makliker om in latere ekstrusie- of gietprosesse te gebruik.
Die maatskappy ondersteun ook toerustingkeuse en produksiebeplanning. Kliënte kan die tipe grondstof, verwagte kapasiteit, korrelgrootte, werkswinkeluitleg en prosesvereistes bespreek voordat hulle 'n lyn kies. Dit help om toerusting wat nie ooreenstem nie te vermy en ondersteun gladder projekopstelling.
Onstabiele voeding is 'n algemene probleem. Dit kan afkomstig wees van onreëlmatige vlokkies, liggewig materiaal, swak hoppervloei of inkonsekwente grondstofgrootte. Wanneer voeding onstabiel is, verander die ekstruderdruk. Dit beïnvloed korrelgrootte en -uitset.
Borrels of skuim kom dikwels van vog, vasgevange lug of vlugtige oorblyfsels. Beter droog en ontgas kan gewoonlik hierdie probleem verminder. As die materiaal skoon is maar borrels bly, moet die ekstrusietemperatuur en skroefspoed ook nagegaan word.
Inkonsekwente korrelgrootte kan afkomstig wees van verslete lemme, onstabiele ekstrusiedruk, swak verkoeling of onbehoorlike korrelverstellings. Hierdie probleem kan stroomaf voeding en smelt beïnvloed. Gereelde lem-inspeksie help om korrelvorm meer stabiel te hou.
Materiaaldegradasie of verkleuring kan gebeur wanneer die temperatuur te hoog is, die verblyftyd te lank is, of die materiaal onsuiwerhede bevat. Vir PVC het hierdie risiko meer aandag nodig. Operateurs moet die temperatuur versigtig aanpas en onnodige oorverhitting vermy.
Plastiekgranulasie verander voorbereide plastiek in herbruikbare korrels. Die proses sluit sortering, vergruising, was, droog, ekstrusie, filtrasie, pelletisering, verkoeling en versameling in. Elke stap beïnvloed finale kwaliteit. 'n Goed ontwerpte PVC-granulasie-ekstrusie-produksielyn help om korrelstabiliteit te verbeter, afval te verminder en gladder stroomafproduksie te ondersteun.
A: Dit verander plastiek in eenvormige korrels vir hergebruik.
A: 'n PVC-granulasie-ekstrusie-produksielyn voer, smelt, sny, verkoel en versamel PVC-korrels.
A: Vog kan borrels en onstabiele ekstrusie veroorsaak.
A: Koste hang af van uitset, konfigurasie en outomatisering.
A: Verslete lemme, onstabiele druk of swak verkoeling.
A: Dit verbeter hergebruik, voeding en materiaalhantering.


