
Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 2026-06-25 Паходжанне: Сайт


Пластыкавыя адходы або ПВХ-злучэнні не выпадкова становяцца матэрыялам для паўторнага выкарыстання. Гэта патрабуе кантраляванага працэсу. А Экструзійная вытворчая лінія грануляванага ПВХ ператварае падрыхтаваны пластык у стабільныя гранулы для наступнага экструзіі, фармавання або злучэння. У гэтым артыкуле вы даведаецеся аб кожным ключавым этапе, чаму ён важны і як дызайн лініі ўплывае на канчатковую якасць гранул.
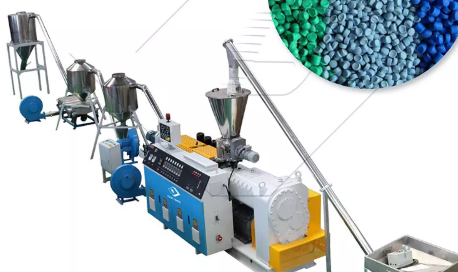
Пластыкавая грануляцыя - гэта працэс ператварэння пластыкавага матэрыялу ў аднастайныя гранулы або гранулы шляхам падрыхтоўкі, плаўлення, экструзіі, рэзкі, астуджэння і збору. Гэта больш, чым простае драбненне, таму што матэрыял павінен быць ачышчаны, высушаны, пластыфікаваны і сфармаваны ў форму, прыдатную для выкарыстання. А Экструзійная вытворчая лінія грануляванага ПВХ прызначана для вырабу злучэнняў ПВХ, перапрацаванага ПВХ і пластыфікаваныя ПВХ матэрыялы. Гэта дапамагае кантраляваць падачу, тэмпературу, паток расплаву, грануляванне і астуджэнне. Добрая грануляцыя залежыць ад чыстай сыравіны, стабільнай экструзіі, належнай фільтрацыі, дакладнай рэзкі і адпаведнага астуджэння. Дрэнная сушка, змешаныя матэрыялы, зношаныя ляза або няправільныя налады тэмпературы могуць прывесці да з'яўлення бурбалак, няроўных гранул, змены колеру і нестабільнай наступнай апрацоўкі.
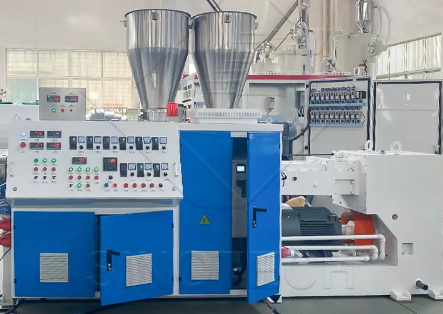
Грануляцыя пластыка азначае ператварэнне пластыкавага матэрыялу ў дробныя аднастайныя гранулы. Затым гэтыя гранулы можна зноў выкарыстоўваць у працэсах экструзіі, ліцця пад ціскам, злучэнняў або іншых працэсаў вытворчасці пластмас. На многіх заводах гэты этап дапамагае ператварыць лом або падрыхтаваную сумесь у больш стабільны і просты ў звароце матэрыял.
Важна разумець, што грануляцыя пластыка - гэта не толькі памяншэнне памераў. Драбненне або здрабненне толькі робіць пластык меншым. Грануляцыя звычайна ідзе далей. Ён рыхтуе матэрыял, растоплівае, пластыфікуе, праштурхоўвае праз штамп, разразае на гранулы, астуджае і збірае для наступнага этапу вытворчасці.
Гранулы і гранулы часта выкарыстоўваюцца падобнымі спосабамі. Некаторыя людзі выкарыстоўваюць 'гранулы' для перапрацаваных або перапрацаваных матэрыялаў і 'гранулы' для больш аднастайнай прамысловай сыравіны. У практычнай вытворчасці мэта тая ж: чысты, цякучы матэрыял са стабільнымі памерам, формай і паводзінамі пры апрацоўцы.
Пластыкавая грануляцыя важная, таму што яна паляпшае стабільнасць кармлення і паўторнае выкарыстанне матэрыялу. Сыпкі лом, парашок, шматкі або змешаныя фрагменты можа быць цяжка падаць у вытворчую машыну. Гранулы лягчэй захоўваць, транспартаваць, вымяраць і апрацоўваць. Вось чаму вытворчая лінія пластыкавага гранулявання часта выкарыстоўваецца перад далейшым вырабам.
Працэс грануляцыі пластыка пачынаецца яшчэ да таго, як матэрыял дасягне экструдара. Па-першае, пластык неабходна адсартаваць па тыпу матэрыялу, колеры, гатунку і ўзроўню забруджвання. Гэты крок мае вырашальнае значэнне, таму што змешаныя або несумяшчальныя пластмасы могуць прывесці да дрэннай цякучасці расплаву, нестабільнай вытворчасці і слабых канчатковых прадуктаў.
Пасля сартавання вялікія пластыкавыя кавалкі здрабняюць або здрабняюць на больш дробныя шматкі. Гэта дапамагае матэрыялу больш раўнамерна паступаць у наступнае абсталяванне. Для цвёрдага пластыка здрабненне буйных частак ператвараецца ў зручныя кавалкі. Для больш мяккіх матэрыялаў можа спатрэбіцца лепшы кантроль падачы, каб прадухіліць перамыканне або нераўнамерны паток.
Мыццё выдаляе пыл, пясок, алей, этыкеткі, часціцы металу і іншыя забруджвання. Калі гэтыя забруджванні застаюцца ў матэрыяле, яны могуць пашкодзіць абсталяванне, заблакаваць фільтры, пакінуць чорныя плямы або пагоршыць якасць гранул. Пасля мыцця матэрыял неабходна прасушыць. Вільгаць можа выклікаць бурбалкі, успеньванне, дрэнную якасць паверхні і нестабільны ціск экструзіі.
Затым высушаны матэрыял паступае ў экструдар. Унутры ствала нагрэў і шрубавы зрух размягчают і плавяць пластык. Шнек перамяшчае матэрыял наперад, сціскае яго, змешвае і дапамагае ўтварыць аднастайны расплаў. Для ПВХ гэты этап патрабуе ўважлівага кантролю, таму што празмернае цяпло можа паўплываць на стабільнасць матэрыялу.
Фільтраванне выдаляе цвёрдыя прымешкі з расплаўленага пластыка. Дэгазацыя выдаляе захопленае паветра, вільгаць або лятучыя рэчывы. Гэтыя два этапы дапамагаюць палепшыць шчыльнасць і знешні выгляд гранул. Нарэшце, расплаўленаму пластыку надаюць форму з дапамогай штампа, разразаюць на гранулы, астуджаюць, пры неабходнасці сушаць, прасейваюць і збіраюць.
Парада: заўсёды разглядайце мыццё і сушку як этапы кантролю якасці, а не толькі як этапы падрыхтоўкі. Дрэнная сушка можа сапсаваць стабільны працэс экструзіі.
А Экструзійная вытворчая лінія грануляванага ПВХ пабудавана для перапрацоўкі матэрыялаў на аснове ПВХ у аднастайныя гранулы. Сыравіна можа ўключаць парашок ПВХ, сумесь ПВХ, перапрацаваны ПВХ, пластыфікаваны ПВХ або змешаныя склады. Паколькі ПВХ мае спецыфічныя паводзіны пры апрацоўцы, лінія павінна кантраляваць падачу, цяпло, шнек і грануляванне больш старанна, чым многія простыя сістэмы перапрацоўкі пластыка.
Сістэма падачы адпраўляе матэрыял у экструдар з пастаяннай хуткасцю. Калі падача нестабільная, шруба не можа падтрымліваць пастаянны ціск. Гэта можа прывесці да ваганняў прадукцыйнасці, нераўнамернага плаўлення, няправільнага памеру гранул або адходаў матэрыялу. Для парашковых або мяккіх злучэнняў ПВХ стабільная падача асабліва важная.
Экструдар з'яўляецца ядром лініі. Яго шруба і ствол павінны падтрымліваць пластыфікацыю, змешванне і стварэнне ціску. Апрацоўка ПВХ патрабуе збалансаванага зруху і тэмпературы. Занадта мала цяпла можа прывесці да дрэннай пластыфікацыі. Занадта моцнае цяпло можа прывесці да змены колеру, паху або дэградацыі матэрыялу. Вось чаму зоны кантролю тэмпературы важныя.
Пасля расплаўлення матэрыял праходзіць праз галоўку і сістэму гранулявання. Метад гранулявання ўплывае на форму, памер, якасць паверхні і паводзіны астуджэння. Гранулы затым астуджаюць і сушаць перад уваходам у сістэму збору.
Поўная лінія гранулявання звычайна ўключае некалькі злучаных адзінак. Кожны з іх уплывае на стабільнасць канчатковага выхаду. Драбнілку або здрабняльнік ператварае буйныя адходы, цвёрдыя кавалкі, плёнкі або профілі ў больш дробны матэрыял. Гэта палягчае падачу і дапамагае экструдару працаваць больш стабільна.
Шнек і ствол - асноўныя працоўныя часткі экструдара. Шруба рухае матэрыял наперад, адначасова змешваючы і сціскаючы яго. Ствол забяспечвае кантраляваны нагрэў вакол шнека. Разам яны вызначаюць, наколькі добра пластык расплаўлены і гамагенізаваны.
Бункер, рухавік, каробка перадач і сістэма кіравання таксама гуляюць важную ролю. Бункер кіруе падачай. Рухавік і скрынка перадач забяспечваюць крутоўны момант і хуткасць. Сістэма кіравання дапамагае аператарам рэгуляваць тэмпературу, хуткасць шнека і іншыя параметры. Гэтыя часткі павінны працаваць разам, каб вытворчасць была стабільнай.
Блокі астуджэння, рэзкі і збору завяршаюць працэс. Яны фармуюць расплаўлены пластык у прыдатныя для выкарыстання гранулы і рыхтуюць яго для ўпакоўкі або далейшай вытворчасці.
Зона абсталявання |
Асноўная функцыя |
Чаму гэта важна |
Драбнілку або здрабняльнік |
Памяншае памер матэрыялу |
Падтрымлівае стабільнае кармленне |
Сістэма кармлення |
Адпраўляе матэрыял у экструдар |
Прадухіляе выхадныя ваганні |
Вінт і ствол |
Плавіць і змешвае пластык |
Кантралюе якасць плаўлення |
Паміраць галавой |
Формуе расплаўлены матэрыял |
Ўплывае на кансістэнцыю гранул |
Пелетизатор |
Рэжа матэрыял на гранулы |
Кантралюе памер гранул |
Блок астуджэння і сушкі |
Стабілізуе і сушыць гранулы |
Памяншае праблемы вільготнасці |
Заўвага: выбар абсталявання павінен адпавядаць стану матэрыялу, а не толькі чаканай прадукцыйнасці. Для парашка ПВХ, мяккага ПВХ і перапрацаванага ПВХ могуць спатрэбіцца розныя налады падачы і экструзіі.
Халоднае грануляванне і гарачае грануляванне - два распаўсюджаных метаду. Пры халодным грануляванні экструдар праштурхоўвае расплаўлены пластык праз фільеру для фарміравання нітак. Гэтыя пасмы спачатку астуджаюць, часта вадой ці паветрам, а потым разразаюць на гранулы. Гэты метад шырока выкарыстоўваецца, таму што ён просты, стабільны і падыходзіць для многіх стандартных працэсаў экструзійнага гранулявання.
Пры гарачым грануляванні расплаўлены пластык разразаецца каля паверхні штампа перад астуджэннем. Гэты метад можа палепшыць аўтаматызацыю і форму гранул для пэўных матэрыялаў. Гэта таксама можа скараціць некаторыя этапы апрацоўкі ў залежнасці ад канструкцыі лініі і паводзін матэрыялу.
Выбар правільнага метаду залежыць ад тыпу пластыка, попыту на прадукцыю, патрабаванняў да формы гранул, метаду астуджэння, плана тэхнічнага абслугоўвання і бюджэту вытворчасці. Для гранулявання ПВХ пры выбары таксама варта ўлічваць адчувальнасць да цяпла і стабільнасць складу. Адпаведны метад гранулявання можа паменшыць дэфекты гранул і палепшыць бесперапыннасць вытворчасці.
Чысціня сыравіны - адзін з найважнейшых фактараў. Пыл, этыкеткі, алей, пясок або часціцы металу могуць паўплываць на якасць плаўлення і канчатковы выгляд гранул. Яны таксама могуць павялічыць ціск у фільтры і паменшыць тэрмін службы абсталявання. Чысты матэрыял дае лініі больш шанцаў вырабляць стабільныя гранулы.
Кантроль тэмпературы - яшчэ адзін ключавы фактар. Падчас экструзіі кожная зона нагрэву павінна адпавядаць патрэбам апрацоўкі матэрыялу. ПВХ мае патрэбу ў дбайным рэгуляванні тэмпературы, таму што ён можа быць адчувальны да перагрэву. Стабільная тэмпература дапамагае палепшыць пластыфікацыю і памяншае змяненне колеру або дэградацыю.
Канфігурацыя шруб таксама ўплывае на якасць. Адпаведны шнек дапамагае змешваць матэрыял, падтрымліваць ціск і ствараць аднастайны расплаў. Калі шнек не адпавядае матэрыялу, лінія можа вырабляць няроўныя гранулы, дрэнны паток або нестабільны выхад.
Рэзка і астуджэнне не менш важныя. Тупыя ляза, дрэннае выраўноўванне або няўстойлівая хуткасць фрэзы могуць ствараць дробныя дробкі, доўгія гранулы або няправільную форму. Астуджэнне павінна быць дастаткова хуткім, каб стабілізаваць форму гранул, але яно не павінна ствараць праблем з лішкам вільгаці.
Савет: калі якасць гранул раптоўна змяняецца, перад заменай асноўнага абсталявання праверце вільготнасць сыравіны, стан фрэзы і тэмпературу экструзіі.
SINOTECH Machinery Co., Ltd. прадастаўляе рашэнні для абсталявання для пластмас, уключаючы экструзійнае абсталяванне для грануляцыі ПВХ для кліентаў, якім патрэбна стабільная вытворчасць гранул ПВХ. Вытворчая лінія грануляванага экструзіі ПВХ кампаніі можа падтрымліваць падачу, экструзію, пластыфікацыю, грануляванне, астуджэнне, сушку і збор ПВХ-злучэнняў, перапрацаванага ПВХ і пластыфікаваных ПВХ-матэрыялаў.
Каштоўнасць лініі не толькі ў вытворчасці пялет. Гэта дапамагае кліентам пабудаваць больш кантраляваны вытворчы працэс. Падбіраючы спосаб падачы, канструкцыю шнека, сістэму гранулявання, метад астуджэння і ўзровень аўтаматызацыі да матэрыялу, лінія можа паменшыць нестабільную прадукцыю, дэфекты гранул і непатрэбныя прастоі.
Для ПВХ матэрыялаў асабліва важная стабільная апрацоўка. Лінія патрабуе надзейнага кантролю тэмпературы, стабільнага патоку расплаву, адпаведнай фільтрацыі, дакладнай рэзкі і эфектыўнага астуджэння. Гэтыя функцыі дапамагаюць палепшыць кансістэнцыю гранул і палягчаюць выкарыстанне гранул у наступных працэсах экструзіі або фармавання.
Кампанія таксама падтрымлівае выбар абсталявання і планаванне вытворчасці. Перад выбарам лініі кліенты могуць абмеркаваць тып сыравіны, чаканую магутнасць, памер гранул, планіроўку цэха і патрабаванні да працэсу. Гэта дапамагае пазбегнуць неадпаведнасці абсталявання і падтрымлівае больш плаўную наладу праекта.
Нестабільнае харчаванне - частая праблема. Гэта можа паходзіць ад нераўнамерных шматкоў, лёгкага матэрыялу, дрэннага патоку бункера або неадпаведнага памеру сыравіны. Калі падача нестабільная, ціск экструдара змяняецца. Гэта ўплывае на памер і выхад гранул.
Бурбалкі або пена часта з'яўляюцца з-за вільгаці, паветра або лятучых рэшткаў. Лепшая сушка і дэгазацыя звычайна могуць паменшыць гэтую праблему. Калі матэрыял чысты, але застаюцца бурбалкі, неабходна таксама праверыць тэмпературу экструзіі і хуткасць шнека.
Неадпаведны памер гранул можа быць з-за зношаных лопасцей, нестабільнага ціску экструзіі, дрэннага астуджэння або няправільных налад гранулятара. Гэта праблема можа паўплываць на падачу ўніз па плыні і плаўленне. Рэгулярны агляд ляза дапамагае падтрымліваць форму гранул больш стабільнай.
Пагаршэнне або змяненне колеру матэрыялу можа адбыцца, калі тэмпература занадта высокая, час знаходжання занадта доўгі або матэрыял змяшчае прымешкі. Для ПВХ гэты рызыка патрабуе большай увагі. Аператары павінны старанна рэгуляваць тэмпературу і пазбягаць непатрэбнага перагрэву.
Грануляцыя пластыка ператварае падрыхтаваны пластык у шматразовыя гранулы. Працэс уключае ў сябе сартаванне, драбненне, прамыванне, сушку, экструзію, фільтраванне, грануляванне, астуджэнне і збор. Кожны крок уплывае на канчатковую якасць. Добра прадуманая вытворчая лінія грануляванай экструзіі з ПВХ дапамагае палепшыць стабільнасць гранул, паменшыць колькасць адходаў і забяспечыць бесперабойную вытворчасць.
A: Ён ператварае пластык у аднастайныя гранулы для паўторнага выкарыстання.
A: Экструзійная вытворчая лінія грануляванага ПВХ падае, плавіць, разразае, астуджае і збірае гранулы ПВХ.
A: Вільгаць можа выклікаць бурбалкі і нестабільную экструзію.
A: Кошт залежыць ад выхаду, канфігурацыі і аўтаматызацыі.
A: Зношаныя ляза, нестабільны ціск або дрэннае астуджэнне.
A: Гэта паляпшае паўторнае выкарыстанне, падачу і апрацоўку матэрыялаў.


