
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-06-25 Kaynak: Alan


Plastik atıklar veya PVC bileşikleri tesadüfen yeniden kullanılabilir malzeme haline gelmez. Kontrollü bir süreç gerektirir. A PVC Granülasyon Ekstrüzyon Üretim Hattı, hazırlanan plastiği daha sonra ekstrüzyon, kalıplama veya birleştirme için stabil granüllere dönüştürür. Bu makalede her önemli adımı, neden önemli olduğunu ve hat tasarımının nihai pelet kalitesini nasıl etkilediğini öğreneceksiniz.
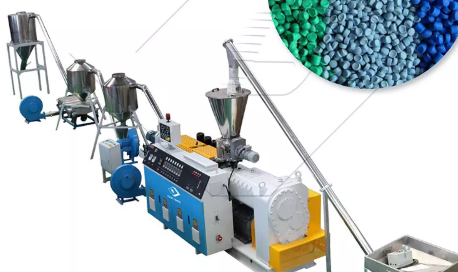
Plastik granülasyon, plastik malzemenin hazırlama, eritme, ekstrüzyon, kesme, soğutma ve toplama yoluyla tekdüze granüllere veya peletlere dönüştürülmesi işlemidir. Bu basit bir kırmanın ötesinde bir işlemdir çünkü malzemenin temizlenmesi, kurutulması, plastikleştirilmesi ve kullanılabilir bir forma dönüştürülmesi gerekir. A PVC Granülasyon Ekstrüzyon Üretim Hattı, PVC bileşikleri, geri dönüştürülmüş PVC ve plastikleştirilmiş PVC malzemeler. Beslemeyi, sıcaklığı, eriyik akışını, peletlemeyi ve soğutmayı kontrol etmeye yardımcı olur. İyi granülasyon, temiz hammaddeye, stabil ekstrüzyona, uygun filtrelemeye, doğru kesmeye ve uygun soğutmaya bağlıdır. Kötü kurutma, karışık malzemeler, aşınmış bıçaklar veya yanlış sıcaklık ayarları kabarcıklara, eşit olmayan topaklara, renk bozulmasına ve sonraki işlemlerde dengesizliklere neden olabilir.
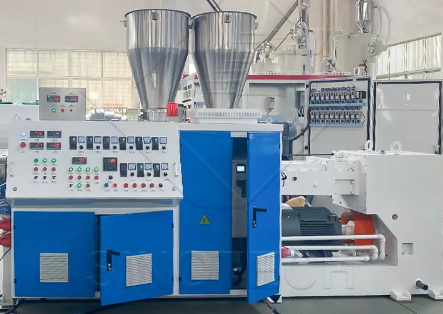
Plastik granülasyon, plastik malzemenin küçük, tek biçimli granüllere dönüştürülmesi anlamına gelir. Bu granüller daha sonra ekstrüzyon, enjeksiyonlu kalıplama, birleştirme veya diğer plastik üretim proseslerinde tekrar kullanılabilir. Pek çok fabrikada bu adım, hurdanın veya hazırlanmış bileşiğin daha dayanıklı ve işlenmesi daha kolay bir malzemeye dönüştürülmesine yardımcı olur.
Plastik granülasyonun yalnızca boyut küçültme olmadığını anlamak önemlidir. Ezmek veya parçalamak yalnızca plastiği küçültür. Granülasyon genellikle daha da ileri gider. Malzemeyi hazırlıyor, eritiyor, plastikleştiriyor, kalıptan geçiriyor, peletler halinde kesiyor, soğutuyor ve bir sonraki üretim aşaması için topluyor.
Granüller ve topaklar sıklıkla benzer şekillerde kullanılır. Bazı insanlar geri dönüştürülmüş veya işlenmiş malzeme için 'granüller'i, daha tekdüze endüstriyel hammaddeler için ise 'peletler'i kullanır. Pratik üretimde amaç aynıdır: sabit boyut, şekil ve işleme davranışına sahip temiz, akıcı bir malzeme.
Plastik granülasyon önemlidir çünkü besleme stabilitesini ve malzemenin yeniden kullanımını artırır. Gevşek hurda, toz, pul veya karışık parçaların üretim makinesine beslenmesi zor olabilir. Granüllerin depolanması, taşınması, ölçülmesi ve işlenmesi daha kolaydır. Bu nedenle daha fazla üretim öncesinde sıklıkla plastik granülasyon üretim hattı kullanılır.
Plastik granülasyon işlemi, malzeme ekstrudere ulaşmadan başlar. İlk olarak plastik malzeme türüne, rengine, sınıfına ve kirlilik seviyesine göre sınıflandırılmalıdır. Bu adım kritiktir çünkü karışık veya uyumsuz plastikler zayıf eriyik akışına, kararsız çıktıya ve zayıf nihai ürünlere neden olabilir.
Ayırma işleminden sonra büyük plastik parçalar ezilir veya daha küçük parçalara ayrılır. Bu, malzemenin bir sonraki ekipmana daha eşit şekilde beslenmesine yardımcı olur. Sert plastik için parçalama, büyük parçaları yönetilebilir parçalara dönüştürür. Daha yumuşak malzemeler için, köprülemeyi veya düzensiz akışı önlemek amacıyla prosesin daha iyi besleme kontrolüne ihtiyacı olabilir.
Yıkama tozu, kumu, yağı, etiketleri, metal parçacıkları ve diğer yabancı maddeleri temizler. Bu kirletici maddeler malzemede kalırsa ekipmana zarar verebilir, filtreleri tıkayabilir, siyah noktalar bırakabilir veya pelet kalitesini düşürebilir. Yıkandıktan sonra malzeme kurutulmalıdır. Nem, kabarcıklara, köpürmeye, zayıf yüzey kalitesine ve kararsız ekstrüzyon basıncına neden olabilir.
Kurutulan malzeme daha sonra ekstrudere girer. Namlu içinde ısı ve vida makası plastiği yumuşatır ve eritir. Vida malzemeyi ileri doğru iletir, sıkıştırır, karıştırır ve homojen bir eriyik oluşmasına yardımcı olur. PVC için bu aşamanın dikkatli kontrol edilmesi gerekir çünkü aşırı ısı malzeme stabilitesini etkileyebilir.
Filtreleme, erimiş plastikteki katı yabancı maddeleri giderir. Gaz giderme, sıkışan havayı, nemi veya uçucu maddeleri giderir. Bu iki adım pelet yoğunluğunun ve görünümünün iyileştirilmesine yardımcı olur. Son olarak erimiş plastik bir kalıpta şekillendirilir, peletler halinde kesilir, soğutulur, gerekirse kurutulur, elenir ve toplanır.
İpucu: Yıkama ve kurutmayı yalnızca hazırlık adımları olarak değil, her zaman kalite kontrol adımları olarak değerlendirin. Yetersiz kurutma, aksi durumda stabil olan bir ekstrüzyon prosesini mahvedebilir.
A PVC Granülasyon Ekstrüzyon Üretim Hattı, PVC bazlı malzemeleri tekdüze granüller halinde işlemek için inşa edilmiştir. Hammadde PVC tozu, PVC bileşiği, geri dönüştürülmüş PVC, plastikleştirilmiş PVC veya karışık formülasyonları içerebilir. PVC'nin özel işleme davranışı olduğundan, hattın beslemeyi, ısıyı, vidalama işlemini ve peletlemeyi birçok basit plastik geri dönüşüm sistemine göre daha dikkatli kontrol etmesi gerekir.
Besleme sistemi, malzemeyi ekstrüdere sabit bir hızda gönderir. Besleme dengesizse vida sabit basıncı koruyamaz. Bu, çıktı dalgalanmasına, eşit olmayan erimeye, düzensiz pelet boyutuna veya malzeme israfına yol açabilir. Toz veya yumuşak PVC bileşikleri için stabil besleme özellikle önemlidir.
Ekstruder hattın çekirdeğidir. Vidası ve kovanı plastikleşmeyi, karıştırmayı ve basınç oluşturmayı desteklemelidir. PVC işleme dengeli kesme ve sıcaklığa ihtiyaç duyar. Çok az ısı zayıf plastikleşmeye neden olabilir. Çok fazla ısı renk bozulmasına, kokuya veya malzemenin bozulmasına neden olabilir. Bu nedenle sıcaklık kontrol bölgeleri önemlidir.
Eritildikten sonra malzeme kalıp kafasından ve peletleme sisteminden geçer. Peletleme yöntemi pelet şeklini, boyutunu, yüzey kalitesini ve soğuma davranışını etkiler. Peletler daha sonra toplama sistemine girmeden önce soğutulur ve kurutulur.
Tam bir granülasyon hattı genellikle birden fazla bağlı ünite içerir. Her biri nihai çıktının stabilitesini etkiler. Kırıcı veya parçalayıcı büyük atıkları, sert parçaları, filmleri veya profilleri daha küçük malzemelere dönüştürür. Bu, beslemeyi kolaylaştırır ve ekstruderin daha istikrarlı çalışmasına yardımcı olur.
Vida ve namlu, ekstruderin ana çalışma parçalarıdır. Vida, malzemeyi karıştırırken ve sıkıştırırken ileri doğru hareket ettirir. Namlu, vida çevresinde kontrollü ısıtma sağlar. Birlikte plastiğin ne kadar iyi eritilip homojenleştirildiğini belirlerler.
Hazne, motor, dişli kutusu ve kontrol sistemi de önemli roller oynar. Hazne beslemeyi yönetir. Motor ve dişli kutusu tork ve hız sağlar. Kontrol sistemi operatörlerin sıcaklığı, vida hızını ve diğer ayarları ayarlamasına yardımcı olur. Üretimin istikrarlı kalması için bu parçaların birlikte çalışması gerekir.
Soğutma, kesme ve toplama üniteleri işlemi tamamlar. Erimiş plastiği kullanılabilir peletler halinde şekillendirip paketlemeye veya daha sonraki üretime hazırlıyorlar.
Ekipman Alanı |
Ana Fonksiyon |
Neden Önemlidir? |
Kırıcı veya parçalayıcı |
Malzeme boyutunu azaltır |
Stabil beslemeyi destekler |
Besleme sistemi |
Malzemeyi ekstrudere gönderir |
Çıkış dalgalanmasını önler |
Vida ve namlu |
Plastiği eritir ve karıştırır |
Eriyik kalitesini kontrol eder |
Kafa ölmek |
Erimiş malzemeye şekil verir |
Pelet tutarlılığını etkiler |
Peletleyici |
Malzemeyi peletler halinde keser |
Pelet boyutunu kontrol eder |
Soğutma ve kurutma ünitesi |
Peletleri stabilize eder ve kurutur |
Nem problemlerini azaltır |
Not: Ekipman seçimi yalnızca beklenen çıktıyı değil, malzeme durumunu da dikkate almalıdır. PVC tozu, yumuşak PVC ve geri dönüştürülmüş PVC, farklı besleme ve ekstrüzyon ayarlarına ihtiyaç duyabilir.
Soğuk peletleme ve sıcak peletleme iki yaygın yöntemdir. Soğuk peletlemede, ekstruder erimiş plastiği bir kalıptan geçirerek şeritler oluşturur. Bu şeritler önce genellikle su veya hava ile soğutulur ve daha sonra peletler halinde kesilir. Bu yöntem, basit, kararlı ve birçok standart ekstrüzyon granülasyon işlemine uygun olduğundan yaygın olarak kullanılmaktadır.
Sıcak peletlemede erimiş plastik, aşağı soğutmadan önce kalıp yüzeyine yakın bir yerden kesilir. Bu yöntem, belirli malzemeler için otomasyonu ve pelet şeklini iyileştirebilir. Hat tasarımına ve malzeme davranışına bağlı olarak bazı taşıma adımlarını da azaltabilir.
Doğru yöntemin seçilmesi plastik türüne, çıktı talebine, pelet şekli gereksinimine, soğutma yöntemine, bakım planına ve üretim bütçesine bağlıdır. PVC granülasyonu için seçimde ısı hassasiyeti ve formülasyon stabilitesi de dikkate alınmalıdır. Uygun bir peletleme yöntemi, pelet kusurlarını azaltabilir ve üretim sürekliliğini iyileştirebilir.
Hammadde temizliği en büyük faktörlerden biridir. Toz, etiketler, yağ, kum veya metal parçacıkları eriyik kalitesini ve nihai pelet görünümünü etkileyebilir. Ayrıca filtre basıncını artırabilir ve ekipman ömrünü kısaltabilirler. Temiz malzeme, hatta stabil granüller üretme şansını artırır.
Sıcaklık kontrolü başka bir önemli faktördür. Ekstrüzyon sırasında her ısıtma bölgesi malzemenin işleme ihtiyaçlarına uygun olmalıdır. PVC, aşırı ısınmaya karşı hassas olabileceğinden dikkatli bir sıcaklık yönetimine ihtiyaç duyar. Sabit sıcaklık, plastikleşmenin iyileştirilmesine yardımcı olur ve renk bozulmasını veya bozulmayı azaltır.
Vida konfigürasyonu aynı zamanda kaliteyi de etkiler. Uygun bir vida malzemenin karıştırılmasına, basıncın korunmasına ve düzgün bir eriyik oluşturulmasına yardımcı olur. Vida malzemeye uymuyorsa, hat düzensiz topaklar, zayıf akış veya kararsız çıktı üretebilir.
Kesme ve soğutma da aynı derecede önemlidir. Kör bıçaklar, zayıf hizalama veya dengesiz kesici hızı ince tanecikler, uzun topaklar veya düzensiz şekiller oluşturabilir. Soğutma, pelet şeklini stabilize edecek kadar hızlı olmalı, ancak aşırı nem sorunları yaratmamalıdır.
İpucu: Pelet kalitesi aniden değişirse ana ekipmanı değiştirmeden önce ham madde nemini, kesicinin durumunu ve ekstrüzyon sıcaklığını kontrol edin.
SINOTECH Machinery Co., Ltd., istikrarlı PVC pelet üretimine ihtiyaç duyan müşteriler için PVC granülasyon ekstrüzyon ekipmanı da dahil olmak üzere plastik makine çözümleri sunmaktadır. Şirketin PVC Granülasyon Ekstrüzyon Üretim Hattı, PVC bileşikleri, geri dönüştürülmüş PVC ve plastikleştirilmiş PVC malzemeleri için besleme, ekstrüzyon, plastikleştirme, peletleme, soğutma, kurutma ve toplama işlemlerini destekleyebilir.
Hattın değeri sadece pelet yapımında değildir. Müşterilerin daha kontrollü bir üretim süreci oluşturmasına yardımcı olur. Besleme yöntemini, vida tasarımını, peletleme sistemini, soğutma yöntemini ve otomasyon seviyesini malzemeyle eşleştirerek hat, dengesiz çıktıyı, pelet kusurlarını ve gereksiz aksama sürelerini azaltabilir.
PVC malzemeler için stabil işleme özellikle önemlidir. Hattın güvenilir sıcaklık kontrolüne, sabit eriyik akışına, uygun filtrelemeye, doğru kesime ve etkili soğutmaya ihtiyacı vardır. Bu özellikler pelet tutarlılığının iyileştirilmesine yardımcı olur ve granüllerin daha sonraki ekstrüzyon veya kalıplama işlemlerinde kullanımını kolaylaştırır.
Şirket ayrıca ekipman seçimi ve üretim planlamasına da destek veriyor. Müşteriler bir hat seçmeden önce hammadde türünü, beklenen kapasiteyi, pelet boyutunu, atölye düzenini ve süreç gereksinimlerini tartışabilirler. Bu, uyumsuz ekipmanların önlenmesine yardımcı olur ve daha sorunsuz proje kurulumunu destekler.
Dengesiz beslenme yaygın bir sorundur. Düzensiz pullardan, hafif malzemeden, zayıf hazne akışından veya tutarsız ham madde boyutundan kaynaklanabilir. Besleme kararsız olduğunda ekstruder basıncı değişir. Bu, pelet boyutunu ve çıktısını etkiler.
Kabarcıklar veya köpüklenme genellikle nemden, sıkışan havadan veya uçucu kalıntılardan kaynaklanır. Daha iyi kurutma ve gaz giderme genellikle bu sorunu azaltabilir. Malzeme temiz ancak kabarcıklar kalıyorsa ekstrüzyon sıcaklığı ve vida hızı da kontrol edilmelidir.
Tutarsız pelet boyutu, aşınmış bıçaklardan, kararsız ekstrüzyon basıncından, zayıf soğutmadan veya uygun olmayan peletleyici ayarlarından kaynaklanabilir. Bu sorun aşağı yöndeki beslemeyi ve erimeyi etkileyebilir. Düzenli bıçak kontrolü, pelet şeklinin daha stabil kalmasına yardımcı olur.
Sıcaklık çok yüksek olduğunda, kalma süresi çok uzun olduğunda veya malzeme yabancı maddeler içerdiğinde malzemede bozulma veya renk değişikliği meydana gelebilir. PVC için bu riske daha fazla dikkat edilmesi gerekmektedir. Operatörler sıcaklığı dikkatli bir şekilde ayarlamalı ve gereksiz aşırı ısınmadan kaçınmalıdır.
Plastik granülasyon, hazırlanan plastiği yeniden kullanılabilir peletlere dönüştürür. Süreç, ayırma, kırma, yıkama, kurutma, ekstrüzyon, filtreleme, peletleme, soğutma ve toplama işlemlerini içerir. Her adım nihai kaliteyi etkiler. İyi tasarlanmış bir PVC Granülasyon Ekstrüzyon Üretim Hattı, pelet stabilitesinin iyileştirilmesine, israfın azaltılmasına ve daha sorunsuz alt üretimin desteklenmesine yardımcı olur.
C: Plastiği yeniden kullanım için tekdüze granüllere dönüştürür.
C: PVC Granülasyon Ekstrüzyon Üretim Hattı, PVC peletlerini besler, eritir, keser, soğutur ve toplar.
C: Nem, kabarcıklara ve dengesiz ekstrüzyona neden olabilir.
C: Maliyet çıktıya, konfigürasyona ve otomasyona bağlıdır.
C: Aşınmış bıçaklar, dengesiz basınç veya zayıf soğutma.
C: Yeniden kullanımı, beslemeyi ve malzeme kullanımını iyileştirir.


