
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-06-25 Pochodzenie: Strona


Odpady tworzyw sztucznych czy związki PVC nie stają się przez przypadek materiałem nadającym się do ponownego wykorzystania. Wymaga kontrolowanego procesu. A Linia produkcyjna do wytłaczania granulacji PVC zamienia przygotowane tworzywo sztuczne w stabilne granulki do późniejszego wytłaczania, formowania lub mieszania. W tym artykule dowiesz się o każdym kluczowym kroku, dlaczego jest on ważny i jak konstrukcja linii wpływa na ostateczną jakość peletu.
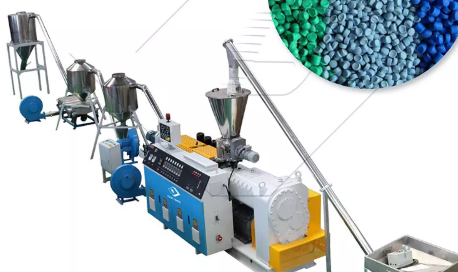
Granulacja tworzyw sztucznych to proces przekształcania tworzywa sztucznego w jednolite granulki lub peletki poprzez przygotowanie, topienie, wytłaczanie, cięcie, chłodzenie i zbieranie. To coś więcej niż zwykłe kruszenie, ponieważ materiał należy oczyścić, wysuszyć, uplastycznić i uformować w użyteczną formę. A Linia do produkcji wytłaczania granulacji PVC jest przeznaczona do mieszanek PVC, PVC z recyklingu i plastyfikowane materiały PCV. Pomaga kontrolować podawanie, temperaturę, przepływ stopu, granulację i chłodzenie. Dobra granulacja zależy od czystego surowca, stabilnego wytłaczania, właściwej filtracji, dokładnego cięcia i odpowiedniego chłodzenia. Złe suszenie, mieszane materiały, zużyte ostrza lub nieprawidłowe ustawienia temperatury mogą prowadzić do powstawania pęcherzyków, nierównych granulek, odbarwień i niestabilności w dalszym przetwarzaniu.
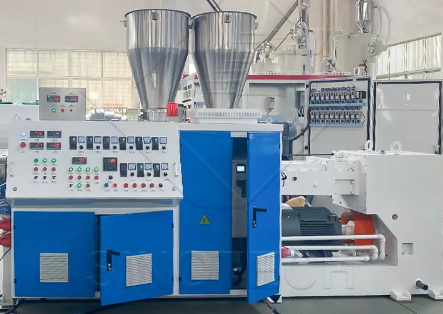
Granulacja tworzyw sztucznych oznacza przekształcanie tworzywa sztucznego w małe, jednolite granulki. Granulki te można następnie ponownie wykorzystać w wytłaczaniu, formowaniu wtryskowym, mieszaniu lub innych procesach produkcji tworzyw sztucznych. W wielu fabrykach ten etap pomaga przekształcić złom lub przygotowany związek w bardziej stabilny i łatwiejszy w obróbce materiał.
Ważne jest, aby zrozumieć, że granulacja tworzyw sztucznych to nie tylko zmniejszenie rozmiaru. Kruszenie lub rozdrabnianie powoduje jedynie zmniejszenie rozmiaru plastiku. Granulacja zwykle idzie dalej. Przygotowuje materiał, topi go, uplastycznia, przepycha przez matrycę, tnie na granulat, schładza i zbiera do kolejnego etapu produkcji.
Granulki i peletki są często wykorzystywane w podobny sposób. Niektórzy ludzie używają „granulek” do materiałów pochodzących z recyklingu lub przetworzonych, a „pelety” do bardziej jednolitych surowców przemysłowych. W praktycznej produkcji cel jest ten sam: czysty, płynny materiał o stabilnym rozmiarze, kształcie i zachowaniu podczas przetwarzania.
Granulacja tworzyw sztucznych ma znaczenie, ponieważ poprawia stabilność podawania i ponowne wykorzystanie materiału. Luźny złom, proszek, płatki lub zmieszane fragmenty mogą być trudne do wprowadzenia do maszyny produkcyjnej. Granulki są łatwiejsze do przechowywania, transportu, pomiaru i przetwarzania. Dlatego przed dalszą produkcją często wykorzystuje się linię do produkcji granulatu tworzyw sztucznych.
Proces granulacji tworzywa sztucznego rozpoczyna się zanim materiał dotrze do wytłaczarki. Najpierw plastik należy posortować według rodzaju materiału, koloru, gatunku i poziomu zanieczyszczenia. Ten etap jest krytyczny, ponieważ mieszane lub niekompatybilne tworzywa sztuczne mogą powodować słabą płynność stopu, niestabilną wydajność i słabe produkty końcowe.
Po sortowaniu duże kawałki plastiku są kruszone lub rozdrabniane na mniejsze płatki. Pomaga to w bardziej równomiernym dostarczaniu materiału do następnego urządzenia. W przypadku sztywnego plastiku rozdrabnianie powoduje rozdrobnienie dużych części na kawałki, którymi można łatwo zarządzać. W przypadku bardziej miękkich materiałów proces może wymagać lepszej kontroli podawania, aby zapobiec mostkowaniu lub nierównemu przepływowi.
Mycie usuwa kurz, piasek, olej, etykiety, cząsteczki metalu i inne zanieczyszczenia. Jeśli te zanieczyszczenia pozostaną w materiale, mogą uszkodzić sprzęt, zablokować filtry, pozostawić czarne plamy lub obniżyć jakość peletu. Po umyciu materiał należy wysuszyć. Wilgoć może powodować powstawanie pęcherzyków, pienienie, gorszą jakość powierzchni i niestabilne ciśnienie wytłaczania.
Wysuszony materiał trafia następnie do wytłaczarki. Wewnątrz beczki pod wpływem ciepła i ścinania ślimaka zmiękcza się i topi plastik. Ślimak transportuje materiał do przodu, ściska go, miesza i pomaga uformować jednolity stop. W przypadku PVC ten etap wymaga starannej kontroli, ponieważ nadmierne ciepło może mieć wpływ na stabilność materiału.
Filtracja usuwa stałe zanieczyszczenia ze stopionego tworzywa sztucznego. Odgazowanie usuwa uwięzione powietrze, wilgoć lub substancje lotne. Te dwa kroki pomagają poprawić gęstość i wygląd peletek. Na koniec stopione tworzywo sztuczne jest kształtowane w matrycy, cięte na granulki, schładzane, suszone w razie potrzeby, przesiewane i zbierane.
Wskazówka: Zawsze traktuj pranie i suszenie jako etapy kontroli jakości, a nie tylko etapy przygotowania. Złe suszenie może zrujnować stabilny proces wytłaczania.
A Linia produkcyjna do wytłaczania granulacji PVC jest zbudowana do przetwarzania materiałów na bazie PVC w jednolite granulki. Surowiec może obejmować proszek PCW, związek PCW, PCW z recyklingu, PCW plastyfikowany lub preparaty mieszane. Ponieważ PVC ma specyficzne właściwości przetwórcze, linia musi kontrolować podawanie, podgrzewanie, działanie ślimaka i granulację bardziej ostrożnie niż wiele prostych systemów recyklingu tworzyw sztucznych.
System podawania przesyła materiał do wytłaczarki ze stałą szybkością. Jeżeli podawanie jest niestabilne, ślimak nie jest w stanie utrzymać stałego ciśnienia. Może to prowadzić do wahań wydajności, nierównomiernego stopienia, nieregularnego rozmiaru granulek lub strat materiału. W przypadku proszków lub miękkich mieszanek PVC szczególnie ważne jest stabilne podawanie.
Wytłaczarka jest sercem linii. Jego śruba i cylinder muszą umożliwiać plastyfikację, mieszanie i budowanie ciśnienia. Obróbka PVC wymaga zrównoważonego ścinania i temperatury. Zbyt mała ilość ciepła może powodować słabą plastyfikację. Zbyt wysoka temperatura może spowodować odbarwienie, nieprzyjemny zapach lub rozkład materiału. Dlatego strefy kontroli temperatury mają znaczenie.
Po stopieniu materiał przechodzi przez głowicę matrycy i układ granulujący. Metoda granulowania wpływa na kształt, rozmiar, jakość powierzchni i właściwości chłodzące peletu. Pelety są następnie schładzane i suszone przed wprowadzeniem do systemu zbierającego.
Kompletna linia do granulacji składa się zwykle z kilku połączonych ze sobą jednostek. Każdy z nich wpływa na stabilność efektu końcowego. Kruszarka lub rozdrabniacz rozdrabnia duże odpady, sztywne kawałki, folie lub profile na mniejszy materiał. Ułatwia to podawanie i pomaga stabilniej pracować wytłaczarce.
Ślimak i cylinder są głównymi częściami roboczymi wytłaczarki. Ślimak przesuwa materiał do przodu, jednocześnie mieszając i zagęszczając go. Beczka zapewnia kontrolowane ogrzewanie wokół ślimaka. Razem określają, jak dobrze tworzywo sztuczne jest topione i homogenizowane.
Lej zasypowy, silnik, skrzynia biegów i układ sterowania również odgrywają ważną rolę. Zbiornik zarządza karmieniem. Silnik i skrzynia biegów zapewniają moment obrotowy i prędkość. System sterowania pomaga operatorom regulować temperaturę, prędkość ślimaka i inne ustawienia. Części te muszą ze sobą współpracować, aby zapewnić stabilność produkcji.
Urządzenia chłodzące, tnące i zbierające uzupełniają proces. Kształtują roztopiony plastik w nadający się do użytku granulat i przygotowują go do pakowania lub dalszej produkcji.
Obszar wyposażenia |
Główna funkcja |
Dlaczego to ma znaczenie |
Kruszarka lub niszczarka |
Zmniejsza rozmiar materiału |
Wspomaga stabilne karmienie |
System karmienia |
Wysyła materiał do wytłaczarki |
Zapobiega wahaniom mocy wyjściowej |
Śruba i lufa |
Topi i miesza plastik |
Kontroluje jakość stopu |
Umrzeć głową |
Kształtuje stopiony materiał |
Wpływa na konsystencję pelletu |
Granulator |
Tnie materiał na granulki |
Kontroluje wielkość pelletu |
Jednostka chłodząco-suszająca |
Stabilizuje i suszy pellet |
Redukuje problemy z wilgocią |
Uwaga: wybór sprzętu powinien uwzględniać stan materiału, a nie tylko oczekiwaną wydajność. Proszek PVC, miękki PCW i PCW z recyklingu mogą wymagać różnych ustawień podawania i wytłaczania.
Granulowanie na zimno i granulowanie na gorąco to dwie popularne metody. Podczas granulowania na zimno wytłaczarka przepycha stopione tworzywo sztuczne przez matrycę, tworząc pasma. Pasma te są najpierw schładzane, często wodą lub powietrzem, a następnie cięte na granulki. Metoda ta jest szeroko stosowana, ponieważ jest prosta, stabilna i odpowiednia dla wielu standardowych procesów granulacji przez wytłaczanie.
Podczas granulowania na gorąco stopione tworzywo sztuczne jest cięte w pobliżu czoła matrycy przed dalszym chłodzeniem. Ta metoda może poprawić automatyzację i kształt peletu w przypadku niektórych materiałów. Może to również ograniczyć niektóre etapy obsługi, w zależności od projektu linii i zachowania materiału.
Wybór właściwej metody zależy od rodzaju tworzywa sztucznego, zapotrzebowania na moc, wymagań dotyczących kształtu peletu, metody chłodzenia, planu konserwacji i budżetu produkcji. W przypadku granulacji PVC wybór powinien również uwzględniać wrażliwość na ciepło i stabilność preparatu. Odpowiednia metoda granulowania może zmniejszyć defekty peletu i poprawić ciągłość produkcji.
Czystość surowców jest jednym z najważniejszych czynników. Kurz, etykiety, olej, piasek lub cząstki metalu mogą mieć wpływ na jakość stopu i ostateczny wygląd peletu. Mogą również zwiększać ciśnienie w filtrze i skracać żywotność sprzętu. Czysty materiał daje linii większe szanse na wytworzenie stabilnych granulek.
Kontrola temperatury jest kolejnym kluczowym czynnikiem. Podczas wytłaczania każda strefa grzewcza musi odpowiadać potrzebom przetwarzania materiału. PVC wymaga starannego zarządzania temperaturą, ponieważ może być wrażliwy na przegrzanie. Stabilna temperatura pomaga poprawić plastyczność i zmniejsza odbarwienia lub degradację.
Konfiguracja śrub ma również wpływ na jakość. Odpowiedni ślimak pomaga wymieszać materiał, utrzymać ciśnienie i stworzyć jednolity stop. Jeśli śruba nie jest dopasowana do materiału, linia może wytwarzać nierówne pelety, słaby przepływ lub niestabilną wydajność.
Cięcie i chłodzenie są równie ważne. Tępe ostrza, złe ustawienie lub niestabilna prędkość tnąca mogą powodować powstawanie drobnych, długich peletek lub nieregularnych kształtów. Chłodzenie musi być wystarczająco szybkie, aby ustabilizować kształt peletu, ale nie powinno powodować problemów z nadmierną wilgocią.
Wskazówka: Jeśli jakość pelletu nagle się zmieni, przed wymianą głównego sprzętu sprawdź wilgotność surowca, stan noża i temperaturę wytłaczania.
SINOTECH Machinery Co., Ltd. dostarcza rozwiązania w zakresie maszyn do tworzyw sztucznych, w tym urządzenia do wytłaczania granulacji PVC dla klientów, którzy potrzebują stabilnej produkcji granulatu PVC. Linia produkcyjna do wytłaczania granulacji PVC firmy może wspierać podawanie, wytłaczanie, plastyfikację, granulowanie, chłodzenie, suszenie i zbieranie związków PVC, PVC z recyklingu i materiałów z plastyfikowanego PVC.
Wartość linii polega nie tylko na produkcji pelletu. Pomaga klientom zbudować bardziej kontrolowany proces produkcyjny. Dopasowując metodę podawania, konstrukcję ślimaka, system granulowania, metodę chłodzenia i poziom automatyzacji do materiału, linia może zmniejszyć niestabilną wydajność, defekty peletu i niepotrzebne przestoje.
W przypadku materiałów PVC szczególnie ważna jest stabilna obróbka. Linia wymaga niezawodnej kontroli temperatury, stałego przepływu stopu, odpowiedniej filtracji, dokładnego cięcia i wydajnego chłodzenia. Cechy te pomagają poprawić konsystencję peletek i sprawiają, że granulki są łatwiejsze do wykorzystania w późniejszych procesach wytłaczania lub formowania.
Firma wspiera także dobór sprzętu i planowanie produkcji. Przed wyborem linii klienci mogą omówić rodzaj surowca, oczekiwaną wydajność, rozmiar peletu, układ warsztatu i wymagania dotyczące procesu. Pomaga to uniknąć niedopasowania sprzętu i zapewnia płynniejszą konfigurację projektu.
Częstym problemem jest niestabilne karmienie. Może to wynikać z nieregularnych płatków, lekkiego materiału, słabego przepływu w leju zasypowym lub niespójnej wielkości surowca. Gdy podawanie jest niestabilne, zmienia się ciśnienie wytłaczarki. Ma to wpływ na wielkość i wydajność peletu.
Pęcherzyki lub piana często powstają na skutek wilgoci, uwięzionego powietrza lub lotnych pozostałości. Lepsze suszenie i odgazowanie może zazwyczaj zmniejszyć ten problem. Jeśli materiał jest czysty, ale pozostają pęcherzyki, należy również sprawdzić temperaturę wytłaczania i prędkość ślimaka.
Nierówny rozmiar granulatu może wynikać ze zużytych ostrzy, niestabilnego ciśnienia wytłaczania, złego chłodzenia lub nieprawidłowych ustawień granulatora. Ten problem może mieć wpływ na dalsze zasilanie i topienie. Regularna kontrola ostrzy pomaga utrzymać bardziej stabilny kształt peletu.
Degradacja lub odbarwienie materiału może nastąpić, gdy temperatura jest zbyt wysoka, czas przebywania jest zbyt długi lub materiał zawiera zanieczyszczenia. W przypadku PCV ryzyko to wymaga większej uwagi. Operatorzy powinni ostrożnie regulować temperaturę i unikać niepotrzebnego przegrzania.
Granulacja plastiku zamienia przygotowany plastik w granulat wielokrotnego użytku. Proces obejmuje sortowanie, kruszenie, mycie, suszenie, wytłaczanie, filtrację, granulowanie, chłodzenie i zbieranie. Każdy krok wpływa na ostateczną jakość. Dobrze zaprojektowana linia do produkcji granulacji PVC pomaga poprawić stabilność peletek, zmniejszyć ilość odpadów i zapewnić płynniejszą dalszą produkcję.
Odp.: Zamienia plastik w jednolite granulki do ponownego użycia.
Odp.: Linia produkcyjna do wytłaczania granulacji PVC podaje, topi, tnie, chłodzi i zbiera peletki PVC.
Odp.: Wilgoć może powodować pęcherzyki i niestabilne wytłaczanie.
Odp.: Koszt zależy od wydajności, konfiguracji i automatyzacji.
Odp.: Zużyte ostrza, niestabilne ciśnienie lub słabe chłodzenie.
Odp.: Poprawia ponowne użycie, podawanie i obsługę materiałów.


