
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-06-30 Походження: Сайт


Хороша PPR труба не буває випадковою. Це завдяки контрольованому поводженню з матеріалами, стабільній екструзії, точному охолодженню та чіткому різанню. А Виробнича лінія для екструзії труб PPR поєднує ці етапи в один безперервний процес. У цій статті ви дізнаєтеся, як виготовляються труби PPR, які машини використовуються та які деталі впливають на кінцеву якість труб.
Ключові висновки
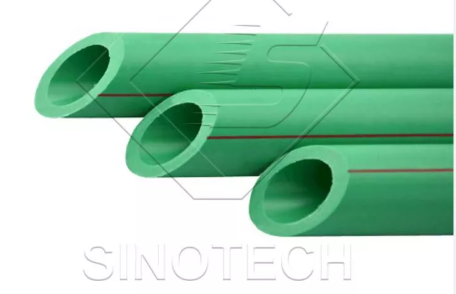
● PPR труби в основному виготовляються з поліпропіленового випадкового сополімеру, кольорової маткової суміші, стабілізаторів та інших добавок.
● А Виробнича лінія для екструзії труб PPR перетворює сировину на готову трубу шляхом подачі, плавлення, екструзії, калібрування, охолодження, різання та укладання.
● Якість сировини впливає на міцність труби, обробку поверхні, товщину стінки та довготривале використання.
● Екструдер, прес-форма, резервуар для вакуумного калібрування, резервуар для охолодження, блок відведення, різак, принтер і укладач відіграють важливу роль.
● Гарне калібрування труби допомагає контролювати зовнішній діаметр, округлість і стабільність форми.
● Стабільна швидкість витягування допомагає запобігти нерівній товщині стінок і деформації труби.
● Перевірки якості мають охоплювати розмір, зовнішній вигляд, стійкість до тиску, точність різання та відстеження партії.
● Покупці повинні оцінити як конфігурацію машини, так і технічне обслуговування, перш ніж вибрати лінію екструзії труб.
PPR труби виготовляються з поліпропіленового статистичного сополімеру, який зазвичай називають PP-R. Це термопластичний матеріал, який використовується для систем гарячої та холодної води, опалення та транспортування рідини. Його вибрано тому, що він витримує тепло, тиск і хімічний контакт краще, ніж багато звичайних пластикових матеріалів.
Для виробництва труб матеріал повинен бути чистим і стійким. Якщо якість смоли змінюється занадто сильно, труба може мати погану обробку поверхні, нестабільні розміри або слабкий тиск. Ось чому контроль матеріалу є першим кроком у процесі виробництва труб з PPR.
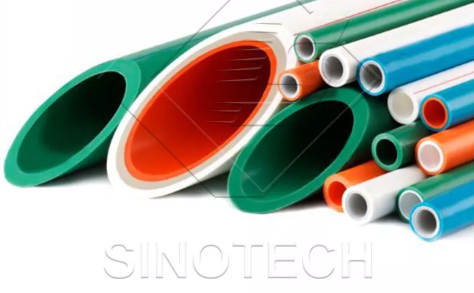
Сировиною для труб PPR є не лише базова смола. Виробники можуть додавати барвну маткову суміш, стабілізатори, антиоксиданти та інші добавки. Ці матеріали покращують колір труб, стабільність обробки, стійкість до старіння та зовнішній вигляд.
Кольорова маткова суміш також допомагає легше ідентифікувати трубу. Стабілізатори допомагають захистити трубу під час нагрівання та екструзії. Мета полягає не в тому, щоб додати більше матеріалів, а в тому, щоб додати потрібні матеріали в правильному співвідношенні.
The Процес екструзії труб PPR чутливий до стану матеріалу. Вологі гранули, погане змішування, пил або нерівномірна подача можуть вплинути на розплавлений матеріал всередині екструдера. Як тільки це станеться, труба може мати бульбашки, шорстку поверхню, нерівну товщину стінок або погану округлість.
Порада: перед початком виробництва перевірте сушку матеріалу, рівномірність змішування та стабільність подачі. Невеликі проблеми на цьому етапі можуть стати більшими дефектами після екструзії.
Процес починається з гранул PPR, кольорової маткової суміші та добавок. Їх відмірюють, змішують і готують перед надходженням в екструдер. Сушка може знадобитися, коли волога може вплинути на поверхню або внутрішню структуру труби.
Цей крок виглядає простим, але він підтримує всю виробничу лінію. Стабільна підготовка матеріалу допомагає лінії виробництва PPR труб підтримувати постійну продуктивність.
Після підготовки матеріал відправляється в бункер екструдера. Стабільна система подачі допомагає екструдеру отримувати матеріал із постійною швидкістю. Якщо подача нестабільна, вихідний тиск може змінитися, а також може змінитися розмір труби.
В а Виробнича лінія для екструзії труб PPR , подача має відповідати швидкості шнека та швидкості за потоком. Гарне узгодження забезпечує безперервність процесу.
Всередині екструдера PPR шнек переміщує матеріал вперед, а тепло перетворює його в розплавлений стан. Шнек також змішує матеріал, тому розплав стає більш однорідним, перш ніж досягне форми для труб.
Тут дуже важливий контроль температури. Якщо температура занадто низька, матеріал може не розплавитися повністю. Якщо він занадто високий, матеріал може зіпсуватися. Обидві проблеми можуть погіршити якість труби.
Потім розплавлений матеріал PPR проходить через прес-форму. Прес-форма формує форму труби та контролює основний діаметр і товщину стінки. Добре розроблена форма допомагає створити гладку внутрішню стінку та послідовну структуру труби.
Цей етап є серцем екструзії труб. Якщо прес-форма не відповідає розміру труби, потоку матеріалу або цільовому виходу, готова труба може не відповідати виробничим вимогам.
Після виходу з форми труба залишається гарячою та м’якою. Він надходить у вакуумний калібрувальний резервуар або систему калібрування. Калібрувальна втулка допомагає фіксувати зовнішній діаметр, тоді як вакуумна опора допомагає запобігти усадці або овалу труби.
Калібрування труб безпосередньо впливає на якість монтажу. Якщо труба не кругла або діаметр нестабільний, пізніше її може бути складніше з’єднати, зварити або перевірити.
Потім труба проходить через баки охолодження. Охолодження дозволяє трубі зберегти форму і набрати достатню міцність перед розрізанням. У той же час відтяжний пристрій тягне трубу вперед із контрольованою швидкістю.
Швидкість витягування повинна відповідати продуктивності екструзії. Якщо він тягне занадто швидко, стінка труби може стати тоншою. Якщо він тягне надто повільно, стіна може стати занадто товстою або нестійкою.
Коли труба досягає необхідної кондиції, її роздруковують, розрізають і складають. Принтер може позначати інформацію про розмір, партію або виробництво. Різак розрізає трубу на задану довжину. Штабелер або стелаж допомагають збирати готові труби для перевірки та пакування.
Примітка. Точне різання залежить не лише від зовнішнього вигляду. Гладкі та рівні кінці труб сприяють кращому транспортуванню, зберіганню та подальшій установці.
Одношнековий екструдер є основною машиною в лінії екструзії пластикових труб. Він плавить, змішує і штовхає матеріал вперед. Для виробництва PPR труб він повинен забезпечувати стабільний нагрів, тиск і продуктивність.
Хороший екструдер для труб PPR має бути простим у керуванні та обслуговуванні. Стабільна конструкція шнека та контроль температури допомагають зменшити коливання виробництва.
Головка формує трубу. Система калібрування допомагає фіксувати розмір після екструзії. Разом вони впливають на діаметр труби, товщину стінки, округлість і якість поверхні.
Якщо матриця для труби та деталі для калібрування не підходять для асортименту труб, виробнича лінія може постраждати від помилки розміру або нестабільного формування.
Наступне обладнання завершує процес формування труби. Резервуар для охолодження труб PPR охолоджує та стабілізує трубу. Блок витягування контролює швидкість витягування. Труборіз PPR розрізає труби необхідної довжини. Принтер підтримує відстеження.
Стадія виробництва |
Основне обладнання |
Основне призначення |
Подача матеріалу |
Система годування |
Постійно надсилайте матеріал у екструдер |
плавлення |
Одношнековий екструдер |
Розплавити та пластифікувати матеріал PPR |
Формування |
Форма для труб |
Діаметр форми і товщина стінки |
Калібрування |
Вакуумний калібрувальний резервуар |
Контроль розміру та круглості труби |
Охолодження |
Бак охолодження |
Стабілізація форми труби |
тягнути |
Виносний агрегат |
Підтримуйте стабільну швидкість лінії |
Нарізка |
Різак |
Відріжте трубу заданої довжини |
поводження |
Укладальник |
Зберіть готову трубу безпечно |
Контроль якості повинен відбуватися під час виробництва, а не тільки після нього. Оператори повинні перевірити зовнішній діаметр, товщину стінки, овальність, обробку поверхні та швидкість лінії. Ці перевірки допомагають виявити проблеми, перш ніж забагато матеріалу буде витрачено.
Наприклад, якщо товщина стінки починає змінюватися, команда може перевірити швидкість витягування, тиск екструзії або стан форми.
Готові труби PPR можуть потребувати випробування тиском, випробування на удар або перевірки на термостійкість. Ці тести допомагають підтвердити, чи може труба безпечно працювати в системах гарячого та холодного водопостачання.
Метод випробування залежить від стандарту труби, застосування та вимог клієнта. Ключовий момент простий: гарна труба все ще потребує перевірки продуктивності.
Маркування допомагає користувачам знати розмір труби, партію та інформацію про виробництво. Записи партій допомагають виробнику відстежувати сировину, час виробництва, налаштування машини та результати перевірки.
Примітка. Відстеження корисно, коли проект потребує повторних замовлень, перевірки якості або післяпродажної підтримки.
Товщина стінки є одним з найважливіших факторів якості труб. Якщо стінка занадто тонка в деяких областях, опір тиску може знизитися. Якщо стіна нерівна, труба може працювати нерівномірно.
Стабільна екструзія, правильна конструкція прес-форми та відповідна швидкість витягування – все це допомагає контролювати товщину стінки.
Погане охолодження може спричинити вигин труби, усадку, овальність або внутрішню напругу. Гарне охолодження – це не просто швидке охолодження. Він повинен бути збалансованим і контрольованим.
Потужна система калібрування та охолодження допомагає трубі зберігати свою форму після того, як вона покине виробничу лінію.
Гладка внутрішня поверхня забезпечує кращий потік води та зменшує тертя. Це також допомагає очищати труби під час використання. Гладкість залежить від якості матеріалу, контролю плавлення, конструкції прес-форми та стабільного тиску екструзії.
Порада. Оцінюючи машину для виготовлення труб із PPR, не запитуйте лише про продуктивність. Запитайте, як лінія контролює розмір труби, охолодження, різання та обробку поверхні.
SINOTECH Machinery Co., Ltd. надає рішення для пластикових машин, у тому числі обладнання для виробничої лінії екструзії труб PPR для виробництва труб PPR, які використовуються в системах гарячого водопостачання, холодної питної води, системах опалення та транспортуванні промислових рідин. Лінія може включати змішування матеріалів, подачу, одношнекову екструзію, екструзійну форму, резервуар для охолодження вакуумного калібрування, резервуар для охолодження розпилювачем, принтер, блок відведення, різак без пилу та укладач.
Виробнича лінія розроблена, щоб допомогти виробникам контролювати ключові етапи виробництва труб. Він підтримує стабільну екструзію, точне калібрування, ефективне охолодження, контрольовану тягу, автоматичне різання та організоване укладання. Ці функції допомагають покращити консистенцію труби та зменшити ручне оброблення під час виробництва.
Лінія також може бути налаштована для різних діапазонів діаметрів труб і виробничих потреб. Для виробників, які планують нові потужності або модернізують старе обладнання, ця гнучкість може полегшити адаптацію лінії до реальних заводських умов.
SINOTECH може надати технічну підтримку для вибору обладнання, планування виробництва, планування лінії, інструкції з монтажу, навчання експлуатації та післяпродажне обслуговування. Це цінно, тому що виробництво труб — це не лише закупівля машин. Це також залежить від відповідності машини, контролю процесу та розуміння оператором.
Відповідна лінія допомагає скоротити час на спроби й помилки. Це також допомагає виробникам виготовляти труби зі стабільнішим розміром, кращою обробкою поверхні та надійнішою якістю різання.
PPR труби виготовляються за допомогою контрольованого процесу екструзії. Кожен крок має значення. Сировина впливає на міцність труби. Екструзія формує трубу. Калібрування контролює розмір. Охолодження зберігає стабільність форми. Розкрій і розмітка закінчують виріб. Відповідна виробнича лінія для екструзії труб PPR допомагає зробити цей процес стабільнішим, ефективнішим і легшим у управлінні.
A: Виробнича лінія для екструзії труб PPR виготовляє труби PPR шляхом подачі, екструзії, калібрування, охолодження, різання та укладання.
A: Він розплавляє матеріал PPR і проштовхує його через прес-форму для формування необхідного розміру.
A: Він контролює зовнішній діаметр, округлість і форму труби після екструзії.
A: Якість матеріалу, контроль екструзії, охолодження, швидкість витягування та точність різання впливають на кінцеву якість.
A: Так. Стабільна виробнича лінія для екструзії труб PPR може зменшити кількість відходів і покращити послідовність виробництва.


