
Kyke: 0 Skrywer: Werfredakteur Publiseertyd: 30-06-2026 Oorsprong: Werf


’n Goeie PPR-pyp gebeur nie toevallig nie. Dit kom van beheerde materiaalhantering, stabiele ekstrusie, akkurate verkoeling en streng sny. A PPR Pipe Extrusion Production Line verbind hierdie stappe in een deurlopende proses. In hierdie artikel sal jy leer hoe PPR-pype gemaak word, watter masjiene gebruik word en watter besonderhede die finale pypkwaliteit beïnvloed.
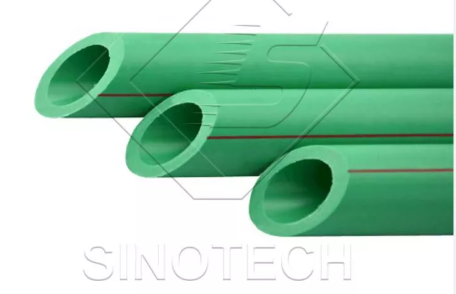
Sleutel wegneemetes
● PPR pype word hoofsaaklik gemaak van polipropileen ewekansige kopolimeer, kleur masterbatch, stabiliseerders, en ander bymiddels.
● A PPR-pyp-ekstrusie-produksielyn verander rou materiaal in voltooide pyp deur voeding, smelt, ekstrusie, kalibrering, verkoeling, sny en stapel.
● Grondstofkwaliteit beïnvloed pypsterkte, oppervlakafwerking, muurdikte en langtermyngebruik.
● Die ekstruder, gietvorm, vakuumkalibrasietenk, koeltenk, aftrekeenheid, snyer, drukker en stapelaar speel almal belangrike rolle.
● Goeie pypkalibrasie help om buitedeursnee, rondheid en vormstabiliteit te beheer.
● Stabiele aftrekspoed help om ongelyke wanddikte en pypvervorming te voorkom.
● Kwaliteitkontroles moet grootte, voorkoms, drukweerstand, snyakkuraatheid en bondelnaspeurbaarheid dek.
● Kopers moet beide masjienkonfigurasie en tegniese diens evalueer voordat hulle 'n pyp-ekstrusielyn kies.
PPR pype word gemaak van polipropileen ewekansige kopolimeer, gewoonlik genoem PP-R. Dit is 'n termoplastiese materiaal wat gebruik word vir warm water, koue water, verwarming en vloeistofvervoerstelsels. Dit word gekies omdat dit hitte, druk en chemiese kontak beter kan hanteer as baie gewone plastiekmateriale.
Vir pypproduksie moet die materiaal skoon en stabiel wees. As die harskwaliteit te veel verander, kan die pyp swak oppervlakafwerking, onstabiele afmetings of swak drukprestasie toon. Dit is hoekom materiaalbeheer die eerste stap in die PPR-pypvervaardigingsproses is.
PPR pyp rou materiaal is nie net basis hars. Vervaardigers kan kleurmeesterbatch, stabiliseerders, antioksidante en ander bymiddels byvoeg. Hierdie materiale help om pypkleur, verwerkingsstabiliteit, verouderingsweerstand en voorkoms te verbeter.
Kleur meesterbatch help ook om die pyp makliker te identifiseer. Stabiliseerders help om die pyp te beskerm tydens verhitting en ekstrusie. Die doel is nie om meer materiale by te voeg nie, maar om die regte materiaal in die regte verhouding by te voeg.
Die PPR pyp ekstrusie proses is sensitief vir materiaal toestand. Nat korrels, swak vermenging, stof of ongelyke voeding kan die gesmelte materiaal binne die ekstruder beïnvloed. Sodra dit gebeur, kan die pyp borrels, growwe oppervlak, ongelyke wanddikte of swak rondheid hê.
Wenk: Voordat produksie begin word, kontroleer materiaal droog, meng eenvormigheid, en voer stabiliteit. Klein probleme in hierdie stadium kan groter defekte word na ekstrusie.
Die proses begin met PPR-korrels, kleurmeesterbatch en bymiddels. Hulle word gemeet, gemeng en voorberei voordat dit die ekstruder binnegaan. Droog kan nodig wees wanneer vog die pypoppervlak of interne struktuur kan beïnvloed.
Hierdie stap lyk eenvoudig, maar dit ondersteun die hele produksielyn. Stabiele materiaalvoorbereiding help die PPR-pypproduksielyn om 'n bestendige uitset te behou.
Na voorbereiding word die materiaal in die ekstruderbak gestuur. 'n Stabiele voerstelsel help die ekstruder om materiaal teen 'n konstante tempo te ontvang. As voeding onstabiel is, kan die uitsetdruk verander, en die pypgrootte kan ook verander.
In 'n PPR Pipe Extrusion Produksielyn , voeding moet ooreenstem met die skroefspoed en stroomaf spoed. Goeie passing hou die proses deurlopend.
Binne die PPR-ekstruder beweeg die skroef die materiaal vorentoe terwyl hitte dit in 'n gesmelte toestand verander. Die skroef meng ook die materiaal, sodat die smelt meer eenvormig word voordat dit die pypvorm bereik.
Temperatuurbeheer is hier baie belangrik. As die temperatuur te laag is, sal die materiaal dalk nie heeltemal smelt nie. As dit te hoog is, kan die materiaal afbreek. Albei probleme kan pypkwaliteit verminder.
Die gesmelte PPR-materiaal gaan dan deur die ekstrusievorm. Die vorm vorm die pypvorm en beheer die basiese deursnee en wanddikte. ’n Goed ontwerpte vorm help om ’n gladde binnemuur en konsekwente pypstruktuur te skep.
Hierdie stap is die hart van pyp-ekstrudering. As die vorm nie by die pypgrootte, materiaalvloei of uitsetteiken pas nie, sal die voltooide pyp moontlik nie aan die produksievereistes voldoen nie.
Nadat dit die vorm verlaat het, is die pyp nog warm en sag. Dit gaan 'n vakuumkalibrasietenk of groottestelsel binne. Die kalibrasiehuls help om die buitedeursnee vas te maak, terwyl vakuumondersteuning help om te verhoed dat die pyp krimp of ovaal word.
Pypkalibrasie beïnvloed die installasiekwaliteit direk. As die pyp nie rond is nie of die deursnee onstabiel is, kan dit moeiliker wees om later te koppel, te sweis of te toets.
Die pyp gaan dan deur koeltenks. Verkoeling laat die pyp sy vorm behou en kry genoeg krag voordat dit gesny word. Terselfdertyd trek 'n aftrekeenheid die pyp teen 'n beheerde spoed vorentoe.
Die aftrekspoed moet ooreenstem met die ekstrusie-uitset. As dit te vinnig trek, kan die pypwand dunner word. As dit te stadig trek, kan die muur te dik of onstabiel word.
Wanneer die pyp die vereiste toestand bereik, word dit gedruk, gesny en gestapel. Die drukker kan grootte-, bondel- of produksie-inligting merk. Die snyer sny die pyp in vasgestelde lengtes. Die stapelaar of rak help om voltooide pype te versamel vir inspeksie en verpakking.
Let wel: Akkurate sny gaan nie net oor voorkoms nie. Gladde en egalige pyppunte kan beter hantering, berging en later installasie ondersteun.
Die enkelskroef-ekstruder is die hoofmasjien in die plastiekpyp-ekstruderlyn. Dit smelt, meng en stoot die materiaal vorentoe. Vir PPR-pypproduksie moet dit stabiele verwarming, druk en uitset verskaf.
'n Goeie PPR-pyp-ekstrudermasjien moet maklik wees om te beheer en in stand te hou. Stabiele skroefontwerp en temperatuurbeheer help om produksieskommeling te verminder.
Die matryskop vorm die pyp. Die kalibrasiestelsel help om die grootte na ekstrusie vas te maak. Saam beïnvloed hulle pypdeursnee, wanddikte, rondheid en oppervlakafwerking.
As die pypmatrys en kalibrasieonderdele nie geskik is vir die pypreeks nie, kan die produksielyn aan groottefoute of onstabiele vorming ly.
Stroomaf toerusting voltooi die pypvormingsproses. Die PPR-pypverkoelingstenk verkoel en stabiliseer die pyp. Die aftrekeenheid beheer trekspoed. Die PPR pyp snymasjien sny pype tot die verlangde lengte. Die drukker ondersteun naspeurbaarheid.
Produksiestadium |
Hooftoerusting |
Hoofdoel |
Materiaal voeding |
Voedingstelsel |
Stuur materiaal voortdurend in die ekstruder |
Smelt |
Enkelskroef-ekstruder |
Smelt en plastiseer PPR-materiaal |
Vorming |
Pypvorm |
Vorm deursnee en wanddikte |
Kalibrasie |
Vakuum kalibrasie tenk |
Beheer pypgrootte en rondheid |
Verkoeling |
Verkoelingstenk |
Stabiliseer pypvorm |
Trek |
Afvoereenheid |
Hou lynspoed stabiel |
Sny |
Snyer |
Sny pyp om lengte vas te stel |
Hantering |
Stapelaar |
Versamel voltooide pyp veilig |
Gehaltebeheer moet tydens produksie plaasvind, nie net daarna nie. Operateurs moet buitedeursnee, muurdikte, ovaalheid, oppervlakafwerking en lynspoed nagaan. Hierdie kontroles help om probleme te vind voordat te veel materiaal vermors word.
Byvoorbeeld, as die wanddikte begin dryf, kan die span aftrekspoed, ekstrusiedruk of vormtoestand nagaan.
Voltooide PPR-pype kan druktoetsing, impaktoetsing of hitteweerstandstoetse benodig. Hierdie toetse help om te bevestig of die pyp veilig in warm- en kouewatertoevoerstelsels kan werk.
Die toetsmetode hang af van die pypstandaard, toepassing en kliëntvereiste. Die sleutelpunt is eenvoudig: 'n pyp wat mooi lyk, moet nog prestasietoetsing doen.
Merking help gebruikers om die pypgrootte, bondel en produksie-inligting te ken. Bondelrekords help die vervaardiger om grondstowwe, produksietyd, masjieninstellings en inspeksieresultate op te spoor.
Let wel: Naspeurbaarheid is nuttig wanneer 'n projek herhaalde bestellings, kwaliteit hersiening of na-verkope ondersteuning benodig.
Muurdikte is een van die belangrikste pypkwaliteitfaktore. As die muur in sommige areas te dun is, kan drukweerstand daal. As die muur ongelyk is, kan die pyp nie konsekwent presteer nie.
Stabiele ekstrusie, korrekte vormontwerp en bypassende aftrekspoed help alles om muurdikte onder beheer te hou.
Swak verkoeling kan pypbuiging, krimping, ovaalheid of interne spanning veroorsaak. Goeie verkoeling is nie net vinnige verkoeling nie. Dit moet gebalanseerd en beheer word.
’n Sterk kalibrasie- en verkoelingstelsel help die pyp om sy vorm te behou nadat dit die produksielyn verlaat het.
’n Gladde binneoppervlak ondersteun beter watervloei en verminder wrywing. Dit help ook om die pypskoonmaker te hou tydens gebruik. Gladheid hang af van materiaalkwaliteit, smeltbeheer, vormontwerp en stabiele ekstrusiedruk.
Wenk: Wanneer jy 'n PPR-pypmaakmasjien evalueer, moenie net vra oor uitset nie. Vra hoe die lyn pypgrootte, verkoeling, sny en oppervlakafwerking beheer.
SINOTECH Machinery Co., Ltd. verskaf plastiekmasjinerie-oplossings, insluitend PPR Pipe Extrusion Production Line-toerusting vir die vervaardiging van PPR-pype wat gebruik word in warmwatervoorsiening, koue drinkwatervoorsiening, verwarmingstelsels en industriële vloeistofvervoer. Die lyn kan materiaalvermenging, voeding, enkelskroef-ekstrusie, ekstrusievorm, vakuumkalibrasie-verkoelingstenk, spuitverkoelingstenk, drukker, aftrekeenheid, stofvrye snyer en stapelaar insluit.
Die produksielyn is ontwerp om vervaardigers te help om sleutelstappe in pypproduksie te beheer. Dit ondersteun stabiele ekstrusie, akkurate kalibrasie, doeltreffende verkoeling, beheerde traksie, outomatiese sny en georganiseerde stapeling. Hierdie kenmerke help om pypkonsekwentheid te verbeter en handhantering tydens produksie te verminder.
Die lyn kan ook gekonfigureer word vir verskillende pypdiameterreekse en produksiebehoeftes. Vir vervaardigers wat nuwe kapasiteit beplan of ou toerusting opgradeer, kan hierdie buigsaamheid die lyn makliker maak om by werklike fabriekstoestande te pas.
SINOTECH kan tegniese ondersteuning bied vir toerustingkeuse, produksiebeplanning, lynuitleg, installasievoorligting, bedryfsopleiding en na-verkope diens. Dit is waardevol omdat pypproduksie nie net oor die aankoop van masjiene gaan nie. Dit hang ook af van masjienpassing, prosesbeheer en operateursbegrip.
'n Geskikte lyn help om proef-en-fout tyd te verminder. Dit help ook vervaardigers om pype met meer stabiele grootte, beter oppervlakafwerking en meer betroubare snygehalte te produseer.
PPR-pype word deur 'n beheerde ekstrusieproses gemaak. Elke stap maak saak. Grondstof beïnvloed pypsterkte. Ekstrusie vorm die pyp. Kalibrasie beheer grootte. Verkoeling hou die vorm stabiel. Sny en merk voltooi die produk. 'n Geskikte PPR-pyp-ekstrusie-produksielyn help om hierdie proses meer stabiel, doeltreffend en makliker te bestuur.
A: 'n PPR-pyp-ekstrusie-produksielyn maak PPR-pype deur voeding, ekstrusie, kalibrering, verkoeling, sny en stapeling.
A: Dit smelt PPR-materiaal en druk dit deur 'n pypvorm om die vereiste grootte te vorm.
A: Dit beheer buitedeursnee, rondheid en pypvorm na ekstrusie.
A: Materiaalkwaliteit, ekstrusiebeheer, verkoeling, aftrekspoed en snyakkuraatheid beïnvloed die finale kwaliteit.
A: Ja. 'n Stabiele PPR-pyp-ekstrusie-produksielyn kan afval verminder en produksiekonsekwentheid verbeter.


