
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-06-30 Pinagmulan: Site


Ang isang magandang PPR pipe ay hindi nangyayari nang nagkataon. Nagmumula ito sa kinokontrol na paghawak ng materyal, stable extrusion, tumpak na paglamig, at mahigpit na pagputol. A Ang PPR Pipe Extrusion Production Line ay nag-uugnay sa mga hakbang na ito sa isang tuluy-tuloy na proseso. Sa artikulong ito, malalaman mo kung paano ginawa ang mga PPR pipe, anong mga makina ang ginagamit, at kung aling mga detalye ang nakakaapekto sa kalidad ng huling pipe.
Mga Pangunahing Takeaway
● Ang mga PPR pipe ay pangunahing ginawa mula sa polypropylene random copolymer, color masterbatch, stabilizer, at iba pang additives.
● A Ginagawa ng PPR Pipe Extrusion Production Line ang hilaw na materyal sa tapos na tubo sa pamamagitan ng pagpapakain, pagtunaw, pag-extrusion, pagkakalibrate, pagpapalamig, pagputol, at pagsasalansan.
● Ang kalidad ng hilaw na materyal ay nakakaapekto sa lakas ng tubo, pagtatapos sa ibabaw, kapal ng pader, at pangmatagalang paggamit.
● Ang extruder, mold, vacuum calibration tank, cooling tank, haul-off unit, cutter, printer, at stacker ay lahat ay gumaganap ng mahahalagang tungkulin.
● Ang mahusay na pagkakalibrate ng tubo ay nakakatulong na kontrolin ang panlabas na diameter, bilog, at katatagan ng hugis.
● Ang matatag na bilis ng paghatak ay nakakatulong na maiwasan ang hindi pantay na kapal ng pader at pagpapapangit ng tubo.
● Ang mga pagsusuri sa kalidad ay dapat sumaklaw sa laki, hitsura, paglaban sa presyon, katumpakan ng pagputol, at pagsubaybay sa batch.
● Dapat suriin ng mga mamimili ang parehong configuration ng makina at teknikal na serbisyo bago pumili ng pipe extrusion line.
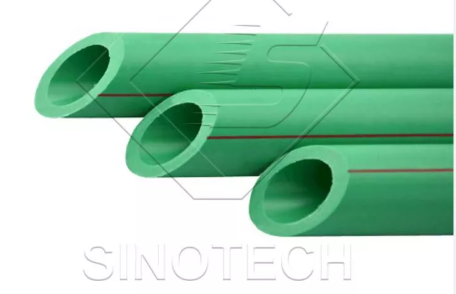
Ang mga tubo ng PPR ay ginawa mula sa polypropylene random copolymer, karaniwang tinatawag na PP-R. Ito ay isang thermoplastic na materyal na ginagamit para sa mainit na tubig, malamig na tubig, heating, at fluid transport system. Pinili ito dahil mas mahusay nitong mahawakan ang init, presyon, at pakikipag-ugnay sa kemikal kaysa sa maraming ordinaryong plastik na materyales.
Para sa produksyon ng tubo, ang materyal ay dapat na malinis at matatag. Kung ang kalidad ng resin ay masyadong nagbabago, ang tubo ay maaaring magpakita ng hindi magandang pagtatapos sa ibabaw, hindi matatag na mga sukat, o mahina ang pagganap ng presyon. Ito ang dahilan kung bakit ang kontrol sa materyal ang unang hakbang sa proseso ng pagmamanupaktura ng PPR pipe.
PPR pipe raw na materyal ay hindi lamang base dagta. Maaaring magdagdag ang mga manufacturer ng color masterbatch, stabilizer, antioxidant, at iba pang additives. Nakakatulong ang mga materyales na ito na mapabuti ang kulay ng pipe, katatagan ng pagproseso, paglaban sa pagtanda, at hitsura.
Nakakatulong din ang color masterbatch na gawing mas madaling makilala ang pipe. Tumutulong ang mga stabilizer na protektahan ang tubo sa panahon ng pag-init at pagpilit. Ang layunin ay hindi upang magdagdag ng higit pang mga materyales, ngunit upang magdagdag ng mga tamang materyales sa tamang ratio.
Ang Ang proseso ng PPR pipe extrusion ay sensitibo sa materyal na kondisyon. Ang mga basang pellets, mahinang paghahalo, alikabok, o hindi pantay na pagpapakain ay maaaring makaapekto sa tinunaw na materyal sa loob ng extruder. Kapag nangyari ito, ang tubo ay maaaring may mga bula, magaspang na ibabaw, hindi pantay na kapal ng pader, o mahinang bilog.
Tip: Bago simulan ang produksyon, suriin ang pagpapatuyo ng materyal, pagkakapareho ng paghahalo, at katatagan ng pagpapakain. Ang maliliit na problema sa yugtong ito ay maaaring maging mas malalaking depekto pagkatapos ng pagpilit.
Ang proseso ay nagsisimula sa PPR granules, color masterbatch, at additives. Ang mga ito ay sinusukat, pinaghalo, at inihanda bago ipasok ang extruder. Maaaring kailanganin ang pagpapatuyo kapag ang kahalumigmigan ay maaaring makaapekto sa ibabaw ng tubo o panloob na istraktura.
Mukhang simple ang hakbang na ito, ngunit sinusuportahan nito ang buong linya ng produksyon. Ang matatag na paghahanda ng materyal ay tumutulong sa linya ng produksyon ng tubo ng PPR na panatilihin ang isang matatag na output.
Pagkatapos ng paghahanda, ang materyal ay ipinadala sa extruder hopper. Ang isang matatag na sistema ng pagpapakain ay tumutulong sa extruder na makatanggap ng materyal sa isang pare-parehong bilis. Kung ang pagpapakain ay hindi matatag, ang output pressure ay maaaring magbago, at ang laki ng tubo ay maaari ding magbago.
Sa isang PPR Pipe Extrusion Production Line , ang pagpapakain ay dapat tumugma sa bilis ng turnilyo at bilis sa ibaba ng agos. Ang mahusay na pagtutugma ay nagpapanatili sa proseso na tuluy-tuloy.
Sa loob ng PPR extruder, ang tornilyo ay gumagalaw sa materyal pasulong habang ang init ay ginagawa itong tunaw na estado. Hinahalo din ng tornilyo ang materyal, kaya ang pagkatunaw ay nagiging mas pare-pareho bago ito umabot sa amag ng tubo.
Ang pagkontrol sa temperatura ay napakahalaga dito. Kung ang temperatura ay masyadong mababa, ang materyal ay maaaring hindi ganap na matunaw. Kung ito ay masyadong mataas, ang materyal ay maaaring masira. Ang parehong mga problema ay maaaring mabawasan ang kalidad ng tubo.
Ang tinunaw na materyal na PPR pagkatapos ay dumaan sa extrusion mold. Binubuo ng amag ang hugis ng tubo at kinokontrol ang pangunahing diameter at kapal ng pader. Ang isang mahusay na dinisenyo na amag ay nakakatulong na lumikha ng isang makinis na panloob na pader at pare-pareho ang istraktura ng tubo.
Ang hakbang na ito ay ang puso ng pipe extrusion. Kung ang amag ay hindi tumugma sa laki ng tubo, daloy ng materyal, o target na output, maaaring hindi matugunan ng natapos na tubo ang mga kinakailangan sa produksyon.
Pagkatapos umalis sa amag, ang tubo ay mainit at malambot pa rin. Ito ay pumapasok sa isang vacuum calibration tank o sizing system. Ang manggas ng pagkakalibrate ay tumutulong na ayusin ang panlabas na diameter, habang ang suporta sa vacuum ay nakakatulong na pigilan ang tubo mula sa pag-urong o pagiging hugis-itlog.
Direktang nakakaapekto ang pagkakalibrate ng pipe sa kalidad ng pag-install. Kung ang tubo ay hindi bilog o ang diameter ay hindi matatag, maaaring mas mahirap itong kumonekta, magwelding, o subukan sa ibang pagkakataon.
Ang tubo pagkatapos ay dumadaan sa mga cooling tank. Ang paglamig ay nagpapahintulot sa tubo na mapanatili ang hugis nito at makakuha ng sapat na lakas bago putulin. Kasabay nito, hinihila ng isang haul-off unit ang pipe pasulong sa isang kontroladong bilis.
Ang bilis ng paghatak ay dapat tumugma sa output ng extrusion. Kung ito ay humihila ng masyadong mabilis, ang pipe wall ay maaaring maging mas manipis. Kung ito ay humihila ng masyadong mabagal, ang pader ay maaaring maging masyadong makapal o hindi matatag.
Kapag ang tubo ay umabot sa kinakailangang kondisyon, ito ay ipi-print, pinuputol, at isinalansan. Maaaring markahan ng printer ang laki, batch, o impormasyon ng produksyon. Pinutol ng pamutol ang tubo sa mga hanay na haba. Ang stacker o rack ay tumutulong sa pagkolekta ng mga natapos na tubo para sa inspeksyon at packaging.
Tandaan: Ang tumpak na pagputol ay hindi lamang tungkol sa hitsura. Ang makinis at pantay na mga dulo ng tubo ay maaaring suportahan ang mas mahusay na paghawak, imbakan, at pag-install sa ibang pagkakataon.
Ang single screw extruder ay ang pangunahing makina sa plastic pipe extrusion line. Tinutunaw, hinahalo, at tinutulak nito ang materyal pasulong. Para sa produksyon ng PPR pipe, dapat itong magbigay ng matatag na pag-init, presyon, at output.
Ang isang mahusay na PPR pipe extruder machine ay dapat na madaling kontrolin at mapanatili. Ang matatag na disenyo ng tornilyo at kontrol sa temperatura ay nakakatulong na mabawasan ang pagbabagu-bago ng produksyon.
Ang ulo ng mamatay ay humuhubog sa tubo. Ang sistema ng pagkakalibrate ay tumutulong na ayusin ang laki pagkatapos ng pagpilit. Magkasama, naaapektuhan ng mga ito ang diameter ng pipe, kapal ng pader, bilog, at pagtatapos sa ibabaw.
Kung ang pipe die at mga bahagi ng pagkakalibrate ay hindi angkop para sa hanay ng pipe, ang linya ng produksyon ay maaaring magdusa mula sa error sa laki o hindi matatag na pagbuo.
Kinukumpleto ng mga kagamitan sa ibaba ang proseso ng pagbuo ng tubo. Ang PPR pipe cooling tank ay nagpapalamig at nagpapatatag sa tubo. Kinokontrol ng haul-off unit ang bilis ng paghila. Pinutol ng PPR pipe cutting machine ang mga tubo sa kinakailangang haba. Sinusuportahan ng printer ang traceability.
Yugto ng Produksyon |
Pangunahing Kagamitan |
Pangunahing Layunin |
Pagpapakain ng materyal |
Sistema ng pagpapakain |
Magpadala ng materyal sa extruder nang tuluy-tuloy |
Natutunaw |
Single screw extruder |
Matunaw at gawing plastic ang materyal na PPR |
Paghubog |
Hulgo ng tubo |
Form diameter at kapal ng pader |
Pag-calibrate |
Vacuum calibration tank |
Kontrolin ang laki at bilog ng tubo |
Paglamig |
Tangke ng paglamig |
Patatagin ang hugis ng tubo |
Hinihila |
Haul-off unit |
Panatilihing stable ang bilis ng linya |
Pagputol |
Putol |
Gupitin ang tubo upang itakda ang haba |
Paghawak |
Stacker |
Kolektahin ang natapos na tubo nang ligtas |
Ang kontrol sa kalidad ay dapat mangyari sa panahon ng produksyon, hindi lamang pagkatapos nito. Kailangang suriin ng mga operator ang diameter sa labas, kapal ng pader, ovality, surface finish, at bilis ng linya. Nakakatulong ang mga pagsusuring ito na makahanap ng mga problema bago masayang ang napakaraming materyal.
Halimbawa, kung ang kapal ng pader ay nagsimulang mag-drift, masusuri ng team ang bilis ng paghatak, presyon ng extrusion, o kondisyon ng amag.
Ang mga natapos na PPR pipe ay maaaring mangailangan ng pressure testing, impact testing, o heat resistance checks. Nakakatulong ang mga pagsusuring ito na kumpirmahin kung ang tubo ay maaaring gumana nang ligtas sa mainit at malamig na mga sistema ng supply ng tubig.
Ang paraan ng pagsubok ay nakasalalay sa pamantayan ng pipe, aplikasyon, at kinakailangan ng customer. Ang pangunahing punto ay simple: ang isang magandang pipe ay nangangailangan pa rin ng pagsubok sa pagganap.
Ang pagmamarka ay nakakatulong sa mga user na malaman ang laki ng pipe, batch, at impormasyon ng produksyon. Ang mga batch record ay tumutulong sa tagagawa na masubaybayan ang mga hilaw na materyales, oras ng produksyon, mga setting ng makina, at mga resulta ng inspeksyon.
Tandaan: Ang kakayahang masubaybayan ay kapaki-pakinabang kapag ang isang proyekto ay nangangailangan ng mga paulit-ulit na order, pagsusuri sa kalidad, o suporta pagkatapos ng benta.
Ang kapal ng pader ay isa sa pinakamahalagang salik sa kalidad ng tubo. Kung ang pader ay masyadong manipis sa ilang lugar, maaaring bumaba ang pressure resistance. Kung ang pader ay hindi pantay, ang tubo ay maaaring hindi gumanap nang pare-pareho.
Ang matatag na extrusion, tamang disenyo ng molde, at tugmang bilis ng paghatak ay nakakatulong na panatilihing kontrolado ang kapal ng pader.
Ang mahinang paglamig ay maaaring maging sanhi ng pagyuko ng tubo, pag-urong, ovality, o panloob na stress. Ang magandang paglamig ay hindi lamang mabilis na paglamig. Dapat itong balanse at kontrolado.
Ang isang malakas na calibration at cooling system ay tumutulong sa pipe na panatilihin ang hugis nito pagkatapos nitong umalis sa linya ng produksyon.
Ang isang makinis na panloob na ibabaw ay sumusuporta sa mas mahusay na daloy ng tubig at binabawasan ang alitan. Nakakatulong din itong panatilihing mas malinis ang pipe habang ginagamit. Ang kinis ay nakasalalay sa kalidad ng materyal, kontrol sa pagkatunaw, disenyo ng amag, at matatag na presyon ng extrusion.
Tip: Kapag sinusuri ang isang PPR pipe making machine, huwag lamang magtanong tungkol sa output. Itanong kung paano kinokontrol ng linya ang laki ng tubo, paglamig, pagputol, at pagtatapos sa ibabaw.
Nagbibigay ang SINOTECH Machinery Co., Ltd. ng mga solusyon sa plastic machinery, kabilang ang kagamitan ng PPR Pipe Extrusion Production Line para sa paggawa ng mga PPR pipe na ginagamit sa supply ng mainit na tubig, supply ng malamig na inuming tubig, mga sistema ng pag-init, at transportasyon ng likidong pang-industriya. Maaaring kabilang sa linya ang paghahalo ng materyal, pagpapakain, single screw extrusion, extrusion mold, vacuum calibration cooling tank, spray cooling tank, printer, haul-off unit, dust-free cutter, at stacker.
Ang linya ng produksyon ay idinisenyo upang tulungan ang mga tagagawa na kontrolin ang mga pangunahing hakbang sa produksyon ng tubo. Sinusuportahan nito ang stable extrusion, tumpak na pagkakalibrate, mahusay na paglamig, kinokontrol na traksyon, awtomatikong pagputol, at organisadong stacking. Nakakatulong ang mga feature na ito na pahusayin ang consistency ng pipe at bawasan ang manual handling sa panahon ng produksyon.
Ang linya ay maaari ding i-configure para sa iba't ibang hanay ng diameter ng pipe at mga pangangailangan sa produksyon. Para sa mga manufacturer na nagpaplano ng bagong kapasidad o nag-a-upgrade ng mga lumang kagamitan, ang flexibility na ito ay maaaring gawing mas madaling itugma ang linya sa mga tunay na kundisyon ng pabrika.
Ang SINOTECH ay maaaring magbigay ng teknikal na suporta para sa pagpili ng kagamitan, pagpaplano ng produksyon, layout ng linya, gabay sa pag-install, pagsasanay sa pagpapatakbo, at serbisyo pagkatapos ng benta. Ito ay mahalaga dahil ang produksyon ng tubo ay hindi lamang tungkol sa pagbili ng mga makina. Depende rin ito sa machine matching, process control, at pag-unawa ng operator.
Nakakatulong ang isang angkop na linya na bawasan ang oras ng trial-and-error. Tinutulungan din nito ang mga tagagawa na gumawa ng mga tubo na may mas matatag na sukat, mas mahusay na pagtatapos sa ibabaw, at mas maaasahang kalidad ng pagputol.
Ang mga tubo ng PPR ay ginawa sa pamamagitan ng isang kinokontrol na proseso ng pagpilit. Bawat hakbang ay mahalaga. Ang hilaw na materyal ay nakakaapekto sa lakas ng tubo. Pinipilit ang hugis ng tubo. Kinokontrol ng pagkakalibrate ang laki. Pinapanatili ng paglamig ang hugis na matatag. Pagputol at pagmamarka tapusin ang produkto. Ang angkop na PPR Pipe Extrusion Production Line ay tumutulong na gawing mas matatag, mahusay, at mas madaling pamahalaan ang prosesong ito.
A: Ang isang PPR Pipe Extrusion Production Line ay gumagawa ng mga PPR pipe sa pamamagitan ng feeding, extrusion, calibration, cooling, cutting, at stacking.
A: Tinutunaw nito ang materyal na PPR at itinutulak ito sa isang amag ng tubo upang mabuo ang kinakailangang sukat.
A: Kinokontrol nito ang panlabas na diameter, bilog, at hugis ng tubo pagkatapos ng pagpilit.
A: Ang kalidad ng materyal, kontrol ng extrusion, paglamig, bilis ng paghatak, at katumpakan ng pagputol ay nakakaapekto sa panghuling kalidad.
A: Oo. Ang isang matatag na PPR Pipe Extrusion Production Line ay maaaring mabawasan ang basura at mapabuti ang pagkakapare-pareho ng produksyon.


