
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-08-03 Походження: Сайт
Придбання обладнання для видувного формування середньої та великої потужності передбачає високі ставки капіталу. Один помилковий крок може поставити під загрозу всю вашу виробничу лінію та створити серйозні вузькі місця виробництва. Виробники стикаються зі специфічними, високотехнічними проблемами в діапазоні від 5 до 30 л. Ви повинні ефективно контролювати провисання паризона, коли вага смоли збільшується. Вам потрібно оптимізувати час охолодження для більш товстих стінок, щоб зберегти структурну цілісність. Забезпечення рівномірного розподілу матеріалу залишається життєво важливим для важких промислових каністр і великих хімічних контейнерів. Вдала покупка збалансовує тривалість циклу, споживання енергії та надійну післяпродажну підтримку. Ви повинні уникати звичайної пастки оцінки машин лише на початковій вартості обладнання. Узгоджуючи технічні характеристики з вашими точними вимогами до продукту, ви забезпечуєте високонадійний виробничий процес. У цьому посібнику описано, як оцінити критичні параметри машини та зменшити ризики закупівель. Ви точно дізнаєтеся, які технічні характеристики найбільш важливі для виробництва контейнерів середнього розміру.
Розмір визначає життєздатність: контейнери від 5 л до 30 л вимагають точного узгодження потужності екструдера та сили затиску (зазвичай від 150 до 300 кН).
Вибір головки головки має вирішальне значення: перехід від 10 л до 30 л часто диктує вибір між безперервною екструзією та технологіями накопичувальної головки для запобігання деформації заготовок.
Енергія та автоматизація визначають рентабельність інвестицій: гідравліка з сервоприводом і вбудована автоматична система видалення нагару значно знижують витрати на одиницю виробництва.
Перевірка зменшує ризики: ретельне заводське приймальне випробування (FAT) з вашими конкретними формами та смолами є необхідним кроком перед підписанням.
Почніть із визначення ваших точних виробничих цілей. Цільовий обсяг безпосередньо визначає конфігурацію вашої машини. Спочатку ви повинні розрахувати необхідну годинну продуктивність. Цей розрахунок показує, чи найкраще підходить машина з однією станцією чи двома станціями для вашого заводу. Налаштування з однією станцією добре працюють для невеликих обсягів і зберігають початкові вимоги до площі. Машини з двома станціями ефективно подвоїть ваш потенціал виробництва. Для оптимальної роботи вони потребують більшої площі та значно більшої потужності охолодження.
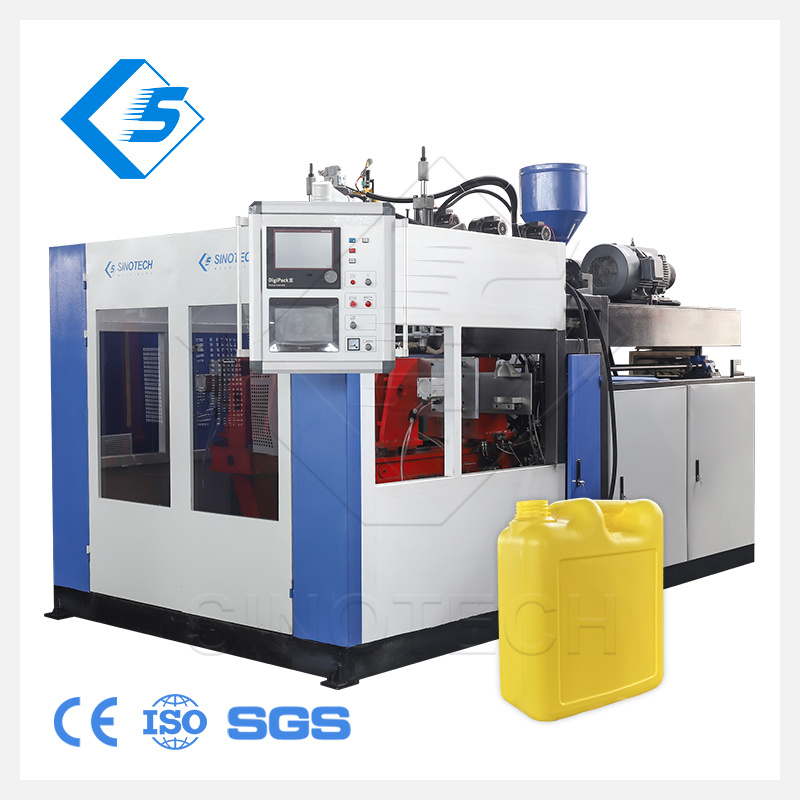
Далі детально визначте параметри конкретного контейнера. Встановіть максимальний обсяг, який ви плануєте виробити. Ви орієнтуєтеся на виділений Машина для видувного формування пляшок 30 л ? Або вам потрібна гнучка установка для обробки розмірів від 5 до 20 л? Визначте вагу порожньої пляшки та точно виміряйте розміри горлечка. Важкі 30-літрові промислові контейнери вимагають чіткого дизайну головок у порівнянні з легкими споживчими 5-літровими пляшками. Ви повинні дотримуватися чіткого послідовного процесу розрахунку:
Визначте вагу нетто порожнього пластикового контейнера.
Визначте необхідний погодинний обсяг виробництва для вашого цільового ринку.
Обчисліть загальний вихід смоли, необхідний за годину, помноживши вагу на об’єм.
Додайте запас безпеки на 20%, щоб врахувати операційну дисперсію та майбутній масштаб.
Нарешті, визначте вимоги до програми. Уважно розгляньте потреби багатошарової коекструзії. Для багатьох хімічних контейнерів потрібні бар’єрні шари для запобігання проникненню небезпечного газу. Ємності для автомобільного масла часто мають прозорі оглядові смужки для перевірки рівня рідини. Сердечники з перероблених матеріалів швидко стають промисловим стандартом. Вони допомагають виробникам досягати суворих цілей сталого розвитку. Ви повинні визначити ці потреби спільної екструзії заздалегідь. Вони суттєво змінюють конфігурацію екструдера та складність головки.
Сила затиску забезпечує належне закриття форми під час фази видування під високим тиском. Контейнери від 5 до 30 л вимагають значного тоннажу. Зазвичай потрібно від 150 до 300 кН сили затиску. Машина має забезпечити достатню силу, щоб агресивно відщипнути товстостінні HDPE або PP. Слабкі шви призводять до катастрофічних поломок контейнерів і дорогих витоків продукту. Виконайте обчислення на основі проектованої площі форми та товщини матеріалу.
Уважно перевірте розміри плити. Вони повинні легко вмістити вашу найбільшу форму об’ємом 30 л. Забезпечте достатній простір для механізмів автоматичного видалення деталей. Тісна площа валика ускладнює робототехнічну інтеграцію та уповільнює зміну форми. Найкраща практика полягає в тому, щоб запитувати креслення компонування у постачальників, щоб перевірити допуски на зазор перед тим, як брати зобов’язання.
Екструдер розплавляє та змішує необроблену пластикову смолу. Ви повинні вибрати оптимальне співвідношення довжини/діаметра (L/D) для вашого матеріалу. Стандартне співвідношення L/D для поліетилену високої щільності (HDPE) коливається від 24:1 до 30:1. Цей точний діапазон забезпечує ретельну пластифікацію. Це запобігає термічній деградації чутливої смоли. Прив’яжіть вихід екструдера безпосередньо до ваших цілей виробництва.
Розрахуйте вагу контейнера, помножену на очікувану погодинну норму виробництва. Це забезпечує ваші Машині для екструзійно-видувного формування не буде важко встигати за швидшим циклом. Малорозмірні екструдери змушують операторів запускати нагрівачі при надто високих температурах, погіршуючи пластик і послаблюючи кінцевий продукт.
Вибір головки головки часто визначає успіх у діапазоні від 5 до 30 л. Безперервна екструзія плавно виштовхує розплавлений пластик. Він прекрасно підходить для контейнерів від 5 до 15 л. Міцність розплаву смоли легко витримує легшу вагу без сильного провисання.
Технологія накопичувальної головки стає необхідною для більш важких промислових контейнерів від 20 до 30 л. Машина зберігає розплавлений пластик у спеціальній камері. Потім він швидко штовхає пластик вниз за допомогою гідравлічного штока. Це швидке падіння повністю мінімізує провисання парисона. Це забезпечує стабільну товщину стінок масивних важких деталей.
Особливість специфікації |
Безперервна екструзія |
Акумуляторна головка |
|---|---|---|
Оптимальний діапазон контейнерів |
Ємності від 5 до 15 л |
Ємність від 20 до 30 л |
Парисон Доставка |
Стійкий, безперервний потік |
Механізм швидкого падіння |
Профілактика провисання |
Залежить від міцності розплаву смоли |
Механічний шток усуває провисання |
Загальні програми |
Пляшки з відбілювачем, маленькі каністри з маслом |
Промислові каністри, хімічні бочки |
Енергоспоживання та автоматизація забезпечують щоденну ефективність роботи. Ви повинні оцінити функції, які безпосередньо покращують маржу виробництва на одиницю.
Порівняйте традиційні гідравлічні системи з сучасними сервогідравлічними варіантами. Традиційна гідравліка забезпечує безперервну роботу насосів на повній швидкості. Вони витрачають величезну кількість електроенергії під час простою. Двигуни з сервоприводом працюють лише тоді, коли дійсно потрібний механічний рух. Вони значно знижують енергоспоживання на 30-40% під час важливих фаз охолодження. Ця єдина функція значно знижує витрати на одиницю комунальних послуг і підвищує рентабельність інвестицій.
Великі контейнери вимагають дуже точного розподілу матеріалу. Ви повинні вказати 100-бальну (або вище) систему контролю товщини стін (WTC) MOOG. Система WTC динамічно регулює зазор під час екструзії. Він розміщує додатковий матеріал у місцях високого навантаження, таких як кути, основи та ручки. Він стратегічно розріджує зони з низьким навантаженням уздовж плоских бічних стінок. Цей точний контроль забезпечує величезну економію смоли протягом року виробництва. Це гарантує структурну цілісність великих каністр без втрати сировини.
Нестача робочої сили робить автоматизацію операційною необхідністю. Оцініть можливості інтеграції машини для допоміжного обладнання. Системи автоматичного видалення відблисків автоматично обрізають верхню та нижню частину та ідеально справляються з відходами. Роботизовані системи виймання деталей безпечно видаляють важкі гарячі контейнери із зони форми. Вбудоване тестування на герметичність запобігає потраплянню дефектних продуктів до кінцевих клієнтів. Повністю автоматизовані лінії зменшують вашу залежність від ручної праці. Вони забезпечують більш безпечне та стабільне виробниче середовище.
Встановлення лінії видувного формування середньої та великої потужності вимагає надійної інфраструктури підприємства. Щоб запобігти затримкам інсталяції, завчасно сформулюйте свої справжні вимоги до комунальних послуг.
Вимоги до охолодженої води: охолоджена вода має вирішальне значення для швидкого циклу. Ви повинні забезпечити правильну швидкість потоку та температуру. Більш товсті стінки контейнера вимагають дуже агресивного охолодження форми.
Стиснене повітря: потреба в стисненому повітрі значно зростає для великих процесів надуву. Переконайтеся, що ваш повітряний компресор забезпечує достатній тиск і високий об’єм одночасно.
Електричне навантаження: планування електричного навантаження не підлягає обговоренню. Переконайтеся, що ваш заклад справляється з піковим стрибком сили струму під час запуску машини та фаз нагріву.
Оцініть складність змін цвілі. Часте перемикання форм об’ємом 5 л на 30 л скорочує час активного виробництва. Шукайте доступні конфігурації стяжок на рамі машини. Лінійні напрямні допомагають операторам плавно та безпечно ковзати важкі форми на місце. Швидкоз’ємні водяний і повітряний колектори значно прискорюють процес перемикання.
Ретельно оцініть складність людино-машинного інтерфейсу (HMI). Експлуатація комплексу Машина для видувного формування пластикових контейнерів потребує відповідної підготовки. HMI повинен мати інтуїтивно зрозумілі елементи керування та сенсорні екрани. Операторам потрібні доступні діагностичні екрани для моніторингу температури та тиску. Чітка реєстрація несправностей мінімізує час на усунення несправностей під час раптової зупинки. Складні машини працюють найкраще, коли оператори впевнено керують цифровою панеллю керування.
Ніколи не покладайтеся лише на маркетингові брошури, складаючи короткий список постачальників. Вимагайте конкретних доказів спроможності. Попросіть тематичні дослідження або технічні довідкові відео. Подивіться, як їхні машини виробляють подібні розміри за точно вказаний час циклу. Якщо вам потрібна каністра об’ємом 25 л, вимагайте необрізаного відеодоказу безперервної роботи об’ємом 25 л.
Суворі заводські приймальні випробування (FAT) зменшують основні ризики закупівель. Встановіть чіткі протоколи FAT безпосередньо у вашому договорі купівлі. Ви повинні провести тест, використовуючи свій точний сорт смоли та конкретну форму. Перевірте допуски ваги порожньої пляшки. Підтвердьте час циклу, перш ніж затверджувати остаточне відправлення. Цей профілактичний крок запобігає неприємним технічним сюрпризам на вашому заводі.
Перевірте наявність місцевих запасних частин перед підписанням. Тривалий простой руйнує операційну прибутковість. Шукайте машини, які пропонують розширені можливості віддаленого усунення несправностей через інтеграцію IoT. Інженери постачальників можуть діагностувати проблеми програмного забезпечення здалеку, заощаджуючи дні очікування. Нарешті, переконайтеся в дотриманні регіональних вимог безпеки. Машина має відповідати визнаним стандартам CE або OSHA. Захисні двері, оптичні світлові завіси та доступні аварійні зупинки є обов’язковими для захисту оператора.
Для успішного придбання машини потрібна збалансована матриця рішень. Ви повинні постійно зважувати технічні можливості та операційну ефективність. Надайте пріоритет відповідному вибору різьбової головки та потужній затискній силі для діапазону від 5 до 30 л. Використовуйте сучасні сервосистеми та контролери WTC для постійної економії матеріалів та енергії. Враховуйте надійність постачальника та дотримуйтеся суворих протоколів тестування.
Негайно вживайте заходів, визначивши вагу, розміри та конкретні контейнери, а також цілі. Об’єднайте ці деталі в стандартизований запит на пропозицію (RFQ). Порівняйте виробників, які ввійшли до короткого списку, об’єктивно проти цього технічного документа. Цей проактивний підхід гарантує, що ви придбаєте обладнання, яке точно відповідає вашим робочим потребам.
A: Тривалість циклу для 30-літрових контейнерів зазвичай становить від 60 до 120 секунд. Час охолодження є основним вузьким місцем. Більш товсті стінки потребують більш тривалої фази охолодження, щоб запобігти деформації під час виштовхування. Використання ефективних систем охолодження води та оптимізованих каналів охолодження форми може значно скоротити цей час циклу.
A: Ваш вибір повністю залежить від обсягу та розміру. Машини з однією станцією вимагають менших початкових інвестицій і меншої площі. Вони ідеально підходять для середнього виробництва. Встановлення подвійної станції подвоїть вашу продуктивність, але потребує більшої площі та більшого початкового капіталу. Вибирайте подвійну станцію лише в тому випадку, якщо обсяг продажів гарантує безперебійну роботу.
A: Так, ви можете запускати обидва матеріали, але це вимагає ретельного налаштування. HDPE і PP мають різні індекси текучості розплаву і теплові властивості. Ви повинні налаштувати конструкції шнеків, параметри контролю температури та швидкості екструдера. Ретельне очищення системи між змінами матеріалу має вирішальне значення для підтримки структурної цілісності.
A: Установка великої місткості вимагає значної площі. Ви повинні враховувати площу машини, а також зазор для захисних дверей і важких змін форми. Крім того, зарезервуйте місце для життєво важливого допоміжного обладнання. Це включає в себе промислові холодильні установки, подрібнювачі матеріалів, автозавантажувачі та вихідні конвеєри. Плануйте принаймні удвічі більші фізичні розміри машини.
