
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-08-03 Pinagmulan: Site
Ang pagbili ng mid-to-large capacity na blow molding equipment ay nagsasangkot ng mataas na capital stakes. Ang isang maling hakbang ay maaaring makompromiso ang iyong buong linya ng produksyon at lumikha ng malubhang mga bottleneck sa produksyon. Ang mga tagagawa ay nahaharap sa mga partikular, mataas na teknikal na hamon sa loob ng 5L hanggang 30L na hanay. Dapat mong pamahalaan ang parison sag nang epektibo habang tumataas ang timbang ng resin. Kailangan mong i-optimize ang mga oras ng paglamig para sa mas makapal na pader upang mapanatili ang integridad ng istruktura. Ang pagtiyak ng pare-parehong pamamahagi ng materyal ay nananatiling mahalaga para sa mabibigat na gawaing pang-industriya na jerry can at malalaking lalagyan ng kemikal. Binabalanse ng matagumpay na pagbili ang cycle ng oras, pagkonsumo ng enerhiya, at maaasahang after-sales support. Dapat mong iwasan ang karaniwang bitag ng pagsusuri ng mga makina sa paunang halaga ng kagamitan lamang. Sa pamamagitan ng pag-align ng mga teknikal na detalye sa iyong eksaktong mga hinihingi sa produkto, sinisiguro mo ang isang lubos na maaasahang proseso ng pagmamanupaktura. Tinutuklas ng gabay na ito kung paano suriin ang mga kritikal na parameter ng makina at pagaanin ang mga panganib sa pagkuha. Matututuhan mo nang eksakto kung anong mga detalye ang pinakamahalaga para sa paggawa ng mid-sized na container.
Tinutukoy ng laki ang posibilidad na mabuhay: 5L hanggang 30L container ay nangangailangan ng tumpak na pagtutugma ng extruder output at clamping force (karaniwang 150KN hanggang 300KN).
Ang pagpili ng die head ay kritikal: Ang paglipat mula 10L hanggang 30L ay kadalasang nagdidikta ng pagpili sa pagitan ng tuluy-tuloy na extrusion at accumulator head na mga teknolohiya upang maiwasan ang parison deformation.
Ang enerhiya at automation ay nagdidikta ng ROI: Ang hydraulics na hinimok ng servo at pinagsamang auto-deflashing ay makabuluhang nagpapababa ng mga gastos sa produksyon sa bawat yunit.
Ang pag-verify ay nagpapagaan ng panganib: Ang mahigpit na Factory Acceptance Testing (FAT) sa iyong mga partikular na amag at resin ay isang hindi mapag-usapan na hakbang bago mag-sign-off.
Magsimula sa pamamagitan ng pagmamapa ng iyong eksaktong mga layunin sa produksyon. Direktang idinidikta ng mga target ng volume ang configuration ng iyong machine. Dapat mo munang kalkulahin ang iyong kinakailangang oras-oras na output. Ang pagkalkula na ito ay nagpapakita kung ang isang single-station o double-station na makina ay pinakaangkop sa iyong pabrika. Gumagana nang maayos ang mga pag-setup ng solong istasyon para sa mas mababang volume at mapanatiling madaling pamahalaan ang mga kinakailangan sa paunang footprint. Ang mga double-station machine ay epektibong doblehin ang iyong potensyal na output. Nangangailangan sila ng mas malaking pisikal na bakas ng paa at higit na higit na kapasidad sa paglamig upang gumana nang mahusay.
Susunod, tukuyin nang detalyado ang iyong mga partikular na parameter ng container. Itakda ang maximum na volume na plano mong gawin. Tina-target mo ba ang isang nakatuon 30L Bottle Blow Molding Machine ? O kailangan mo ba ng flexible setup na humahawak ng 5L hanggang 20L na laki? Ituro ang walang laman na bigat ng bote at sukatin nang tumpak ang mga sukat ng leeg. Ang mabibigat na 30L na pang-industriya na lalagyan ay nangangailangan ng natatanging disenyo ng die head kumpara sa magaan na 5L na bote ng consumer. Dapat mong sundin ang isang malinaw na sequential na proseso ng pagkalkula:
Tukuyin ang netong bigat ng walang laman na lalagyang plastik.
Tukuyin ang kinakailangang oras-oras na dami ng produksyon para sa iyong target na merkado.
Kalkulahin ang kabuuang dami ng resin na kailangan kada oras sa pamamagitan ng pagpaparami ng timbang sa dami.
Magdagdag ng 20% na margin sa kaligtasan upang isaalang-alang ang pagkakaiba-iba ng pagpapatakbo at sukat sa hinaharap.
Panghuli, tukuyin ang mga kinakailangan na partikular sa application. Isaalang-alang nang mabuti ang multi-layer co-extrusion na pangangailangan. Maraming mga lalagyan ng kemikal ang nangangailangan ng mga barrier layer upang maiwasan ang mapanganib na gas permeation. Ang mga lalagyan ng langis ng sasakyan ay madalas na nagtatampok ng mga transparent na guhit na view upang suriin ang mga antas ng likido. Ang mga recycled na core ng materyal ay mabilis na nagiging pamantayan sa industriya. Tinutulungan nila ang mga tagagawa na makamit ang mahigpit na mga layunin sa pagpapanatili. Dapat mong tukuyin ang mga pangangailangan ng co-extrusion na ito nang maaga. Malubhang binabago nila ang mga configuration ng extruder at namamatay ang pagiging kumplikado ng ulo.
Tinitiyak ng puwersa ng pag-clamping ang wastong pagsasara ng amag sa panahon ng high-pressure blow phase. Ang 5L hanggang 30L na lalagyan ay nangangailangan ng malaking tonelada. Karaniwang kailangan mo sa pagitan ng 150KN at 300KN ng clamping force. Ang makina ay dapat magbigay ng sapat na puwersa upang agresibong kurutin ang makapal na pader na HDPE o PP. Ang mahihinang tahi ay humahantong sa mapaminsalang mga pagkabigo sa lalagyan at magastos na pagtagas ng produkto. Gawin ang matematika batay sa inaasahang lugar ng iyong amag at kapal ng materyal.
I-verify nang mabuti ang mga sukat ng platen. Dapat nilang mapaunlakan ang iyong pinakamalaking 30L na amag nang madali. Tiyakin ang sapat na clearance para sa mga awtomatikong mekanismo ng pag-alis ng bahagi. Ang isang masikip na platen area ay nagpapalubha ng robotic integration at nagpapabagal sa pagbabago ng amag. Ang isang pinakamahusay na kasanayan ay nagsasangkot ng paghiling ng mga guhit ng layout mula sa mga vendor upang i-verify ang mga pagpapahintulot sa clearance bago gumawa ng isang pangako.
Natutunaw at hinahalo ng extruder ang iyong hilaw na plastik na dagta. Dapat mong piliin ang pinakamainam na ratio ng Haba/Diameter (L/D) para sa iyong materyal. Ang karaniwang L/D ratio para sa high-density polyethylene (HDPE) ay mula 24:1 hanggang 30:1. Tinitiyak ng tumpak na hanay na ito ang masusing plasticization. Pinipigilan nito ang thermal degradation ng sensitibong dagta. Direktang itali ang output ng extruder sa iyong mga target sa produksyon.
Kalkulahin ang timbang ng iyong container na na-multiply sa inaasahang oras-oras na rate ng produksyon. Tinitiyak nito ang iyong Ang Extrusion Blow Molding Machine ay hindi magpupumilit na makasabay sa mas mabilis na cycle. Pinipilit ng mga undersized extruder ang mga operator na magpatakbo ng mga heater sa sobrang mataas na temperatura, na nagpapasama sa plastic at nagpapahina sa huling produkto.
Ang pagpili ng die head ay kadalasang nagdidikta ng tagumpay sa hanay ng 5L hanggang 30L. Tuluy-tuloy na itinutulak palabas ang natunaw na plastik. Gumagana ito nang maganda para sa 5L hanggang 15L na lalagyan. Ang lakas ng pagkatunaw ng dagta ay madaling sumusuporta sa mas magaan na timbang ng parison nang walang matinding sagging.
Nagiging mahalaga ang teknolohiya ng Accumulator head para sa mas mabibigat na 20L hanggang 30L na mga lalagyang pang-industriya. Iniimbak ng makina ang tinunaw na plastik sa isang nakalaang silid. Pagkatapos ay mabilis nitong itinutulak ang plastic pababa gamit ang isang hydraulic ram. Ang mabilis na pagbaba na ito ay lubos na nagpapaliit ng parison sag. Tinitiyak nito ang lubos na pare-parehong kapal ng pader sa malalaki at mabibigat na bahagi.
Tampok ng Pagtutukoy |
Patuloy na Extrusion |
Ulo ng Accumulator |
|---|---|---|
Pinakamainam na Saklaw ng Lalagyan |
5L hanggang 15L na kapasidad |
20L hanggang 30L na kapasidad |
Paghahatid ng Parison |
Panay, tuluy-tuloy na daloy |
Mekanismo ng mabilis na pagbaba |
Pag-iwas sa Sag |
Umaasa sa lakas ng pagkatunaw ng dagta |
Tinatanggal ng mekanikal na ram ang sag |
Mga Karaniwang Aplikasyon |
Mga bote ng pampaputi, maliliit na lata ng langis |
Pang-industriya na jerry can, mga kemikal na drum |
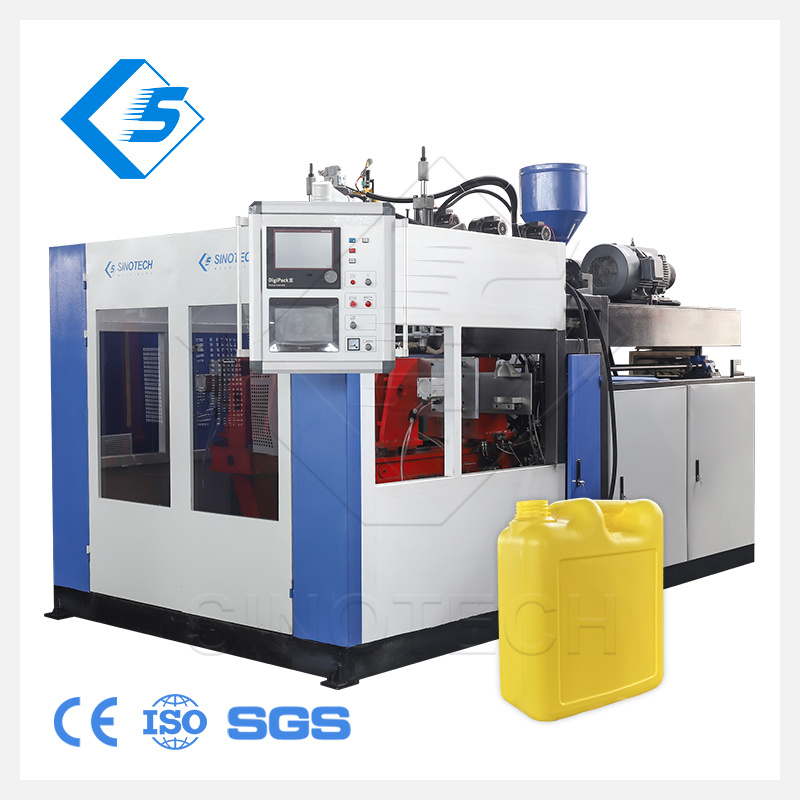
Ang paggamit ng enerhiya at automation ay nagtutulak ng pang-araw-araw na kahusayan sa pagpapatakbo. Dapat mong suriin ang mga feature na direktang nagpapahusay sa mga margin ng produksyon ng bawat unit.
Ikumpara ang mga tradisyunal na hydraulic system laban sa mga modernong opsyon sa servo-hydraulic. Ang mga tradisyunal na haydroliko ay patuloy na nagpapatakbo ng mga bomba sa buong bilis. Nag-aaksaya sila ng napakalaking halaga ng kuryente sa mga oras ng walang ginagawa. Ang mga motor na pinapaandar ng servo ay gumagana lamang kapag ang mekanikal na paggalaw ay talagang kinakailangan. Malaki ang pagbabawas ng mga ito sa paggamit ng kuryente ng 30-40% sa mga mahahalagang yugto ng paglamig. Ang nag-iisang feature na ito ay lubhang nagpapababa ng mga gastos sa bawat yunit ng utility at nagpapalaki sa iyong return on investment.
Ang malalaking lalagyan ay nangangailangan ng lubos na tumpak na pamamahagi ng materyal. Dapat kang tumukoy ng 100-point (o mas mataas) na MOOG Wall Thickness Control (WTC) system. Ang isang WTC system ay dynamic na inaayos ang die gap sa panahon ng pagpilit. Naglalagay ito ng karagdagang materyal sa mga high-stress point tulad ng mga sulok, base, at mga hawakan. Madiskarteng pinapanipis nito ang mga lugar na mababa ang stress sa mga patag na sidewalls. Ang tumpak na kontrol na ito ay nagbibigay ng napakalaking pagtitipid ng resin sa isang taon ng produksyon. Ginagarantiyahan nito ang integridad ng istruktura ng malalaking jerry can nang hindi sinasayang ang mga hilaw na materyales.
Ang mga kakulangan sa paggawa ay ginagawang isang pangangailangan sa pagpapatakbo ang automation. Tayahin ang mga kakayahan sa pagsasama ng makina para sa mga pantulong na kagamitan. Awtomatikong pinuputol ng mga auto-deflashing system ang itaas, ibaba, at perpektong pinangangasiwaan ang basura. Ang mga robotic part take-out system ay ligtas na nag-aalis ng mabibigat at mainit na lalagyan mula sa lugar ng amag. Pinipigilan ng inline leak testing ang mga may sira na produkto na maabot ang iyong mga end customer. Ang mga ganap na automated na linya ay nagbabawas sa iyong pag-asa sa manu-manong paggawa. Tinitiyak nila ang isang mas ligtas, lubos na pare-parehong kapaligiran sa produksyon.
Ang pag-install ng mid-to-large capacity blow molding line ay nangangailangan ng matatag na imprastraktura ng pasilidad. I-mapa ang iyong tunay na mga kinakailangan sa utility nang maaga upang maiwasan ang mga pagkaantala sa pag-install.
Mga Hinihingi ng Pinalamig na Tubig: Ang pinalamig na tubig ay mahalaga para sa mabilis na mga oras ng pag-ikot. Dapat kang magbigay ng tamang daloy at temperatura. Ang mas makapal na mga pader ng lalagyan ay nangangailangan ng lubos na agresibong paglamig ng amag.
Compressed Air: Ang mga hinihingi ng compressed air ay tumataas nang malaki para sa malalaking proseso ng paglobo. I-verify na ang iyong air compressor ay naghahatid ng sapat na presyon at mataas na volume nang sabay-sabay.
Electrical Load: Nananatiling non-negotiable ang pagpaplano ng electric load. Tiyaking pinangangasiwaan ng iyong pasilidad ang peak amperage spike sa panahon ng pagsisimula ng makina at mga yugto ng pag-init.
Suriin ang kahirapan ng mga pagbabago sa amag. Ang mga madalas na pagbabago sa pagitan ng 5L at 30L na mga amag ay nakakabawas sa aktibong oras ng produksyon. Maghanap ng mga naa-access na kumpigurasyon ng tie-bar sa frame ng makina. Ang mga linear na gabay ay tumutulong sa mga operator na i-slide ang mabibigat na amag sa lugar nang maayos at ligtas. Ang mabilisang paglabas ng tubig at mga air manifold ay lubhang nagpapabilis sa proseso ng pagbabago.
Maingat na suriin ang pagiging kumplikado ng Human-Machine Interface (HMI). Nagpapatakbo ng isang complex Ang Plastic Container Blow Molding Machine ay nangangailangan ng wastong pagsasanay. Ang HMI ay dapat na nagtatampok ng lubos na madaling maunawaan na mga kontrol at mga touchscreen. Ang mga operator ay nangangailangan ng mga naa-access na diagnostic screen upang masubaybayan ang mga temperatura at presyon. Ang clear fault logging ay nagpapaliit sa oras ng pag-troubleshoot sa isang biglaang paghinto. Ang mga kumplikadong makina ay pinakamahusay na tumatakbo kapag ang mga operator ay kumpiyansa na nag-navigate sa digital control panel.
Huwag umasa sa mga brochure sa marketing nang nag-iisa kapag nag-shortlist ng mga vendor. Humingi ng kongkretong patunay ng kakayahan. Humingi ng mga case study o teknikal na sangguniang video. Panoorin ang kanilang mga makina na gumagawa ng magkatulad na laki sa eksaktong naka-quote na cycle time. Kung kailangan mo ng 25L jerry can, humiling ng hindi pinutol na video na ebidensya ng 25L na tuloy-tuloy na pagtakbo.
Ang Rigorous Factory Acceptance Testing (FAT) ay nagpapagaan ng mga pangunahing panganib sa pagkuha. Magtatag ng malinaw na mga protocol ng FAT nang direkta sa iyong kontrata sa pagbili. Dapat mong patakbuhin ang pagsubok gamit ang iyong eksaktong grado ng resin at tiyak na amag. I-verify ang mga walang laman na bottle weight tolerances. Kumpirmahin ang mga oras ng pag-ikot bago aprubahan ang huling pagpapadala. Pinipigilan ng proactive na hakbang na ito ang masasamang teknikal na sorpresa sa iyong factory floor.
I-verify ang pagkakaroon ng mga lokal na ekstrang bahagi bago pumirma. Ang pinahabang downtime ay sumisira sa kakayahang kumita sa pagpapatakbo. Maghanap ng mga makina na nag-aalok ng mga advanced na remote na kakayahan sa pag-troubleshoot sa pamamagitan ng pagsasama ng IoT. Ang mga inhinyero ng nagbebenta ay maaaring mag-diagnose ng mga isyu sa software mula sa malayo, na nakakatipid ng mga araw ng oras ng paghihintay. Panghuli, tiyakin ang pagsunod sa mga pagsunod sa kaligtasan sa rehiyon. Dapat matugunan ng makina ang mga kinikilalang pamantayan ng CE o OSHA. Ang mga safety door, optical light curtain, at accessible na emergency stop ay sapilitan para sa proteksyon ng operator.
Ang matagumpay na pagbili ng makina ay nangangailangan ng balanseng decision matrix. Dapat mong timbangin ang mga teknikal na kakayahan laban sa kahusayan sa pagpapatakbo nang palagian. Unahin ang naaangkop na pagpili ng die head at matatag na puwersa ng pag-clamping para sa hanay na 5L hanggang 30L. Gamitin ang mga modernong servo system at WTC controllers para sa tuluy-tuloy na pagtitipid sa materyal at enerhiya. Salik sa pagiging maaasahan ng vendor at ipatupad ang mahigpit na mga protocol sa pagsubok.
Kumilos kaagad sa pamamagitan ng pag-compile ng iyong partikular na mga timbang, dimensyon, at layunin ng output ng iyong container. Pagsama-samahin ang mga detalyeng ito sa isang standardized Request for Quote (RFQ). Ang benchmark ay nag-shortlist ng mga tagagawa nang walang layunin laban sa teknikal na dokumentong ito. Tinitiyak ng proactive na diskarteng ito na makakakuha ka ng mga kagamitang akma sa iyong mga pangangailangan sa pagpapatakbo.
A: Ang mga tagal ng pag-ikot para sa 30L container ay karaniwang mula 60 hanggang 120 segundo. Ang oras ng paglamig ay kumakatawan sa pangunahing bottleneck. Ang mas makapal na pader ay nangangailangan ng mas mahabang yugto ng paglamig upang maiwasan ang pagpapapangit sa oras ng pagbuga. Ang paggamit ng mahusay na mga sistema ng pinalamig na tubig at na-optimize na mga channel ng paglamig ng amag ay maaaring makabuluhang bawasan ang oras ng pag-ikot na ito.
A: Ang iyong pagpili ay ganap na nakasalalay sa dami at bakas ng paa. Ang mga single-station machine ay nangangailangan ng mas mababang paunang pamumuhunan at mas kaunting espasyo sa sahig. Nababagay ang mga ito sa moderate production runs perfectly. Doblehin ng mga double-station setup ang iyong output ngunit nangangailangan ng mas malalaking footprint at mas mataas na upfront capital. Pumili lang ng double-station kung ginagarantiyahan ng dami ng iyong benta ang tuluy-tuloy na operasyon.
A: Oo, maaari mong patakbuhin ang parehong mga materyales, ngunit nangangailangan ito ng maingat na pagsasaayos. Ang HDPE at PP ay nagtataglay ng iba't ibang melt flow index at thermal properties. Dapat mong ayusin ang mga disenyo ng turnilyo, mga setting ng pagkontrol sa temperatura, at bilis ng extruder. Ang paglilinis ng system nang lubusan sa pagitan ng mga pagbabago sa materyal ay napakahalaga upang mapanatili ang integridad ng istruktura.
A: Ang isang malaking kapasidad na setup ay nangangailangan ng malaking espasyo sa sahig. Dapat mong isaalang-alang ang bakas ng paa ng makina, kasama ang clearance para sa mga pintuan ng kaligtasan at mga pagbabago sa mabigat na amag. Bukod pa rito, magreserba ng espasyo para sa mahahalagang kagamitang pantulong. Kabilang dito ang mga pang-industriya na chiller, mga gilingan ng materyal, mga auto-loader, at mga exit conveyor. Magplano ng hindi bababa sa dalawang beses sa pisikal na sukat ng makina.
