
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-03 Pochodzenie: Strona
Zakup sprzętu do formowania z rozdmuchem o średniej i dużej wydajności wiąże się z wysokimi nakładami kapitałowymi. Pojedynczy błąd może zagrozić całej linii produkcyjnej i spowodować poważne wąskie gardła w produkcji. Producenci w zakresie pojemności od 5 do 30 litrów stoją przed specyficznymi, wysoce technicznymi wyzwaniami. Należy skutecznie kontrolować ugięcie kształtki w miarę wzrostu masy żywicy. Aby zachować integralność strukturalną, należy zoptymalizować czas chłodzenia grubszych ścian. Zapewnienie równomiernej dystrybucji materiału ma kluczowe znaczenie w przypadku ciężkich kanistrów przemysłowych i dużych pojemników na chemikalia. Udany zakup równoważy czas cyklu, zużycie energii i niezawodne wsparcie posprzedażowe. Należy unikać powszechnej pułapki oceniania maszyn wyłącznie na podstawie początkowych kosztów sprzętu. Dostosowując specyfikacje techniczne do dokładnych wymagań produktu, zabezpieczasz wysoce niezawodny proces produkcyjny. W tym przewodniku omówiono sposoby oceny krytycznych parametrów maszyny i ograniczania ryzyka związanego z zaopatrzeniem. Dowiesz się dokładnie, jakie specyfikacje mają największe znaczenie przy produkcji kontenerów średniej wielkości.
Rozmiar decyduje o żywotności: pojemniki o pojemności od 5 do 30 litrów wymagają precyzyjnego dopasowania wydajności wytłaczarki i siły zwarcia (zwykle od 150 KN do 300 KN).
Wybór głowicy gwinciarskiej ma kluczowe znaczenie: przejście z 10 l na 30 l często narzuca wybór pomiędzy technologią ciągłego wytłaczania a technologią głowicy akumulatorowej, aby zapobiec deformacji przedformy.
Energia i automatyzacja wyznaczają zwrot z inwestycji: hydraulika napędzana serwomechanizmem i zintegrowane automatyczne usuwanie blachy znacznie obniżają jednostkowe koszty produkcji.
Weryfikacja zmniejsza ryzyko: Rygorystyczne testy akceptacji fabrycznej (FAT) z użyciem konkretnych form i żywic to niepodlegający negocjacjom etap przed podpisaniem umowy.
Rozpocznij od ustalenia dokładnych celów produkcyjnych. Docelowe ilości bezpośrednio decydują o konfiguracji komputera. Najpierw należy obliczyć wymaganą wydajność godzinową. Obliczenia te pokazują, czy maszyna jedno- czy dwustanowiskowa najlepiej pasuje do Twojej fabryki. Konfiguracje jednostanowiskowe sprawdzają się dobrze w przypadku mniejszych wolumenów i pozwalają na łatwe zarządzanie początkowymi wymaganiami dotyczącymi powierzchni. Maszyny dwustanowiskowe skutecznie podwajają potencjał wyjściowy. Do optymalnego działania wymagają większej powierzchni i znacznie większej wydajności chłodzenia.
Następnie szczegółowo zdefiniuj konkretne parametry kontenera. Ustal maksymalną objętość, jaką planujesz wyprodukować. Czy kierujesz reklamy do dedykowanego Maszyna do formowania z rozdmuchem butelek 30L ? A może potrzebujesz elastycznej konfiguracji obsługującej rozmiary od 5L do 20L? Określ wagę pustej butelki i dokładnie zmierz wymiary szyjki. Ciężkie pojemniki przemysłowe o pojemności 30 litrów wymagają odmiennych konstrukcji głowic gwinciarskich w porównaniu z lekkimi butelkami konsumenckimi o pojemności 5 litrów. Należy postępować zgodnie z przejrzystym procesem obliczeń sekwencyjnych:
Określ masę netto pustego plastikowego pojemnika.
Określ wymaganą godzinową wielkość produkcji dla swojego rynku docelowego.
Oblicz całkowitą wydajność żywicy potrzebną na godzinę, mnożąc wagę przez objętość.
Dodaj 20% margines bezpieczeństwa, aby uwzględnić odchylenia operacyjne i przyszłą skalę.
Na koniec należy określić wymagania specyficzne dla aplikacji. Należy dokładnie rozważyć potrzeby w zakresie współwytłaczania wielowarstwowego. Wiele pojemników na chemikalia wymaga warstw barierowych, aby zapobiec przenikaniu niebezpiecznych gazów. Pojemniki na olej samochodowy często mają przezroczyste paski umożliwiające sprawdzenie poziomu płynu. Rdzenie z materiałów pochodzących z recyklingu szybko stają się standardem branżowym. Pomagają producentom osiągnąć rygorystyczne cele w zakresie zrównoważonego rozwoju. Należy wcześnie określić te potrzeby w zakresie współwytłaczania. Drastycznie zmieniają konfiguracje wytłaczarek i złożoność głowicy gwinciarskiej.
Siła docisku zapewnia prawidłowe zamknięcie formy w fazie rozdmuchu wysokociśnieniowego. Kontenery o pojemności od 5 do 30 litrów wymagają znacznego tonażu. Zwykle potrzebujesz siły zwarcia od 150 KN do 300 KN. Maszyna musi zapewniać siłę wystarczającą do agresywnego odrywania grubościennego HDPE lub PP. Słabe szwy prowadzą do katastrofalnych w skutkach awarii pojemników i kosztownych wycieków produktów. Wykonaj obliczenia w oparciu o przewidywany obszar formy i grubość materiału.
Sprawdź dokładnie wymiary płyty. Muszą łatwo pomieścić największą formę o pojemności 30 litrów. Zapewnij odpowiedni prześwit dla automatycznych mechanizmów usuwania części. Ciasna powierzchnia płyty komplikuje integrację robotów i spowalnia zmianę form. Najlepsza praktyka polega na żądaniu od dostawców rysunków układu w celu sprawdzenia tolerancji prześwitów przed podjęciem zobowiązania.
Wytłaczarka topi i miesza surową żywicę plastikową. Musisz wybrać optymalny stosunek długości do średnicy (L/D) dla swojego materiału. Standardowy stosunek L/D dla polietylenu o dużej gęstości (HDPE) waha się od 24:1 do 30:1. Tak precyzyjny zakres zapewnia dokładne uplastycznienie. Zapobiega degradacji termicznej wrażliwej żywicy. Powiąż wydajność wytłaczarki bezpośrednio z celami produkcyjnymi.
Oblicz wagę kontenera pomnożoną przez oczekiwaną godzinową wydajność produkcji. To gwarantuje Maszyna do wytłaczania z rozdmuchem nie będzie miała trudności z dotrzymaniem krótszych czasów cykli. Niewymiarowe wytłaczarki zmuszają operatorów do uruchamiania grzejników w zbyt wysokich temperaturach, co powoduje degradację tworzywa sztucznego i osłabienie produktu końcowego.
Wybór głowicy gwinciarskiej często decyduje o powodzeniu w zakresie od 5 do 30 litrów. Ciągłe wytłaczanie równomiernie wypycha stopiony plastik. Świetnie sprawdza się w pojemnikach o pojemności od 5L do 15L. Wytrzymałość stopu żywicy z łatwością wytrzymuje mniejszą masę przedformy bez poważnego uginania się.
Technologia głowicy akumulatorowej staje się niezbędna w przypadku cięższych kontenerów przemysłowych o pojemności od 20 l do 30 l. Maszyna przechowuje stopiony plastik w dedykowanej komorze. Następnie szybko popycha plastik w dół za pomocą siłownika hydraulicznego. Ten szybki spadek całkowicie minimalizuje ugięcie kształtki wstępnej. Zapewnia bardzo stałą grubość ścianek w masywnych, ciężkich częściach.
Specyfikacja Funkcja |
Ciągłe wytłaczanie |
Głowica akumulatora |
|---|---|---|
Optymalny zakres kontenerów |
Pojemność od 5L do 15L |
Pojemność od 20L do 30L |
Dostawa do Paryża |
Stały, ciągły przepływ |
Mechanizm szybkiego opadania |
Zapobieganie zwisaniu |
Opiera się na wytrzymałości stopu żywicy |
Mechaniczny siłownik eliminuje ugięcie |
Typowe zastosowania |
Butelki po wybielaczu, małe puszki po oleju |
Przemysłowe kanistry, beczki chemiczne |
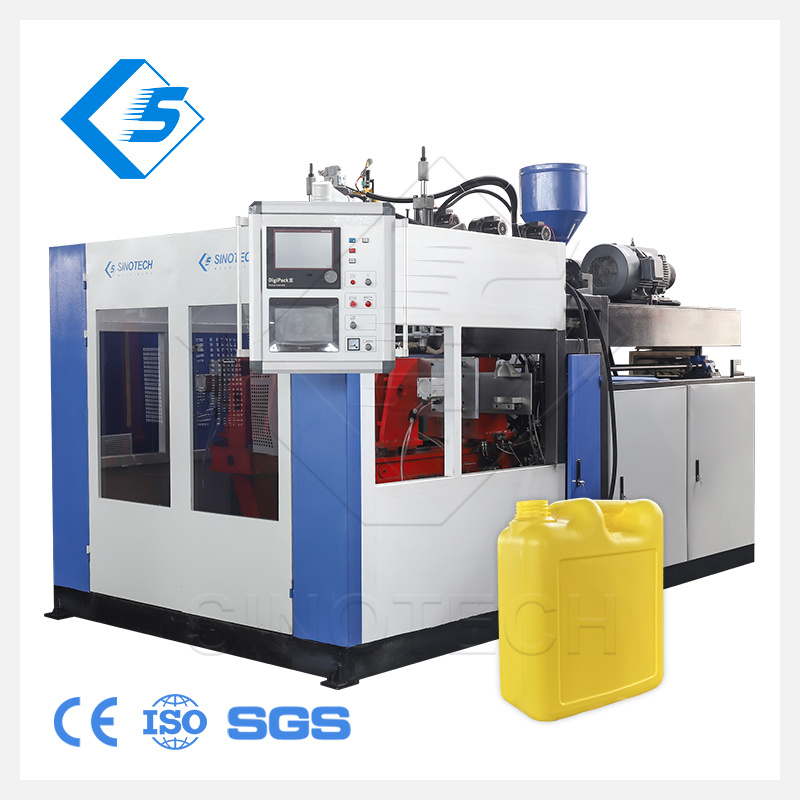
Zużycie energii i automatyzacja wpływają na codzienną wydajność operacyjną. Musisz ocenić funkcje, które bezpośrednio poprawiają marże produkcyjne na jednostkę.
Porównaj tradycyjne układy hydrauliczne z nowoczesnymi opcjami serwohydraulicznym. Tradycyjny układ hydrauliczny utrzymuje pompy w sposób ciągły z pełną prędkością. W czasie przestoju marnują ogromne ilości energii elektrycznej. Silniki napędzane serwo działają tylko wtedy, gdy faktycznie wymagany jest ruch mechaniczny. Znacząco zmniejszają zużycie energii o 30–40% w kluczowych fazach chłodzenia. Ta pojedyncza funkcja drastycznie obniża jednostkowe koszty mediów i zwiększa zwrot z inwestycji.
Duże pojemniki wymagają bardzo precyzyjnego rozprowadzania materiału. Należy określić 100-punktowy (lub wyższy) system kontroli grubości ścianki MOOG (WTC). System WTC dynamicznie reguluje szczelinę matrycy podczas wytłaczania. Umieszcza dodatkowy materiał w punktach o dużym naprężeniu, takich jak narożniki, podstawy i uchwyty. Strategicznie rozrzedza obszary o niskim naprężeniu wzdłuż płaskich ścian bocznych. Ta precyzyjna kontrola zapewnia ogromne oszczędności żywicy w ciągu roku produkcyjnego. Gwarantuje integralność strukturalną dużych kanistrów bez marnowania surowców.
Niedobory siły roboczej sprawiają, że automatyzacja jest koniecznością operacyjną. Oceń możliwości integracji maszyny z wyposażeniem pomocniczym. Systemy automatycznego usuwania płomienia automatycznie przycinają górę, dół i doskonale radzą sobie z odpadami. Zrobotyzowane systemy odbioru części bezpiecznie usuwają ciężkie, gorące pojemniki z obszaru formy. Inline testowanie szczelności zapobiega dotarciu wadliwych produktów do klientów końcowych. W pełni zautomatyzowane linie zmniejszają zależność od pracy ręcznej. Zapewniają bezpieczniejsze i wysoce spójne środowisko produkcyjne.
Zainstalowanie linii do formowania z rozdmuchem o średniej i dużej wydajności wymaga solidnej infrastruktury. Aby zapobiec opóźnieniom w instalacji, należy wcześniej określić rzeczywiste wymagania dotyczące mediów.
Zapotrzebowanie na wodę lodową: Woda lodowa ma kluczowe znaczenie dla krótkich czasów cykli. Należy zapewnić prawidłowe natężenie przepływu i temperaturę. Grubsze ścianki pojemnika wymagają bardzo agresywnego chłodzenia formy.
Sprężone powietrze: Zapotrzebowanie na sprężone powietrze znacznie wzrasta w przypadku dużych procesów balonowania. Sprawdź, czy sprężarka powietrza zapewnia jednocześnie odpowiednie ciśnienie i dużą objętość.
Obciążenie elektryczne: Planowanie obciążenia elektrycznego nie podlega negocjacjom. Upewnij się, że Twój zakład radzi sobie ze szczytowym wzrostem natężenia prądu podczas faz uruchamiania maszyny i nagrzewania.
Oceń trudność zmian pleśni. Częste zmiany form z 5L na 30L skracają czas aktywnej produkcji. Poszukaj dostępnych konfiguracji kolumn na ramie maszyny. Prowadnice liniowe pomagają operatorom płynnie i bezpiecznie przesuwać ciężkie formy na miejsce. Szybkozłącza rozdzielaczy wody i powietrza drastycznie przyspieszają proces zmiany.
Oceń dokładnie złożoność interfejsu człowiek-maszyna (HMI). Obsługa kompleksu Maszyna do formowania z rozdmuchem plastikowych pojemników wymaga odpowiedniego przeszkolenia. Interfejs HMI powinien być wyposażony w wysoce intuicyjne elementy sterujące i ekrany dotykowe. Operatorzy potrzebują dostępnych ekranów diagnostycznych do monitorowania temperatur i ciśnień. Wyraźne rejestrowanie usterek minimalizuje czas rozwiązywania problemów w przypadku nagłego zatrzymania. Skomplikowane maszyny działają najlepiej, gdy operatorzy pewnie poruszają się po cyfrowym panelu sterowania.
Tworząc krótką listę dostawców, nigdy nie polegaj wyłącznie na broszurach marketingowych. Zażądaj konkretnego dowodu zdolności. Poproś o studia przypadków lub filmy referencyjne o charakterze technicznym. Obserwuj, jak ich maszyny produkują podobne rozmiary w dokładnie podanym czasie cyklu. Jeśli potrzebujesz kanistra o pojemności 25 litrów, poproś o nieobcięty materiał wideo przedstawiający ciągły przebieg pracy o pojemności 25 litrów.
Rygorystyczne testy akceptacji fabrycznej (FAT) zmniejszają główne ryzyko związane z zaopatrzeniem. Ustal jasne protokoły FAT bezpośrednio w umowie zakupu. Musisz przeprowadzić test, używając dokładnie gatunku żywicy i konkretnej formy. Sprawdź tolerancje masy pustych butelek. Potwierdź czasy cykli przed zatwierdzeniem ostatecznej wysyłki. Ten proaktywny krok zapobiega nieprzyjemnym niespodziankom technicznym w hali produkcyjnej.
Przed podpisaniem sprawdź dostępność lokalnych części zamiennych. Dłuższe przestoje niszczą rentowność operacyjną. Poszukaj maszyn oferujących zaawansowane możliwości zdalnego rozwiązywania problemów poprzez integrację z IoT. Inżynierowie dostawcy mogą zdalnie diagnozować problemy z oprogramowaniem, oszczędzając czas oczekiwania. Na koniec należy zapewnić przestrzeganie regionalnych przepisów bezpieczeństwa. Maszyna musi spełniać uznane normy CE lub OSHA. Drzwi bezpieczeństwa, optyczne kurtyny świetlne i dostępne wyłączniki awaryjne są obowiązkowe w celu ochrony operatora.
Udany zakup maszyny wymaga zrównoważonej matrycy decyzyjnej. Należy stale równoważyć możliwości techniczne i efektywność operacyjną. Należy nadać priorytet odpowiedniemu doborowi głowicy gwinciarskiej i dużej sile mocowania dla zakresu od 5L do 30L. Wykorzystaj nowoczesne systemy serwo i sterowniki WTC, aby stale oszczędzać materiały i energię. Uwzględnij niezawodność dostawcy i egzekwuj rygorystyczne protokoły testowe.
Podejmij działania, natychmiast zestawiając konkretne wagi, wymiary i cele wyjściowe kontenerów. Skonsoliduj te szczegóły w standardowym zapytaniu ofertowym (RFQ). Dokonaj obiektywnego porównania wybranych producentów z niniejszym dokumentem technicznym. To proaktywne podejście gwarantuje, że otrzymasz sprzęt dokładnie dostosowany do Twoich potrzeb operacyjnych.
Odp.: Czasy cykli dla pojemników 30-litrowych zazwyczaj wahają się od 60 do 120 sekund. Głównym wąskim gardłem jest czas chłodzenia. Grubsze ścianki wymagają dłuższych faz chłodzenia, aby zapobiec deformacji po wyrzuceniu. Stosowanie wydajnych systemów wody lodowej i zoptymalizowanych kanałów chłodzenia formy może znacznie skrócić czas cyklu.
Odp.: Twój wybór zależy całkowicie od objętości i zajmowanej powierzchni. Maszyny jednostanowiskowe wymagają niższych inwestycji początkowych i mniejszej powierzchni. Doskonale sprawdzają się w umiarkowanych seriach produkcyjnych. Konfiguracje z dwiema stacjami podwajają wydajność, ale wymagają większych powierzchni i większego kapitału początkowego. Wybierz podwójną stację tylko wtedy, gdy wielkość sprzedaży gwarantuje ciągłość pracy.
Odp.: Tak, można zastosować oba materiały, ale wymaga to starannych regulacji. HDPE i PP mają różne wskaźniki szybkości płynięcia i właściwości termiczne. Należy dostosować konstrukcje ślimaków, ustawienia kontroli temperatury i prędkości wytłaczarki. Dokładne czyszczenie systemu pomiędzy zmianami materiału ma kluczowe znaczenie dla utrzymania integralności strukturalnej.
Odp.: Konfiguracja o dużej pojemności wymaga znacznej przestrzeni na podłodze. Należy wziąć pod uwagę powierzchnię maszyny, a także prześwit na drzwi bezpieczeństwa i duże zmiany form. Dodatkowo zarezerwuj miejsce na niezbędny sprzęt pomocniczy. Obejmuje to przemysłowe agregaty chłodnicze, rozdrabniacze materiału, automatyczne ładowarki i przenośniki wyjściowe. Zaplanuj co najmniej dwukrotność fizycznych wymiarów maszyny.
