
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-08-08 Походження: Сайт
Придбання капітального обладнання для виробництва ПЕТ-пляшок – це серйозне рішення. Неправильне обчислення технічних характеристик машини часто призводить до серйозних операційних вузьких місць. Ці помилки можуть швидко знизити ваш прибуток. Покупці часто орієнтуються виключно на початкові капітальні витрати. Вони схильні недооцінювати приховані витрати на інтеграцію та високі показники споживання енергії. Незаплановані простої, спричинені несумісними преформами або неякісними компонентами, також погіршують загальну ефективність.
У цьому посібнику представлено базу оцінки ветеринарного обладнання на основі фактичних даних. Це гарантує, що вибране вами обладнання бездоганно відповідає конкретним виробничим цілям. Ви також дізнаєтесь, як ефективно відповідати місцевим стандартам відповідності. Ми досліджуватимемо способи відповідності реалістичним вимогам до потужності та забезпечення довгострокової масштабованості. Дотримуючись цих кроків, ви захистите свої інвестиції. Наш аналіз допоможе вам впевнено орієнтуватися у заявах постачальників. Ви можете приймати рішення про покупку на основі фактичних даних про продуктивність замість маркетингових обіцянок.
Місткість порівняно з продуктивністю: завжди оцінюйте машини на основі гарантованої ефективної продуктивності (пляшок на годину - BPH), а не теоретичних максимальних швидкостей.
Енергоефективність має першорядне значення: на повітряні компресори високого тиску та нагрівальні печі припадає більшість поточних експлуатаційних витрат; вимагати перевірених даних про системи відновлення повітря.
Стандартизація компонентів: машини, які використовують всесвітньо визнані ПЛК і пневматичні компоненти, значно скорочують затримки технічного обслуговування та спрощують пошук несправностей.
Заводське приймальне випробування (FAT): Ніколи не обходьте суворий протокол FAT, використовуючи ваші спеціальні преформи та прес-форми до остаточного підтвердження.
Узгодження технічних характеристик машини з реальними реаліями виробничої лінії вимагає ретельного аналізу. Продавці часто рекламують абсолютний максимум можливостей. Ви повинні перевести ці теоретичні цифри в практичні показники щоденного виробництва. Це запобіжить вам занижувати або перевищувати розмір інфраструктури вашого закладу.
Необхідно розрізняти номінальну швидкість виробника від безперервної робочої потужності. Номінальна швидкість показує, наскільки швидко машина працює за ідеальних лабораторних умов. Ефективна врожайність обчислює те, що машина фактично виробляє протягом стандартної зміни. Ця продуктивність враховує мікрозупинки, зміни форми та паузи в плановому технічному обслуговуванні.
Під час цього розрахунку завжди слід враховувати стандартні ставки браку. Прийнятний промисловий стандарт для брухту зазвичай становить менше 1%. Якщо постачальник обіцяє відсутність браку, він, швидше за все, перебільшує. Ви також повинні розрахувати необхідну кількість порожнин на основі швидкості лінії вгорі та внизу. Наприклад, відповідність a Машина для виготовлення ПЕТ-пляшок до потужності вашої розливної лінії запобігає дорогим вузьким місцям. Якщо ваш наповнювач обробляє 12 000 пляшок на годину, ваше видувне обладнання має стабільно виробляти 12 500 пляшок, щоб підтримувати безпечний буфер.
Запитуйте дані про безперервний 24-годинний біг у постачальника, а не 1-годинний спринт.
Включіть очікувані щоденні вікна технічного обслуговування у ваші математики.
Врахуйте питому вагу та форму вашої найважчої пляшки.
Немає двох повністю ідентичних партій преформ. Ви повинні оцінити, як машина справляється з незначними невідповідностями товщини стінок преформи. Чудова техніка використовує вдосконалені алгоритми нагріву. Ці системи адаптуються до незначних коливань смоли, не створюючи деформації пляшок.
Вам потрібно визначити максимальний і мінімальний об’єм пляшок, які система може надійно видувати. Багато фабрик вимагають гнучкості для виробництва форматів від 200 мл до 2 л. Досягнення цього без потреби в повністю окремому блоку економить величезну площу. Переконайтеся, що розтяжні стрижні та надувні клапани можуть фізично вмістити найбільшу заплановану форму без механічного впливу.
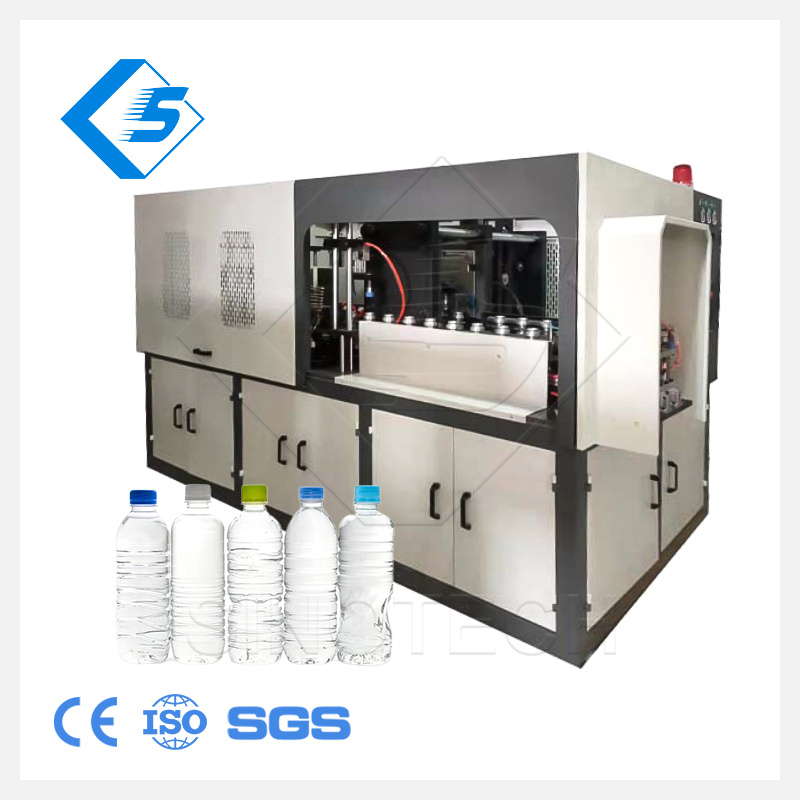
Приховані операційні витрати сильно впливають на ваш загальний прибуток. Електроенергія та стиснене повітря є найбільшими поточними витратами у виробництві пляшок. Ви повинні уважно вивчити системи управління енергією, вбудовані в обладнання.
Для видування ПЕТ-пляшок потрібен величезний тиск повітря. Ви повинні ретельно перевірити ефективність системи рециркуляції нагнітання повітря. Хороші машини регенерують відпрацьоване повітря з фази продування високого тиску. Вони перенаправляють це відновлене повітря для живлення механічних рухів низького тиску. Ця стратегія подвійного використання значно знижує навантаження на ваші основні компресори.
Завжди запитуйте у постачальників реальні дані про споживання енергії. Показники запиту виражені в кВт/год на 1000 пляшок. Уникайте прийняття теоретичних мінімумів, отриманих від ідеально оптимізованих тестових прогонів. Вам потрібні дані, які відображають типові заводські умови.
Не вдається виміряти фактичний відсоток успішно відновленого повітря.
Припустимо, що всі рекупераційні клапани мають однаковий термін служби та стійкість до витоку.
Ігнорування стрибка енергії, необхідного на етапах запуску машини.
Нагрівальна піч готує заготовку до розтягування. Необхідно перевірити наявність замкнутих систем контролю температури. Ці передові системи автоматично регулюють нагрівальні лампи на основі заводських температур навколишнього середовища. Якщо влітку на вашій фабриці стає жарко, піч повинна автоматично споживати менше енергії.
Вам також потрібно шукати оптимізоване розташування лампи. Точне регулювання лампи запобігає викривленню шиї та зменшує загальне споживання потужності. Керамічні рефлектори допомагають зосередити інфрачервону енергію саме там, де їй належить. Це запобігає виходу зайвого тепла в навколишнє заводське середовище. Належна вентиляція всередині тунелю печі також стабілізує температуру поверхні преформи.
Оцінка якості збірки допомагає мінімізувати несподівані простої. Надійна архітектура полегшує швидке усунення несправностей, коли проблеми неминуче виникають. Ви повинні віддати перевагу механічній простоті та прозорості компонентів.
А Повністю автоматична машина для видувного формування ПЕТ, що використовує сервоприводи, пропонує явні переваги. Ці приводи керують операціями затискання форми, розтягування преформи та передачі пляшок. Сервосистеми забезпечують вищу точність, низький рівень шуму та значно менший фізичний знос порівняно з традиційними пневматичними системами. Вони пропонують замкнутий цикл зворотного зв’язку, тобто машина завжди знає точне положення кожної рухомої частини.
Необхідно уважно оцінити силу притиску механізму. Виробники зазвичай пропонують перекидні ланки або пряме гідравлічне/сервозатискання. Перекидні ланки ефективно збільшують механічну силу, але потребують точного змащування. Пряме затискання сервоприводу забезпечує чистішу роботу та швидший цикл. Правильний вибір залежить від ваших конкретних гігієнічних вимог і можливостей обслуговування.
Особливість |
Пневматичні системи |
Всесервосистеми |
|---|---|---|
Робочий шум |
Високий (випускні клапани) |
Низький (плавне обертання) |
Точність руху |
Помірний (коливається залежно від атмосферного тиску) |
Надзвичайно високий (замкнутий цикл) |
Потреби в технічному обслуговуванні |
Часта заміна ущільнень |
Мінімальна (періодичне змащування) |
Розіграш енергії |
Високий (залежно від постійного повітря) |
Низький (споживає енергію лише під час руху) |
Ви повинні перевірити походження всіх критичних деталей. ПЛК, датчики, клапани та сервоприводи діють як нервова система вашого обладнання. Переконайтеся, що виробник отримує їх від брендів, яким довіряють у всьому світі. Такі компанії, як Siemens, Festo, Schneider і Mitsubishi, пропонують чудові глобальні мережі підтримки.
Запатентовані або незрозумілі електронні компоненти створюють серйозні ризики впровадження. Якщо локалізована плата виходить з ладу, ви можете тижнями чекати на заміну з-за кордону. Стандартизовані компоненти дозволяють вашій групі технічного обслуговування отримувати запасні частини від місцевих промислових постачальників. Цей простий етап перевірки запобігає катастрофічним затримкам виробництва.
Сучасні ринки напоїв вимагають швидкої диверсифікації продукції. Вам потрібне обладнання, яке підтримує часте перемикання SKU. Ефективні механізми перемикання захищають час безвідмовної роботи під час переходу формату.
Ви повинні оцінити точний час, необхідний для повної зміни форми. Сучасні системи дозволяють кваліфікованому оператору замінювати прес-форми менш ніж за 30–45 хвилин. Для застарілих конструкцій може знадобитися кілька годин і кілька техніків. Цей простой руйнує ваші щоденні виробничі цілі.
Перевірте, чи використовує постачальник систему встановлення прес-форми висувного типу. Цей механізм дозволяє операторам вставляти та виводити форми збоку. Це усуває потребу у важких мостових кранах. Системи ящиків підвищують безпеку виробництва та значно прискорюють процес налаштування. Завжди перевіряйте, як лінії охолоджувальної води з’єднані з формами. Швидкоз’ємні фітинги є обов’язковими для швидкого переходу.
Ваша машина має витримувати різну обробку горловини, не вимагаючи серйозного механічного ремонту. Переконайтеся, що машина обробляє переходи між стандартною шиєю PCO 1881 і форматом горловини шириною 38 мм.
Перехід між розмірами горловини не повинен вимагати повністю переробленої нагрівальної оправки. Це також не потребуватиме заміни всього вузла зіркоподібного колеса передачі. Найкращим рішенням є модульні захвати. Вони дозволяють міняти місцями лише точки контакту, а не всю руку робота. Ця гнучкість захищає ваші інвестиції від мінливих тенденцій упаковки.
Попросіть у постачальника відео, яке демонструє живу заміну форми.
Перегляньте список інструментів, необхідних для повної процедури переходу.
Перевірте процес калібрування, необхідний після встановлення нової форми.
Перевірте програмний інтерфейс на наявність попередньо збережених рецептів параметрів форми.
Правильна структура процесу закупівель повертає ризики виробнику. Ви повинні визначити чітку підзвітність перед здійсненням будь-яких остаточних платежів. Ретельне тестування та міцні контракти на технічну підтримку гарантують ваш операційний успіх.
Ви повинні вимагати обов'язкове заводське приймальне випробування. Цей тест має використовувати ваші конкретні преформи та фактичні конструкції прес-форм. Машина повинна працювати на максимальній договірній швидкості протягом безперервної 8-годинної зміни перед відправленням. Робота машини протягом 30 хвилин нічого не доводить про її термостабільність.
Ви повинні встановити чіткі положення про штрафні санкції у вашому договорі купівлі-продажу. Під час FAT постачальник повинен відповідати погодженим параметрам BPH і кількості браку. Якщо машина виходить з ладу, постачальник несе витрати на механічні модифікації. Ніколи не дозволяйте відправлення, доки обладнання повністю не пройде цей суворий протокол.
Необхідно оцінити наявність технічної підтримки. Для швидкого усунення несправностей критично важливо мати англомовних або місцевих інженерів підтримки. Коли a Автоматична видувна машина для ПЕТ-пляшок зупиняється о 2:00 ночі, вам потрібна негайна телефонна допомога без мовних бар’єрів.
Переконайтеся, що контракт включає комплексне навчання оператора на місці. Інженери постачальника повинні навчити ваш персонал процедурам планового технічного обслуговування. Вони також повинні охоплювати загальні коди помилок. Належне навчання дає змогу вашій внутрішній команді самостійно вирішувати незначні помилки. Це зменшує вашу залежність від дорогих зовнішніх дзвінків.
Вибір правильного обладнання виходить далеко за рамки порівняння початкових закупівельних цін. Це вимагає ретельного аудиту якості компонентів і механізмів енергоефективності. Ви також повинні забезпечити сувору підзвітність постачальників за допомогою комплексних протоколів тестування. Складіть короткий список від двох до трьох кваліфікованих постачальників на основі цих суворих критеріїв. Запитуйте детальні технічні характеристики, а не глянцеві маркетингові брошури. З першого дня чітко окресліть параметри преформи та пляшки. Вимагайте прозорого розподілу показників очікуваного енергоспоживання. Дотримуючись цього структурованого підходу, ви забезпечуєте надійний виробничий актив, який забезпечує довгострокову прибутковість.
A: За умови належного профілактичного обслуговування та високоякісних основних компонентів машини промислового класу зазвичай ефективно працюють від 10 до 15 років.
Відповідь: Перламутр зазвичай спричинений розтягуванням преформи, коли вона занадто холодна. Для цього потрібно відрегулювати профіль нагріву в ІЧ-печі або зменшити швидкість стрейч-стрижня.
A: Так. Повністю автоматичні системи вимагають повітря низького тиску (зазвичай 8-10 бар) для механічних рухів і повітря високого тиску (до 30-40 бар) для фактичного процесу видування пляшок.
A: Це залежить від термостійкості машини. Пляшки з гарячим наповненням вимагають термостійкого ПЕТ та спеціалізованих машин для видувного формування з гарячою обробкою з прес-формами, що нагріваються маслом, щоб запобігти деформації під час наповнення. Стандартні машини не можуть цього зробити.
