
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-08-25 Kaynak: Alan
Tüketici sonrası plastik balyaların yüksek saflıkta, pazara hazır rPET pullarına dönüştürülmesi standart parçalamadan daha fazlasını gerektirir. Yüksek düzeyde kalibre edilmiş, sürekli bir süreç gerektirir. Tesis operatörleri bu dönüşümü büyük bir endüstriyel zorluk olarak kabul ediyor. Kötü ekipman seçimi kaçınılmaz olarak tutkal kalıntısı, inatçı PVC ve çıkarılmamış etiketlerden kaynaklanan yüksek kirlenme oranlarına yol açar. Standartların altındaki makineler aynı zamanda aşırı su tüketimini ve sık sık granülatör aksama süresini tetikler. Bu arızalar genel operasyonel verimliliğinizi ciddi şekilde etkiler.
Bu günlük üretim sıkıntılarını ilk elden anlıyoruz. Bu kılavuz, ticari düzeyde bir kurulum için gereken temel makinelerin kanıta dayalı bir dökümünü sunar. Tesis yöneticileri ve yatırımcılar, anahtar teslimi sistemleri ve modüler yükseltmeleri güvenle değerlendirmek için bu çerçeveyi kullanabilirler. Her işlem aşamasını tam olarak nasıl yapılandıracağınızı öğreneceksiniz. Size malzeme saflığını nasıl en üst düzeye çıkaracağınızı, makine ömrünü nasıl uzatacağınızı ve zaman içinde güvenilir bir şekilde yüksek üretim oranlarını nasıl sürdüreceğinizi göstereceğiz.
Standart bir hat dört kritik aşamadan oluşur: Ön arıtma (ayıklama/balyadan arındırma), Boyut Küçültme (kırma), Derin Temizleme (sıcak/sürtünerek yıkama) ve Kurutma/Ayırma.
**PET Pul Yıkama Hattının** karlılığı, sürekli üretim miktarını (örneğin, 500kg/saat ila 3000+kg/saat) korurken, değişen balya kalitelerini işleme yeteneğine bağlıdır.
Uzun vadeli operasyonel giderler (OpEx), özellikle su arıtma, enerji tüketimi ve aşınan parça değişimi, çoğu zaman başlangıçtaki Sermaye Harcamalarından daha ağır basmaktadır.
Tedarik değerlendirmesinde malzeme dayanıklılığına (örneğin su bölgelerinde 304 paslanmaz çelik) ve yerel yedek parça bulunabilirliğine öncelik verilmelidir.
Teknik akışın haritasını çıkarmak, dayanıklı bir tesis inşa etmenin ilk adımıdır. Makineler arasındaki darboğazları göze alamazsınız. Tam bir PET Şişe Yıkama Geri Dönüşüm Hattı sıralı saflaştırmaya dayanır. Her aşama bir sonraki aşamanın materyalini mükemmel bir şekilde hazırlamalıdır. Dört temel aşamayı ayrıntılı olarak inceleyelim.
Oldukça sıkıştırılmış plastik balyaları doğrudan kırıcıya besleyemezsiniz. Gizli metaller, aşındırıcı kum ve sıkı bağlı malzemeler içerirler. Uygun ön arıtma, aşağı yöndeki ekipmanınızı korur.
Balya Ayırıcı: Bu makine sıkıştırılmış PET balyalarını parçalar. Plastiği gevşetmek için yavaş dönen mekanik kollar kullanır. Bunu, tek tek şişelere zarar vermeden veya delmeden başarır.
Trommel Eleği: Gevşek şişeler büyük, dönen bir silindire girer. Elek ağır kirleticilerin düşmesine izin verir. Kumu, cam kırıklarını, taşları ve gevşek metalleri etkili bir şekilde çıkaracaksınız. Kumu granülatörünüzden uzak tutmak bıçak ömrünü katlanarak uzatır.
Etiket Kazıyıcı / Sökücü: Bu ünite, şrink ambalajlı ve yapıştırılmış etiketleri şişelerden mekanik olarak çıkarır. Aşındırıcı sürtünme ve özel açılı bıçaklar kullanır. PVC etiketlerin erken çıkarılması çok önemlidir. Son ekstrüzyon işlemi sırasında ciddi kirlenmeyi önler.
Şişeler gevşek ve çoğunlukla etiketsiz hale geldikten sonra boyutlarının küçültülmesi gerekir. Düzgün pul boyutu, malzemenin yıkama tanklarında ne kadar iyi davranacağını belirler.
Islak Granülatör / Kırıcı: Bu makine tüm şişeleri tekdüze pullar halinde keser. Hedef boyutu genellikle 12 mm ile 18 mm arasında değişir. Granülatör, kesme odasında sabit bir su akışı kullanır. Su kritik bir soğutucu görevi görür. Bıçak sürtünmesini azaltır ve plastiğin erimesini önler. Ayrıca su, şekerli kalıntıların anında giderilmesi için güçlü bir ön yıkama sağlar.
Bu aşama çıktınızın son notunu tanımlar. Farklı polimer türlerini ayırmalı ve inatçı organik kalıntıları çözmeliyiz. Yüksek dereceli bir yatırım Buradaki PET Pul Yıkama Hattı kurulumu büyük oranda karşılığını veriyor.
Lavabo-Şamandıra Ayırma Tankı: Bu uzun tank, malzemeleri ayırmak için özgül ağırlık kullanır. Suyun özgül ağırlığı 1,0 g/cm⊃3'tür; PET'in yoğunluğu kabaca 1,3 g/cm⊃3'tür, dolayısıyla batar. PP ve PE kapakların yoğunluğu yaklaşık 0,9 g/cm⊃3'tür, dolayısıyla yüzerler. Dönen tamburlar yüzen kapakları sıyırarak uzaklaştırırken, helezonlar batık PET'i ileri doğru çeker.
Sıcak Yıkayıcı: Batan yeterli değildir. Kalıcı yapıştırıcıları, ağır yağları ve inatçı organikleri çözmelisiniz. Sıcak yıkayıcı kaynar su kullanır (tipik olarak 85°C ila 90°C). Kostik soda (NaOH) ve özel deterjanlarla karışır. Pullar 10 ila 15 dakika boyunca içeride kalır. Bu sert kimyasal banyo en zorlu kirletici maddeleri parçalar.
Yüksek Hızlı Sürtünmeli Yıkayıcı: Pullar, kostik kalıntı ve gevşemiş döküntülerle kaplanmış sıcak yıkayıcıdan çıkar. Sürtünmeli yıkayıcı aşırı hızlardan yararlanır. Rotor tipik olarak 1000 RPM'nin üzerinde döner. Pulları ince gözenekli bir elek üzerinde mekanik olarak fırçalar. Bu hızlı hareket, kirli suyu ve kimyasal kalıntıları güçlü bir şekilde dışarı atar.
Islak pulları çıkaramazsınız. Nem, erime sırasında hidrolitik bozunmaya neden olur. Nihai nem seviyesini büyük ölçüde düşürmelisiniz.
Santrifüjlü Susuzlaştırma Makinesi: Bu ünite, toplu yüzey suyunu hızlı bir şekilde çıkarır. Pulları yüksek hızlarda döndürerek nemi ağ örgülü bir elekten dışarı doğru fırlatıyor.
Termal Boru Hattı Kurutucusu: Pullar daha sonra uzun bir boru hattından geçer. Sıcak hava onları ileri doğru iter. Bu işlem nem seviyelerini %1'in altına düşürür. Fiber sınıfı ve gıda sınıfı uygulamalar kesinlikle bu ultra düşük nem limitini gerektirir.
Zig-Zag Sınıflandırıcı: Kuru pullar zig-zag şekilli bir bölmeden düşer. Yukarıya doğru zorlanan bir hava akımı onlara doğru esiyor. Ağır PET parçacıkları dibe düşüyor. İnce toz ve hafif etiket artıkları üst kısmı havaya uçurur. Bu elütriasyon işlemi, torbalamadan önce tozsuz bir nihai ürünü garanti eder.
Geri Dönüşüm Aşamalarına Genel Bakış
İşleme Aşaması |
Birincil Ekipman Odaklılığı |
Operasyonel Hedef |
|---|---|---|
Hazırlık |
Trommel, Etiket Sökücü |
Cam, kum ve PVC ambalajları erkenden çıkarın. |
Boyut Küçültme |
Islak Granülatör |
Malzemeyi güvenli bir şekilde 12-18 mm'lik düzgün pullar halinde kesin. |
Derin Yıkama |
Sıcak Yıkayıcı, Lavabo-Şamandıra |
Tutkalları çözün ve poliolefinleri (kapaklar) ayırın. |
Kurutma |
Boru Hattı Kurutucu, Sınıflandırıcı |
Nemi %1'in altına düşürün ve ince tozu giderin. |
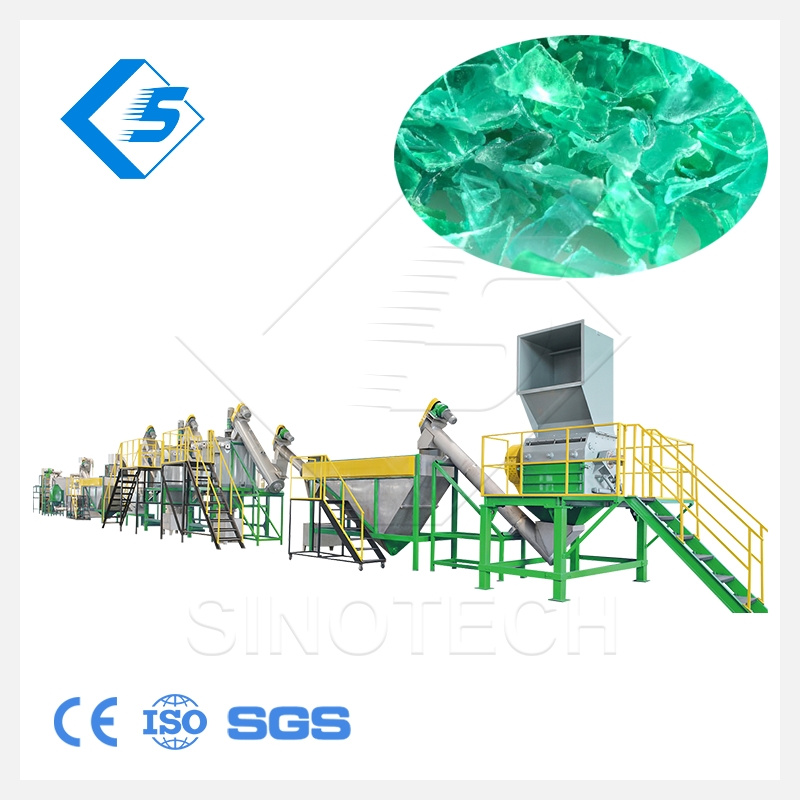
Tüm makineler eşit performans göstermez. İstediğiniz son ürüne göre ekipman özelliklerini değerlendirmelisiniz. Temel bir kurulum, fiber dereceli pullar üretebilir. Ancak gıdada kullanılabilir kaliteye ulaşmak farklı mekanik toleranslar gerektirir.
Sistemin garantili çıktı kalitesini değerlendirmelisiniz. Üreticilerden belirli milyon başına parça (ppm) limitlerini isteyin. Gıdaya uygun uygulamalar, genellikle 20 ppm'nin altında, son derece düşük PVC içeriği gerektirir. Ayrıca sıfıra yakın tutkal kalıntısı talep ediyorlar. Etiket çıkarıcınız ve sıcak yıkayıcınız düşük performans gösterirse ppm seviyeleriniz yükselecektir. Bu anında ürününüzün kalitesini düşürür.
Suyla temas eden makineler ciddi suiistimallerle karşı karşıyadır. Sıcak yıkayıcılar ve lavabo-şamandıra tankları günlük olarak kostik kimyasallarla çalışır. Bu ünitelerin endüstriyel kalitede 304 veya 316 paslanmaz çelik kullanıp kullanmadığını tespit etmelisiniz. Standart karbon çeliği sıcak kimyasal ortamda hızla paslanır. Yüksek kaliteli paslanmaz çelik kullanılması hızlı korozyonu önler ve uzun vadeli yapısal bütünlük sağlar.
Teorik maksimum kapasite ile sürdürülebilir operasyonel kapasite arasında ayrım yapmalısınız. Bazı satıcılar en yüksek toplu iş sınırlarının reklamını yapar. Sürekli besleme yeteneklerine ihtiyacınız var. Sağlam bir sistem, aşırı ısınmadan sürekli olarak 1000 kg/saat kapasiteyi işler. Kesintisiz 7/24 çalışmayı destekleyen büyük boyutlu motorları ve sağlam dişli kutularını arayın.
Modern tesisler akıllı kontroller sayesinde manuel işçiliği en aza indirir. Otomatik kimyasal dozajlamanın dahil olup olmadığını değerlendirin. Manuel kimyasal dökme, tutarsız yıkamaya yol açar. Renkli plastikleri otomatik olarak algılayıp çıkaran optik ayırıcıları arayın. Son olarak sistemin merkezi bir PLC kontrol paneli içerdiğinden emin olun. Siemens veya Allen-Bradley sistemleri, operatörlerin motor yüklerini ve su sıcaklıklarını gerçek zamanlı olarak izlemesine olanak tanır.
Ekipman kağıt üzerinde mükemmel görünüyor. Ancak fabrika zeminleri sert gerçekleri temsil ediyor. Ortak darboğazları ve sık karşılaşılan arıza noktalarını şeffaf bir şekilde ele almalıyız. Bu risklere hazırlıklı olmak, başarılı tesisleri zor durumda olanlardan ayırır.
Granülatör bıçakları şaşırtıcı derecede hızlı körelir. Yüksek hacimli sert PET'in işlenmesi yoğun mekanik sürtünme yaratır. Kör bıçaklar aşırı plastik tozu oluşturur ve verimi azaltır.
Bıçağın bileme sıklığı faktörü. Çoğu yüksek hacimli tesis, her 40 ila 60 saatlik çalışma süresinde bir bıçakları değiştirir.
Makine erişiminin kolaylığını değerlendirin. Bakım ekibiniz kesme odasını hızlı bir şekilde açabilir mi?
Sahada en az iki ekstra set bilenmiş bıçak bulundurun. Bu, uzun süreli kesintileri önler.
Yüksek kapasiteli bir hat saatte yüzlerce galon su gerektirir. Bu kirli suyu öylece tahliye edemezsiniz. Yıkama ipinizi sağlam bir kapalı devre atık su arıtma sistemiyle eşleştirmemek tehlikelidir. Ciddi çevresel uyumluluk ihlallerine yol açar. Bu aynı zamanda aşırı belediye su maliyetlerine de yol açmaktadır. Filtrelemeli, pH'ı dengelemeli ve suyu sürtünmeli rondelalara geri devretmelisiniz.
Gelen balyalar büyük ölçüde değişiklik gösteriyor. PVC görünümlü benzerleriyle karşılaşacaksınız. Bazı şişeler, oksijen temizleyiciler gibi özel bariyer kaplamaları içerir. Bu alternatif plastikler, yoğunlukları PET'i taklit ettiği için batma-yüzme dinamiklerini bozuyor. Son derece doğru bir sürüme yükseltme Atık PET Şişe Geri Dönüşüm Makinası tamamlayıcı kalite kontrolü gerektirir. Manuel QC kayışlarını uygulamanız gerekir. Granülatörden önce konveyörün üzerine parlak aydınlatma takın. Alternatif olarak, görünmez kirletici maddeleri otomatik olarak yakalamak için Yakın Kızılötesi (NIR) optik sınıflandırmaya yatırım yapın.
Kontaminasyona İlişkin Genel Sorun Giderme Adımları:
Etiket Sökücüyü Kontrol Edin: Pullarda yüksek PVC içeriği görülüyorsa, etiket kazıyıcı bıçaklarda aşınma olup olmadığını kontrol edin.
Lavabo-Şamandıra Yoğunluğunu İzleyin: Suyun, özgül ağırlığı değiştirebilecek ve PE kapakların batmasına neden olabilecek ağır çamurdan arınmış olduğundan emin olun.
Kimyasal Düzeylerini Denetleyin: Pullar yapışkan görünüyorsa, sıcak çamaşır makinenizdeki kostik soda konsantrasyonunu biraz artırın.
Bir üretim ortağı seçmek sıkı bir titizlik gerektirir. Uzun vadeli bir üretim ekosistemi satın alıyorsunuz. Tedarikçileri agresif bir şekilde incelemek, daha sonra felaketle sonuçlanabilecek entegrasyon hatalarını önler.
Asla yalnızca kataloğa dayanarak ekipman satın almayın. Fabrika Kabul Testi (FAT) konusunda ısrarcı olmalısınız. Spesifik yerel ham maddenizin örnek balyasını satıcının test tesisine getirin. Bunu onların test hattından geçirin. Üretim iddialarını şahsen doğrulayın. Vaat edilen saflık toleranslarını karşıladıklarından emin olmak için son pulları laboratuvarda test edin.
Entegrasyon stratejinizi belirlemelisiniz. Anahtar teslimi bir satıcı, tesisinizin kapladığı alana göre özel olarak tasarlanmış eksiksiz bir düzen sağlar. Tüm akışın sorumluluğunu üstlenirler. Alternatif olarak birden fazla tedarikçinin farklı makinelerini entegre edebilirsiniz. Bu modüler yaklaşım başlangıç sermayesinden tasarruf sağlayabilir. Ancak entegrasyon riskinizi büyük ölçüde artırır. Eğer granülatör sıcak yıkayıcıyı geride bırakırsa büyük bir darboğaz yaratacaksınız. Anahtar teslimi çözümler genellikle daha güvenli senkronizasyon sunar.
Makineler bozuluyor. Satıcınızın tepki süresi hayatta kalmanızı belirler. Yüksek aşınan parçaların anında bulunabilirliğine dayalı veteriner tedarikçileri. Eleklere, bıçaklara ve ağır hizmet tipi rulmanlara anında erişmeniz gerekiyor. Hizmet Düzeyi Anlaşmalarını (SLA'lar) gözden geçirin. Kapsamlı devreye alma desteği sağladıklarından emin olun. Güvenilir bir ortak, operasyonun ilk haftasında PLC sistemini kalibre etmek için mühendisleri tesisinize gönderecektir.
Eksiksiz bir PET geri dönüşüm hattına yatırım yapmak, çıktının öngörülebilirliğine yapılan bir yatırımdır. Pul saflığını kontrol ederek pazardaki konumunuzu kontrol edersiniz. Ayırma ve sıcak yıkama aşamalarından ödün vermeyin. Bu spesifik bölgeler, standart elyaf sınıfı malzeme mi yoksa birinci sınıf gıda sınıfı pullar mı satacağınızı belirler.
Tedarik yolculuğunuza yerel olarak başlayın. Tipik hammaddenizi dikkatle denetleyin. Balya kompozisyonunuzu belgeleyin ve tesis ayak izinizi tam olarak ölçün. Ardından, kısa listedeki üreticilerden özelleştirilmiş yerleşim şemaları ve teknik teklifler isteyin. Yüksek malzeme standartları ve sağlam ön arıtma talep ederek son derece verimli, sürdürülebilir bir operasyon inşa edeceksiniz.
C: Standart 1000 kg/saatlik bir hat önemli bir zemin alanı gerektirir. Genellikle en az 30 metre uzunluğunda ve 8 metre genişliğinde bir alana ihtiyacınız vardır. Satıcılar genellikle alan verimliliğini en üst düzeye çıkarmak ve bakım yürüyüş yollarına uyum sağlamak için düzeni L şeklinde veya U şeklinde yapılandırır.
C: Soğuk yıkama, temel kir, kum ve gevşek kalıntıları gidermek için ortamdaki su sürtünmesine dayanır. Sıcak yıkamada inatçı endüstriyel yapıştırıcıları, yapışkan yağları ve sert organik kalıntıları etkin bir şekilde parçalamak için kaynar su (85°C+) ve kostik kimyasallar kullanılır.
C: Granülatörler birden fazla plastiği kırabilirken, batma-şamandıra kalibrasyonu PET'e özeldir. PET batar, PE/PP ise yüzer. HDPE'nin işlenmesi, farklı kontaminasyon profillerini ele almak için tamamen farklı özgül ağırlık ayarları ve özel sürtünmeli yıkama yoğunlukları gerektirir.
